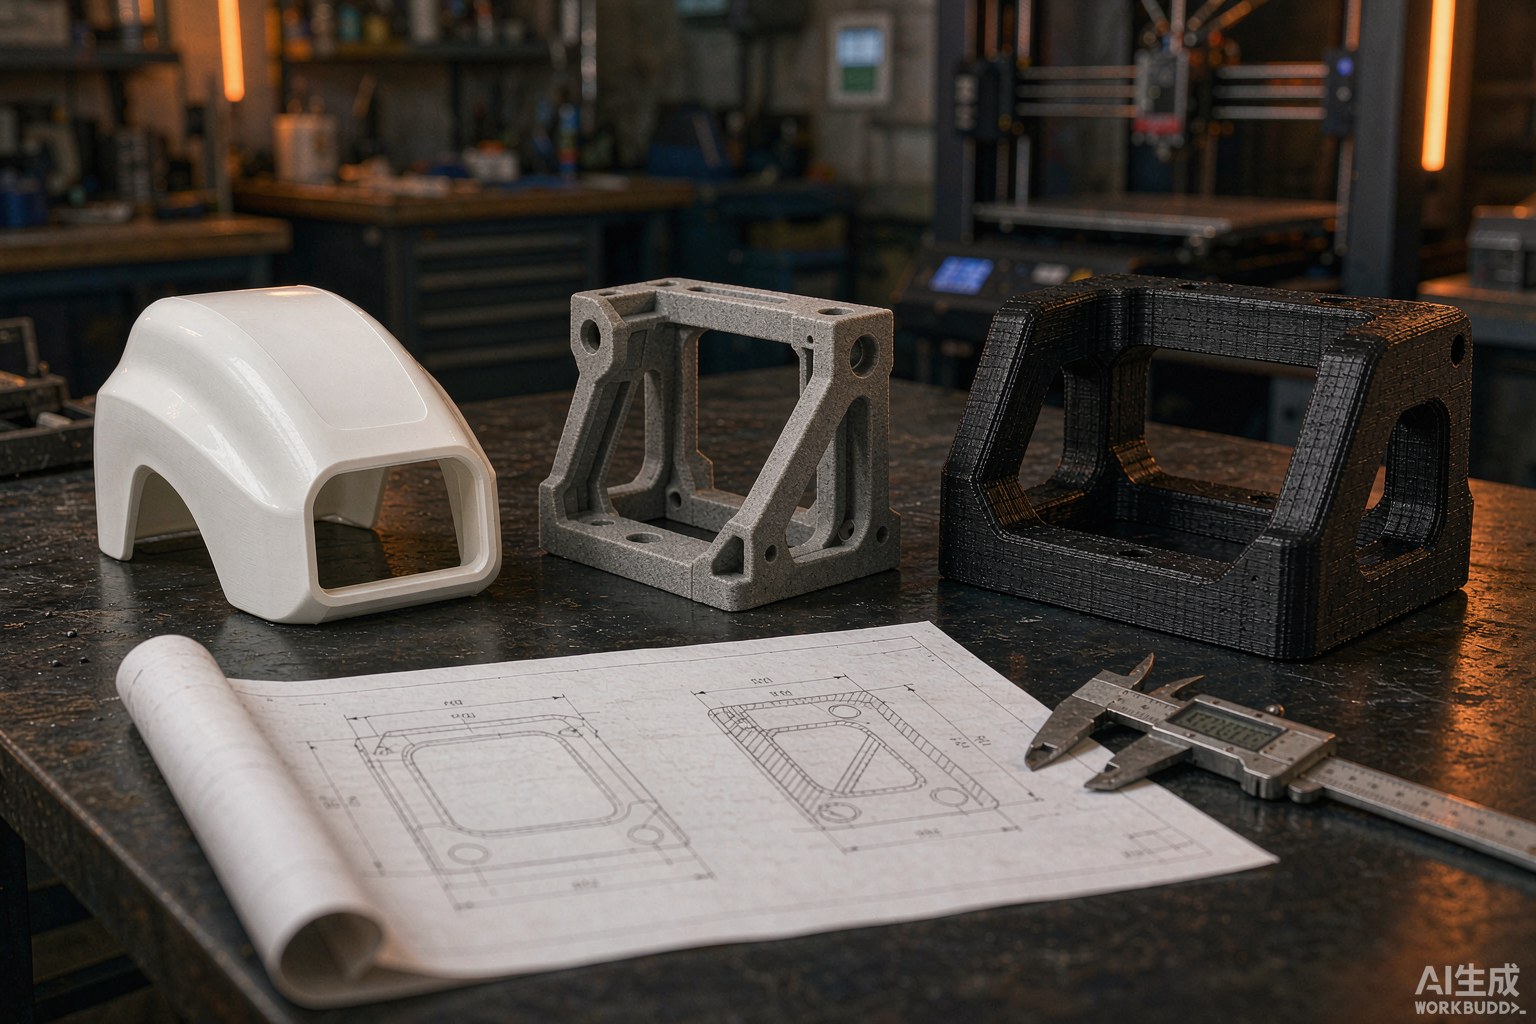
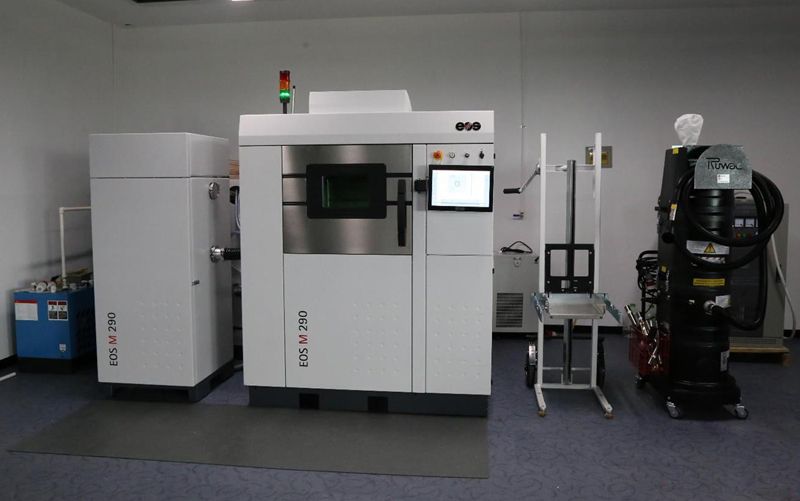
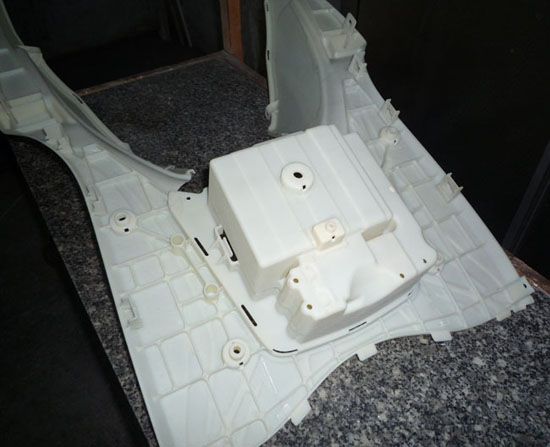
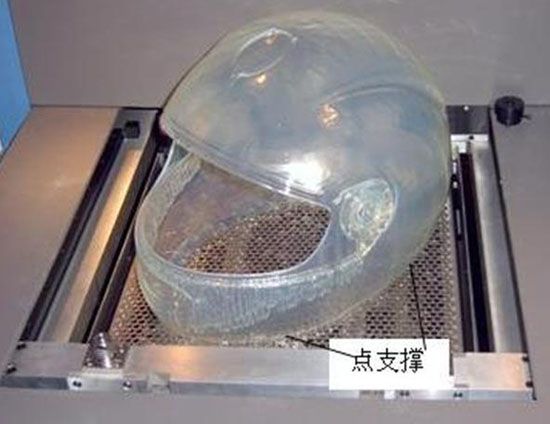
汽车车灯手板的难点集中在透明灯罩:既要透光率、又要无雾影,还要能对色。这个案例用 CNC 做灯罩、用 SLS 打印做内部反光碗,一套件 5 天交付,成本比全 CNC 低约 40%。
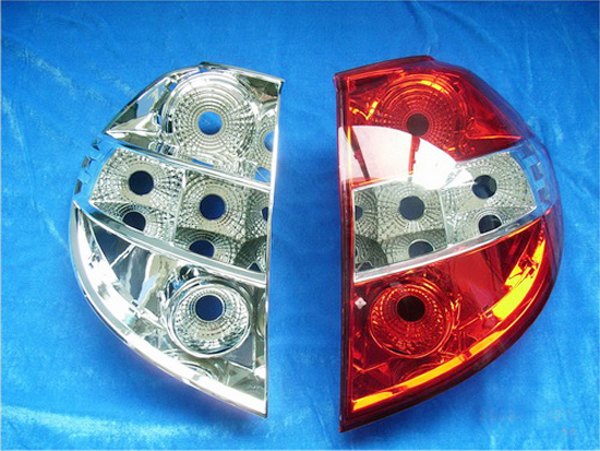
三件事叠加在一起:
这三件事分别对应三种加工能力,很难由一家全包,所以车灯手板的组织能力比设备更重要。
这个项目的做法是分开加工:
| 零件 | 工艺 | 材料 | 工期 | 理由 |
|---|---|---|---|---|
| 透明灯罩 | CNC + 逐级抛光 | PC 或 PMMA | 3–4 天 | 必须镜面,打印件无法达到 |
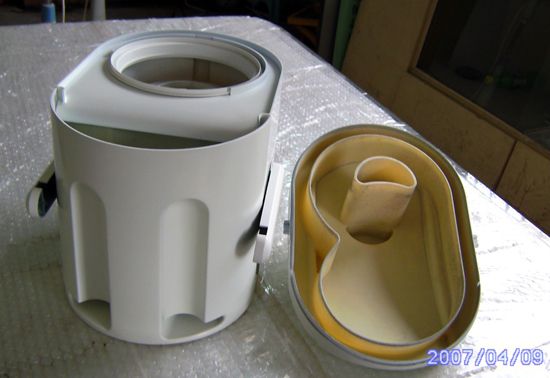
| 内部反光碗 | SLS 打印 + 电镀 | 尼龙 | 3 天 | 曲面复杂,机加工成本过高 |
| 灯体壳体 | CNC | ABS | 2 天 | 要装配精度与螺纹孔 |
| 装饰圈 | CNC 或打印 | ABS | 1 天 | 外观件,看预算 |
全套用 CNC 做反光碗,单件机时费会翻三倍以上。全用打印做灯罩,透光和表面都过不了关。混用是唯一合理的组合。
CNC 出来的透明件表面是刀纹状态,必须逐级抛光。工序通常是:400 目 → 800 目 → 1500 目 → 2000 目 → 抛光膏。每一级都要把上一级的划痕完全磨掉,跳级会留下深层划痕,后面无论如何都抛不掉。
抛完还要做一次退火(PMMA 加热到 80 ℃ 保温 2 小时),消除机加工内应力。不退火的件,装配后受力容易产生细裂纹,点灯时出现星芒状光斑。
判断抛得好不好,有个简单方法:拿手机闪光灯贴住灯罩一侧,从另一侧看光斑。有雾影说明表面还有微划痕;边缘出现彩边说明内应力没消。
坑一:先喷底漆再抛光。 第一版为了遮盖刀纹,先在灯罩内侧喷了一层底漆。结果点灯后透光率下降 15%,光色发黄。透明件的正确顺序是抛完直接装配,不喷任何涂层。
坑二:反光碗电镀后尺寸变了。 电镀层厚度 10–15 μm,对反光曲面来说相当于整体偏移了一层。第一版装配后灯罩压不进去,原因是反光碗电镀后外形涨了。第二版在机加工时预留了电镀余量,问题解决。
车灯手板的核心不是"做得多像",而是"能不能点灯看效果"。所以验证顺序应该是:先做反光碗与灯罩两件,装配后点灯看光型,确认后再做壳体与装饰件。反过来先做全套,一旦光型不对,前面全部白做。
另外,手板阶段的密封测试不能省。用 0.3 bar 气压做浸水试验,5 分钟无气泡算通过。这一项在量产前必须验证,手板阶段发现比开模后便宜得多。
车灯手板最能看出供应链水平。不是看谁能做透明件,而是看谁愿意把工序拆开、分别找最合适的工艺做。愿意拆单的,成本和交期都更好;什么都自己做的,往往在某一道工序上妥协。想了解手板工艺的选择方法,可参考本站3D打印栏目的相关文章。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。