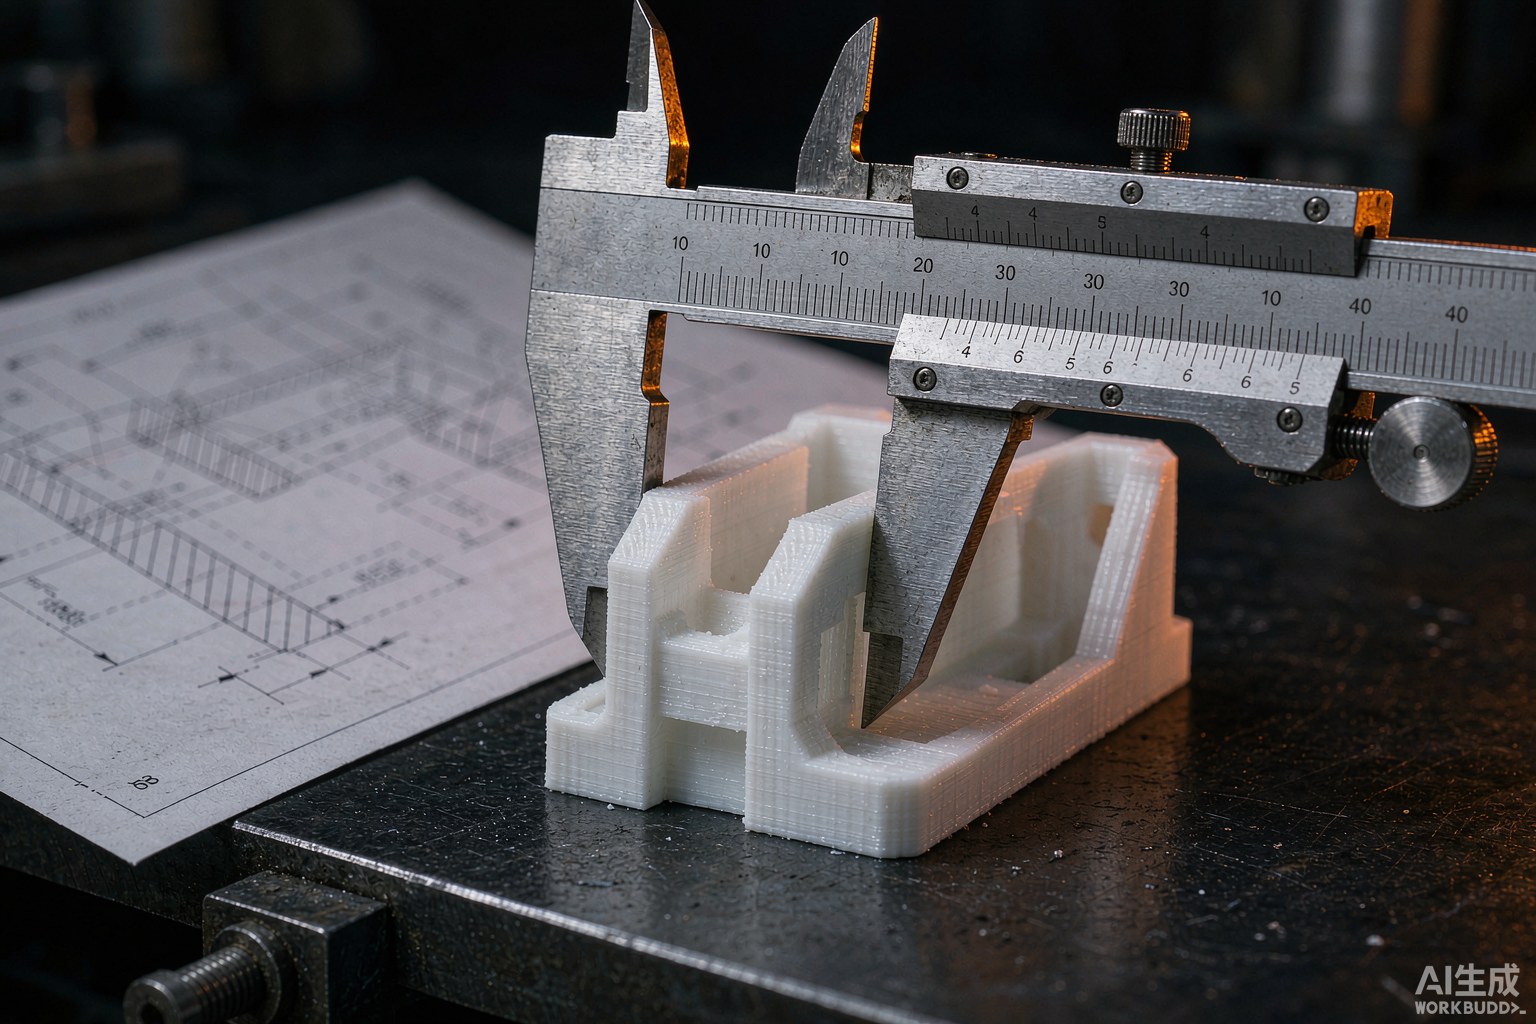
双光子聚合(2PP)用飞秒激光在树脂里逐体素固化,分辨率可达 100–200nm、最小线宽约 0.2μm,适合微光学、微流控与细胞支架,但构建体积仅毫米级,是"精而不大"的工艺。
体素横向约 0.2–0.5μm、纵向 0.5–1μm,比 SLA 高 1–2 个数量级。可做出折射微透镜阵列、光子晶体这类亚微米特征,是传统光刻难以快速原型的形状。
体素越小越精细但越慢:单件毫米尺寸常需数小时到数十小时。批量靠阵列并行曝光,单点扫描速率在 MHz 量级,仍受总面积制约,不适合大批量。
有效构建一般 0.1–10mm³,超出要拼接且拼接缝难消。超过此范围请改用微注塑或 LIGA,2PP 守住"极小极精"的利基。
微流控芯片原型、组织工程支架、微机械与光学元件验证。若只需外观手板或大结构,SLA/SLS 更经济;2PP 的价值在别人做不出的微纳形貌。
常用丙烯酸酯与环氧负性树脂,折射率 1.5 左右,可掺杂陶瓷、金属纳米粒做功能化;生物相容树脂用于支架。材料存储需避光冷藏,使用前回温防结露,否则固化不均。
显影用异丙醇浸泡 5–20 分钟去未固化胶,再紫外后固化 10–30 分钟定强度;水洗树脂用水显影更环保。微结构易在清洗中断裂,用软刷轻处理,必要时留支撑到后固化后再拆。
2PP 胜在自由三维微纳形貌与快速原型;大批量微结构走注塑或 nanoimprint 更经济。研发验证与小批用 2PP,量产转复制工艺,这是典型"先 2PP 后翻模"路线。
2PP 可做悬臂、内腔、负泊松比等常规工艺做不出的形貌,但需考虑支撑(自支撑微结构优先);最小特征 0.2μm,但深宽比 >20:1 易断。设计时用工艺仿真预判固化是否完整。
单件数小时到数十小时,适合科研样与少量高值件;交付含模型、显微照片与尺寸报告。客户期望管理最重要:明确"慢但精",避免拿它和 SLA 比速度。
2PP 做研发验证与极小批(<100 件)的微纳件;量上去了转微注塑或 nanoimprint,单件成本可从数百元降到数元。路线是"2PP 探路—复制工艺量产",别用 2PP 硬扛批量,成本会爆。
单件数小时到数十小时,适合科研样与少量高值微纳件;交付含模型、显微照片与尺寸报告。客户期望管理最重要:明确"慢但精",避免拿它和 SLA 比速度。规划期就把它定位为"微纳验证专用",而不是通用 3D 打印的补充。
常用丙烯酸酯/环氧负性树脂,可掺陶瓷、金属纳米粒做功能化;材料避光冷藏、用前回温防结露。显影后紫外后固化 10–30 分钟定强,微结构用软刷轻处理防断。存储与后处理规范写清,批次一致性才有保障。
微流控芯片用 2PP 一次成型复杂内通道,免去多层对准;细胞支架做仿生多孔结构促附着;微光学做折射微透镜阵列。这些亚微米特征传统光刻难快速原型,2PP 凭自由成形独占利基,是研发验证与小批高值件的理想选择。
把 3D打印能力从"能打样"推进到"能稳定交付微纳结构",正是工业设计服务的核心增量。2PP 不是万能增材,认准亚微米需求再用,避免为"先进"而先进。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。