3D打印件出机只是半成品,外观手板还要再过六道后处理:去支撑、清洗固化、打磨、补土、底漆面漆、装配验证。打印 6 到 20 小时,后处理却要 1 到 3 天。
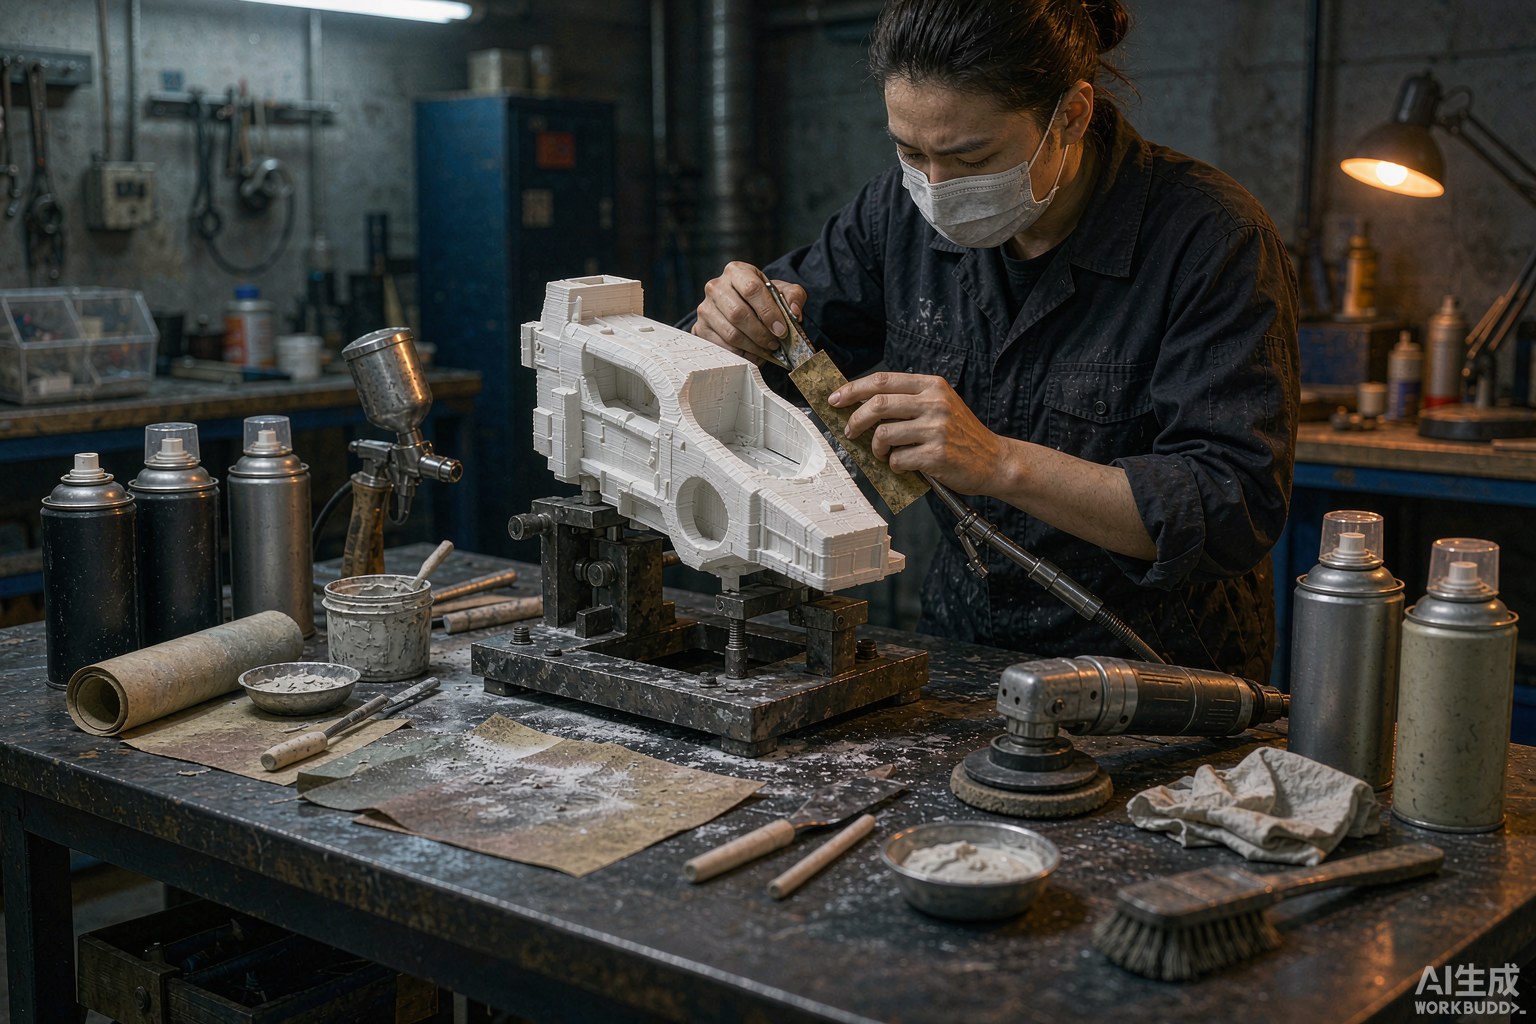
因为打印是机器在跑,后处理是人在做。一台光固化设备可以一次排布十几件同时成型,但每一件去支撑、打磨、补土、喷漆都需要手工逐件完成,而且每道漆之间要留干燥时间,人工成本常常占到总价的三成以上。以一件手机大小的外壳为例:打印 4 到 8 小时,去支撑清洗 30 分钟,打磨 1 到 2 小时,补土加打磨 1 小时,底漆面漆连等待 6 到 10 小时,合计人工时间反而超过机时。
这也是为什么"加急"往往卡在后处理而不是打印环节。想压缩周期,最有效的办法是提前把表面等级说清楚:只看装配的样件做到打磨即可,不用喷漆;要上评审会的样件才走完整喷涂流程。少一道工序,通常能省出一天。
第一道去支撑:用斜口钳和水口钳切除,留 0.3 到 0.5 毫米残根,不要齐根剪,否则容易撕掉本体材料留下坑。第二道清洗与二次固化:光固化件要用酒精洗掉表面残胶,再进固化箱照 10 到 30 分钟,让强度达到稳定值;尼龙烧结件则是清粉、喷砂。
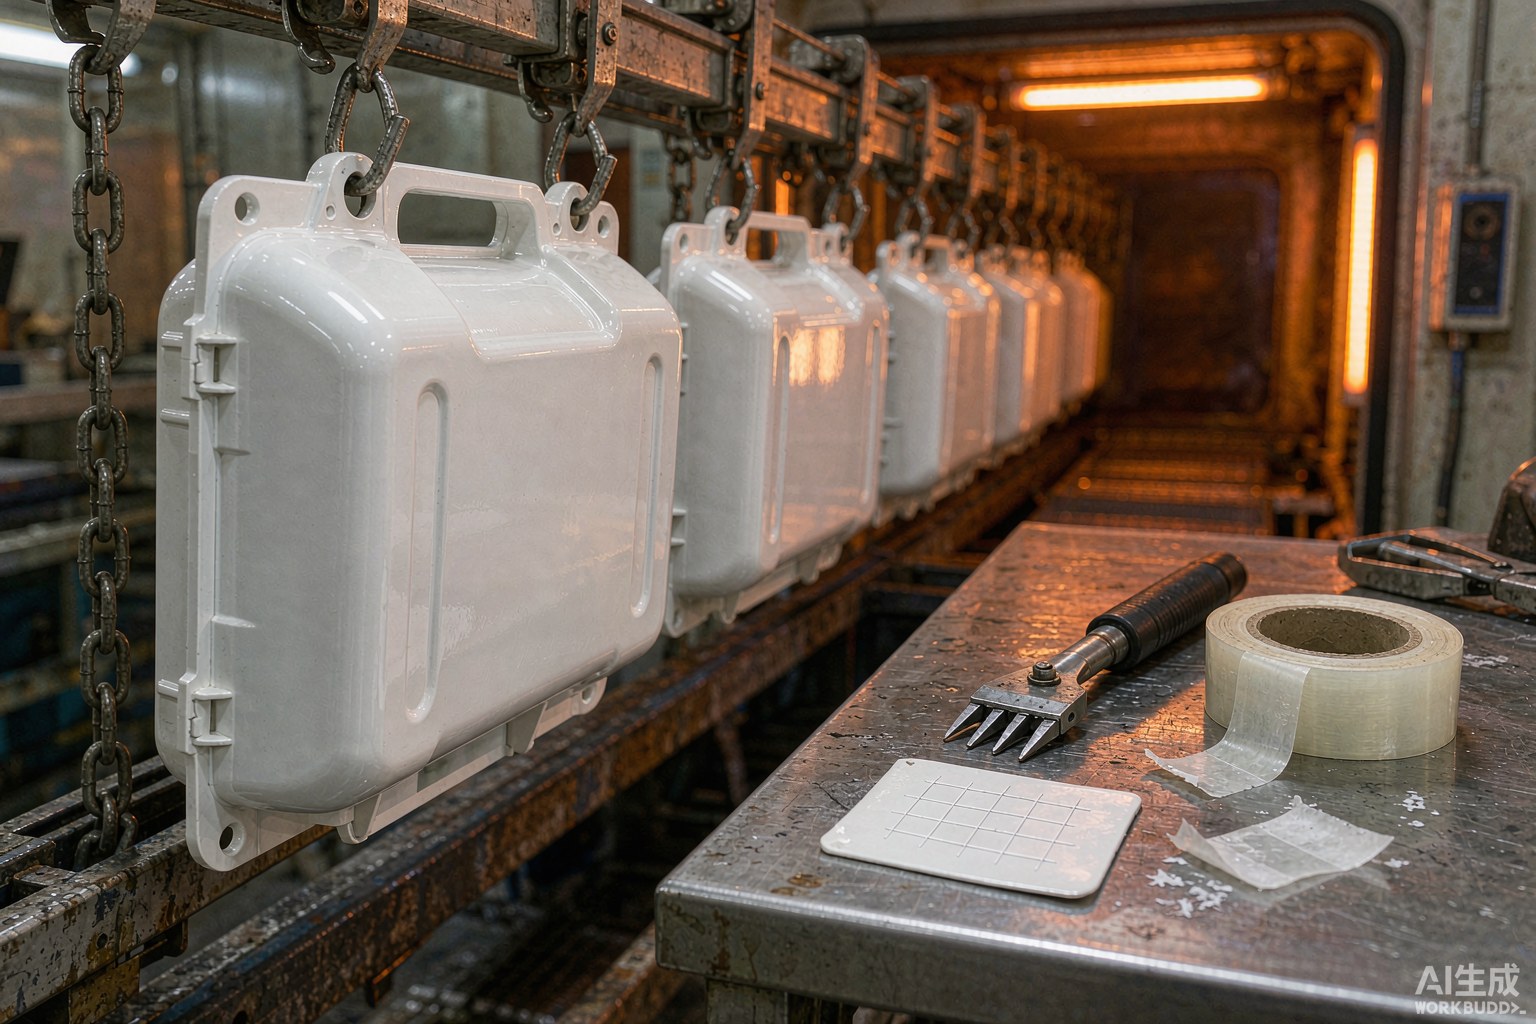
第三道打磨:砂纸按 120 目、400 目、800 目、1500 目逐级走,每换一级要换方向,把上一级的划痕盖掉。第四道补土:用原子灰或专用填补剂填层纹和针孔,干透后重新打磨,必要时补第二遍。第五道底漆:喷 2 遍,每道间隔 20 到 30 分钟,800 目水磨找平。第六道面漆与罩光:面漆 1 到 2 遍,最后按需要罩光油或做哑光,全部完成再装机做装配验证。
最常见的是磨过度:分模线、棱线、圆角这些造型特征最容易被磨塌,一个 R2 的圆角磨完变成 R4,评审时就会觉得"造型不对劲"。正确做法是棱线附近用手轻压、少磨多量,必要时用胶带把不需要磨的面贴住保护。
第二个坑是补土收缩:原子灰干透后会微微下陷,只补一遍、打磨一遍,喷完漆往往能看出一圈浅痕,必须补第二遍再打磨。第三个坑是薄壁磨穿:壁厚低于 1 毫米的区域要少磨甚至不磨,靠补土找平。第四个坑是打磨方向乱:一直朝一个方向磨会留下单向纹路,喷漆后尤其明显。
关键是底漆和找平。底漆的作用不只是附着,更是把表面缺陷暴露出来——喷完第一道底漆后用手摸、侧光看,能发现打磨时看不见的针孔和划痕,处理完再喷第二道。底漆干透后用 800 到 1000 目水磨,磨到手摸无颗粒感,再上面漆。
要接近量产效果,还建议做两件事:一是用与量产相同的漆号和色号,最好让喷漆方按色卡调漆;二是对色时进标准光源箱,在 D65 光源下看,不要在车间日光灯下判断。光泽度也要提前约定,常见的哑光、半光、高光对应的罩光工艺完全不同,返工一次就是一天。
透明件的难点是打磨会破坏表面,磨得越细越雾。可行的路线是:打磨到 1500 目以上后,用透明树脂浸涂或者熏蒸处理让表面重新流平,再做抛光;要求高的光学效果建议直接换数控加工的亚克力件,打印件只能做到"半透明示意"的程度。
软胶件(类橡胶、类硅胶手感)基本无法打磨,因为材料是弹性体,一磨就起毛。这类手板的做法是打印时用类橡胶树脂一次成型,表面只做手感油喷涂来模拟触感;如果要求真实的按压回弹曲线,就要走硅胶模真空浇注,用真正的聚氨酯软胶来做。
后处理是手板项目里最容易被低估的一环,也是最容易超期超预算的一环。发单时把表面等级写成可验收的标准——打磨到多少目、补几遍土、喷几道漆、光泽度多少——比口头说"做得好看点"有效得多。需要真实触感或透明效果的样件,建议一开始就换工艺,不要指望后处理补出来。