小批量试产的盈亏点通常在 50 到 500 件:简易注塑模具 3 到 8 万元起步,3D打印单件 30 到 300 元且不用开模。低于这个区间用快速成型划算,超过就该评估开模。
开模是"高固定成本 + 低单件成本":一套简易注塑模 3 到 8 万元,复杂件十几万甚至更高,模具周期 20 到 40 天,但开出来之后单件可能只有 8 到 30 元。3D打印是"零固定成本 + 高单件成本":不用开模,今天发图明天出货,但单件 30 到 300 元,而且随着件数线性增长,没有规模效应。
除了钱,时间成本同样重要。开模周期里你什么都不能改——一旦改结构就要改模,改模费几千到几万不等,周期再加 7 到 15 天。而打印件随时可以改图重打,这在产品还没定型的阶段价值极高。所以真正的决策不只是算单价,还要算"你能承受几次设计变更"。
用一个简单公式:平衡件数 = 模具费 ÷(打印单件价 − 注塑单件价)。举例:模具 4 万元,打印单件 120 元,注塑单件 12 元,平衡点约为 40000 ÷ 108 ≈ 370 件。也就是说,这次试产少于 370 件,直接打印更省;超过 370 件,就该考虑开模。把你的真实数字代进去,结论通常很直观。
但中间还有第三条路:硅胶模真空浇注。硅胶模 2000 到 5000 元,周期 5 到 8 天,单件 40 到 80 元,一套模能翻 20 到 30 件。用上面的例子算,它在 20 到 100 件的区间里往往最划算,而且可以浇注出接近 ABS、PP 真实性能的聚氨酯件,比打印件更接近量产状态。
第一是有严格装配公差的多件配合:打印件的尺寸波动会让一部分装不上,件数越多问题越明显,批量超过 30 套时建议改用浇注或简易模。第二是需要材料认证的场合,比如阻燃等级、食品接触、医疗生物相容性,打印材料通常拿不到这些认证。
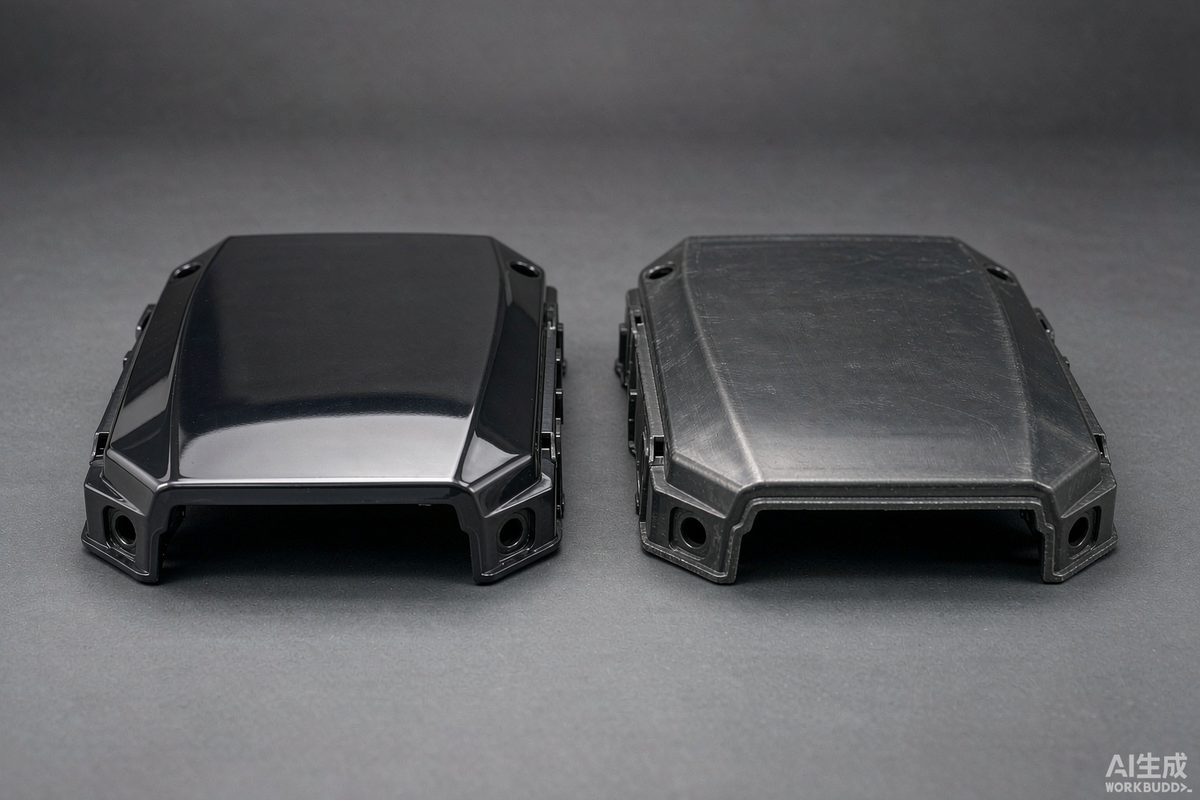
第三是外观件要求量产纹理的:量产常用的皮纹、晒纹、喷砂效果在打印件上做不出来,评审可以,交付不行。第四是需要长期耐候或耐热的零件:打印树脂耐温多在 50 到 80 摄氏度,户外老化性能也和工程塑料有差距,这些只能靠真实材料和真实工艺验证。
第一种直接打印,适合 1 到 30 件,优点是零模具费、改图自由,缺点是单件贵、材料与量产不一致,适合内部验证、展会样机、小范围客户送样。第二种硅胶模真空浇注,适合 20 到 100 件,单件成本和材料性能都居中,还能做双色、软胶、透明效果,是最容易被忽略的中间选项。
第三种简易模(铝模或预硬钢模),适合 100 到 1000 件,模具费 1.5 到 5 万元,周期 15 到 25 天,单件能压到 10 到 30 元,且用的是与量产相同的注塑工艺,材料性能、外观、尺寸一致性都真实,是量产前最后一次验证的最佳载体。超过 1000 件,就该直接开正式量产模了。
最重要的一件事:试产阶段就应该按量产工艺来做可制造性设计,而不是等到开模后再改。具体包括:壁厚尽量均匀,突变处做过渡,避免厚大部位缩水;所有竖直面给 1 到 3 度拔模斜度,皮纹面按纹深加大到 3 到 5 度;加强筋厚度取壁厚的 0.5 到 0.6 倍,防止表面缩痕;按材料取缩水率,ABS 约 0.5%,PP 约 1.5% 到 2%。
第二件事是用试产件把装配、跌落、老化这些验证做完,别把问题留给量产模。第三件事是保留试产数据与量产件的比对记录,尺寸、外观、手感各留一份,量产出现偏差时有据可查。
选工艺的本质是买"确定性":打印买的是时间确定性,开模买的是成本和性能确定性。产品结构还没定型时,用打印换取迭代自由;结构冻结、数量越过盈亏点之后,就该果断转模具。中间 20 到 100 件这一段,硅胶模真空浇注往往是最优解,值得单独评估一次。