判断标准只有一条:会不会动。有相对运动的机构必须分件打印再装配;纯静态结构只要间隙留够就能一次成型,省下大半装配工时。
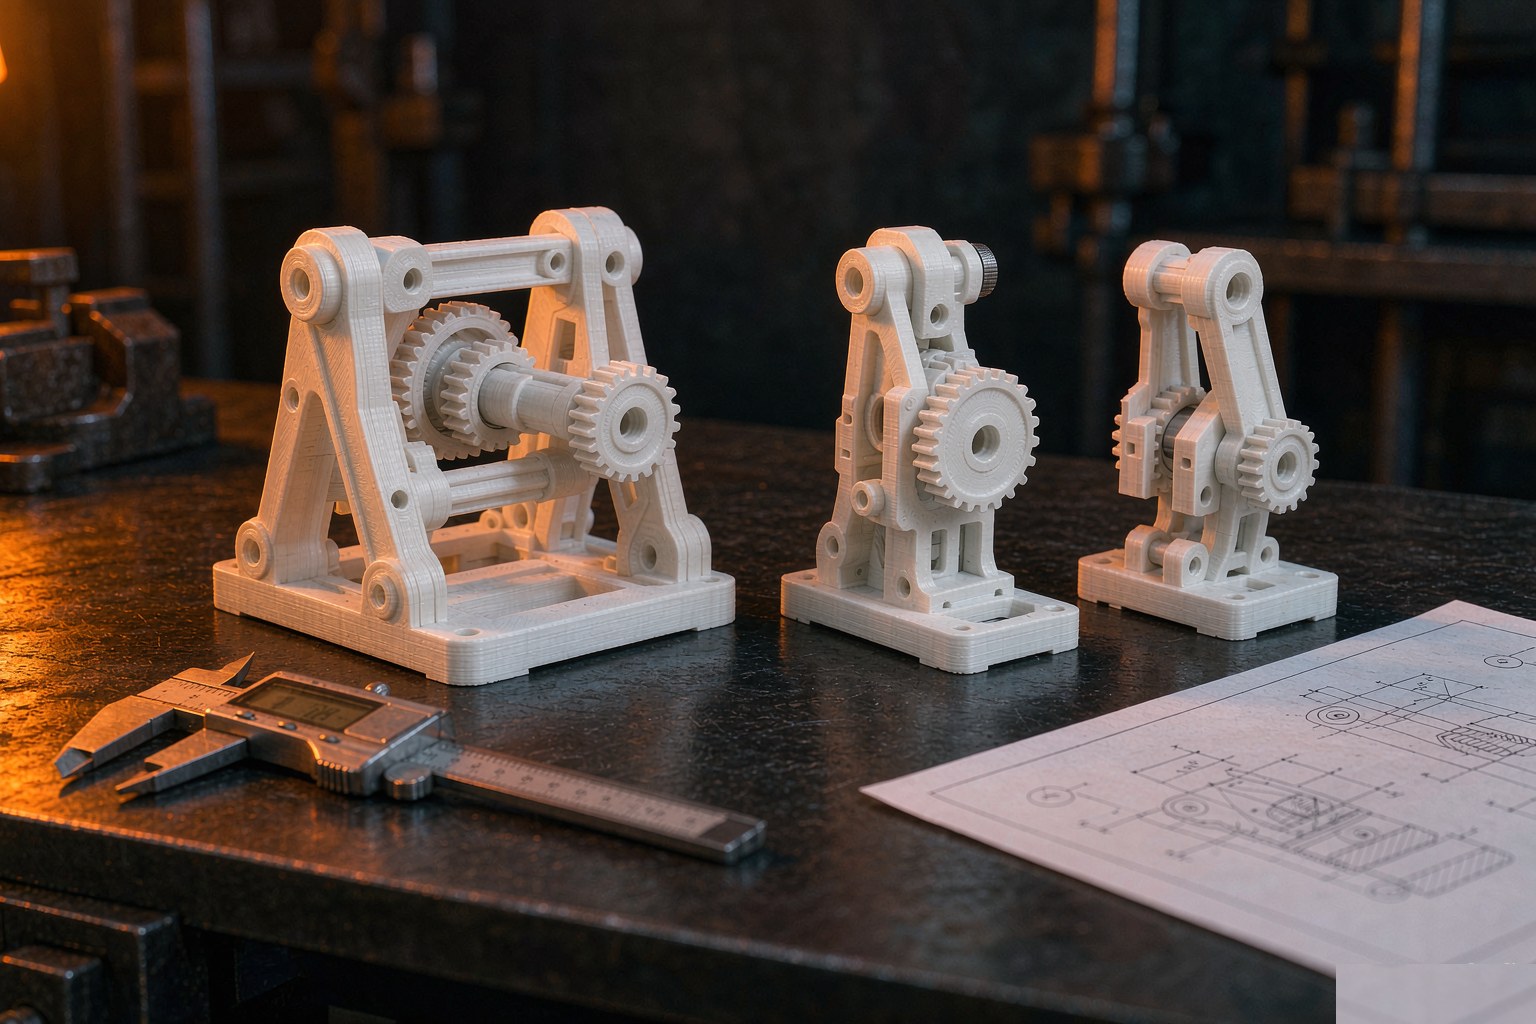
一次成型的铰链、活动扣和齿轮组,靠的是打印间隙。熔融挤出工艺的活动配合间隙通常留零点四到零点六毫米,光固化可以收到零点三到零点五毫米,间隙小于零点二毫米基本会被熔合或者被毛边卡死。设计时活动部位不能有支撑穿过:支撑清不出来的位置,装出来就是摆件。还要考虑方向,层间结合面最脆弱,活动铰链的转轴轴向要尽量与打印平台平行,避免受力时沿层纹断裂。这类打印件出世就是装好的,省工时,但寿命和一致性不如真装配,适合演示与短周期验证。
三种情况别犹豫。第一,有真实相对运动且要长期使用:转轴、滑轨、齿轮传动,分件后可以用标准件做轴,寿命和手感都在线。第二,配合精度要求高:螺纹连接直接打印的螺纹强度差、易烂牙,分件后嵌螺母或者攻丝,可靠性完全不同。第三,尺寸超出打印平台或者悬臂过长:分件能把每部分的打印姿态都摆到最优,整体变形可控。分件方案要同步设计连接方式:热熔焊、螺接、卡扣、胶接各有适用,结构验证类的建议螺接,方便反复拆装迭代。
拿到装配体先过四个问题:有没有相对运动?配合公差多少?用量多大?后续要不要拆?有运动、要拆、要长寿命,一律分件;纯静态、验证外观和空间关系的,优先一体,间隙按材料留:熔融挤出静态配合零点一到零点二毫米,光固化零点一毫米,过盈压配则反过来按零负差设计。折中方案也常见:大组件一体打印,运动关节局部拆出来用金属标准件,既控制工时又保住寿命。
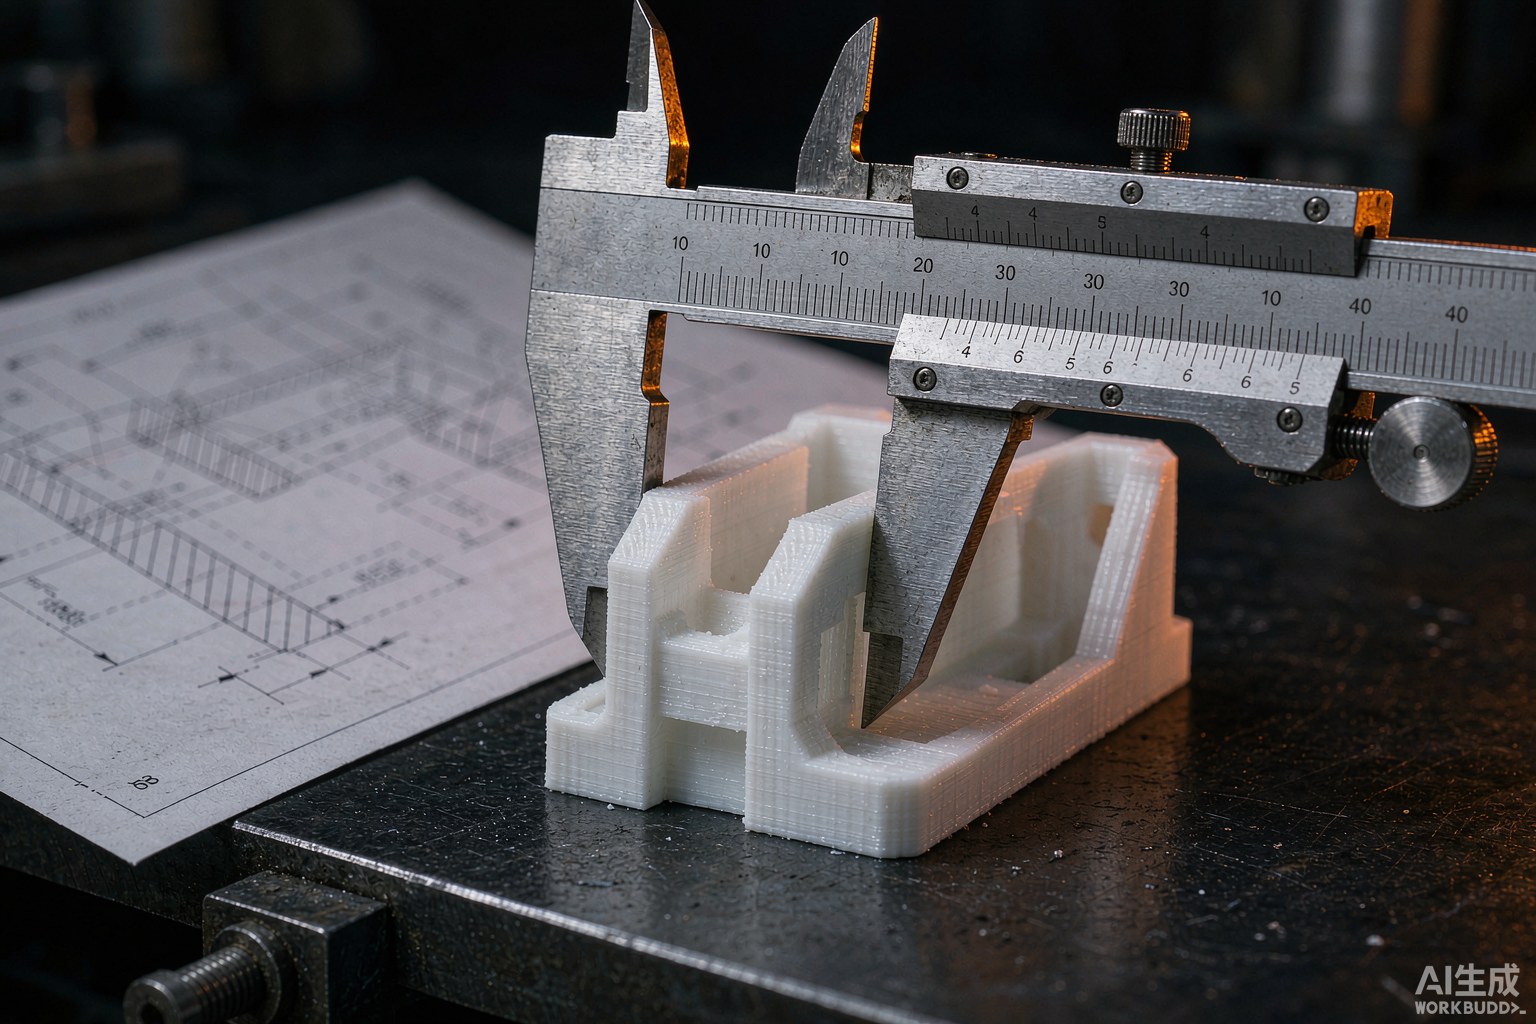
一是按三维数据直接打印,忘了打印收缩,熔融挤出的收缩率在百分之零点三到零点八之间,孔会缩、轴会胀,关键配合面打印前要做补偿;二是公差链没算,三四个零件各差零点一毫米,叠起来装不进去;三是忘了倒角,打印件没有自然倒角,装配时全部靠手刮。把这三点写进出图检查单,装配验证一次通过的概率会高很多。
一次成型还是分件打印,本质是工时、精度与寿命的交换:静态验证图省事就一体,动态使用讲可靠就分件。决策只需要盯住一句话——这组配合要不要长期动,答案自然就出来了。
一次成型的铰链、活动扣和齿轮组,靠的是打印间隙。熔融挤出工艺的活动配合间隙通常留零点四到零点六毫米,光固化可以收到零点三到零点五毫米,间隙小于零点二毫米基本会被熔合或者被毛边卡死。设计时活动部位不能有支撑穿过:支撑清不出来的位置,装出来就是摆件。还要考虑方向,层间结合面最脆弱,活动铰链的转轴轴向要尽量与打印平台平行,避免受力时沿层纹断裂。这类打印件出世就是装好的,省工时,但寿命和一致性不如真装配,适合演示与短周期验证。
三种情况别犹豫。第一,有真实相对运动且要长期使用:转轴、滑轨、齿轮传动,分件后可以用标准件做轴,寿命和手感都在线。第二,配合精度要求高:螺纹连接直接打印的螺纹强度差、易烂牙,分件后嵌螺母或者攻丝,可靠性完全不同。第三,尺寸超出打印平台或者悬臂过长:分件能把每部分的打印姿态都摆到最优,整体变形可控。分件方案要同步设计连接方式:热熔焊、螺接、卡扣、胶接各有适用,结构验证类的建议螺接,方便反复拆装迭代。
拿到装配体先过四个问题:有没有相对运动?配合公差多少?用量多大?后续要不要拆?有运动、要拆、要长寿命,一律分件;纯静态、验证外观和空间关系的,优先一体,间隙按材料留:熔融挤出静态配合零点一到零点二毫米,光固化零点一毫米,过盈压配则反过来按零负差设计。折中方案也常见:大组件一体打印,运动关节局部拆出来用金属标准件,既控制工时又保住寿命。