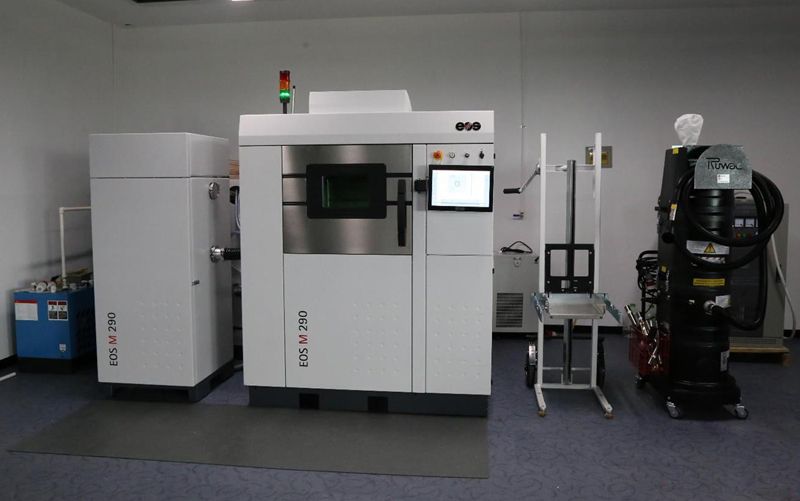
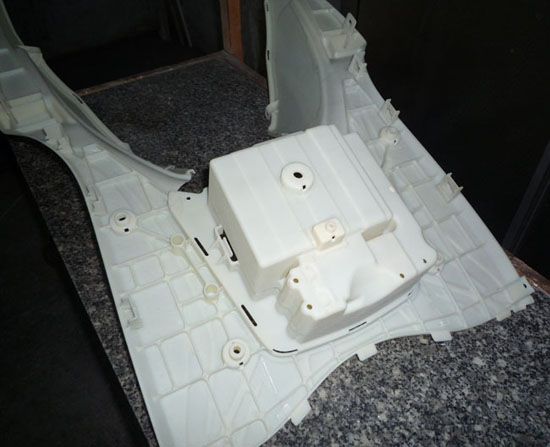
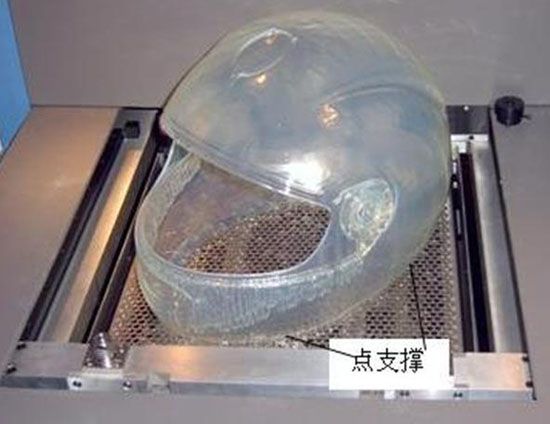
手板快速成型先按精度与材料选工艺:SLA 光洁度高、SLS 无需支撑、FDM 成本低,卡住层厚 0.05–0.2mm、尺寸公差 ±0.1–0.3mm 和支撑去除,打样一次达标不返工。
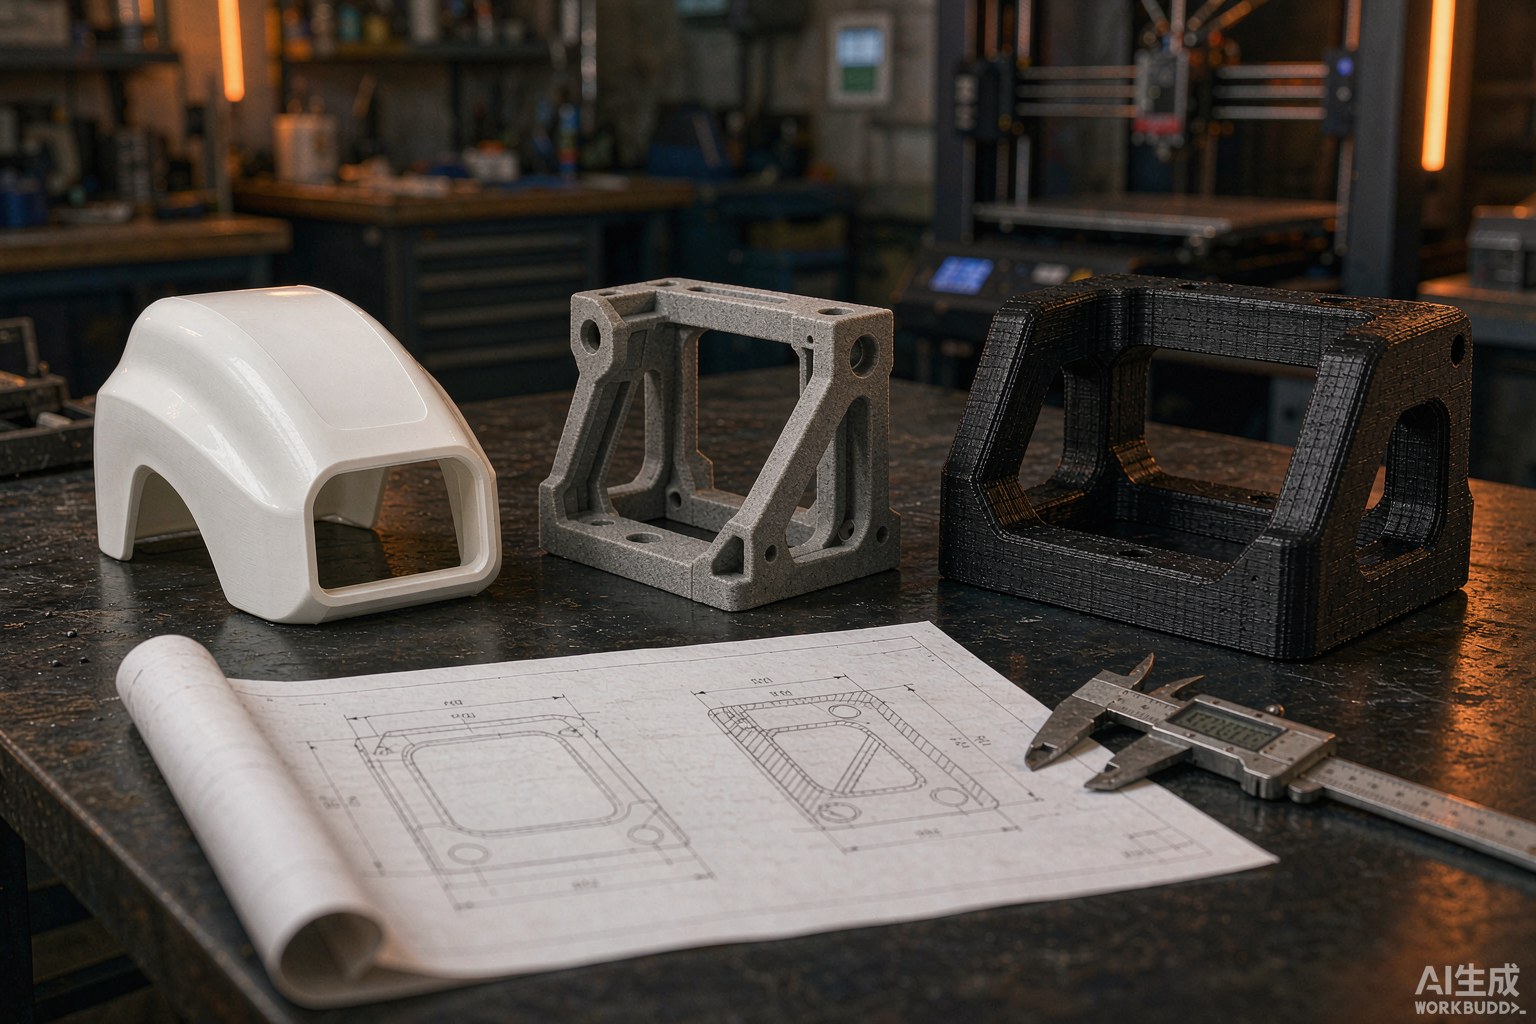
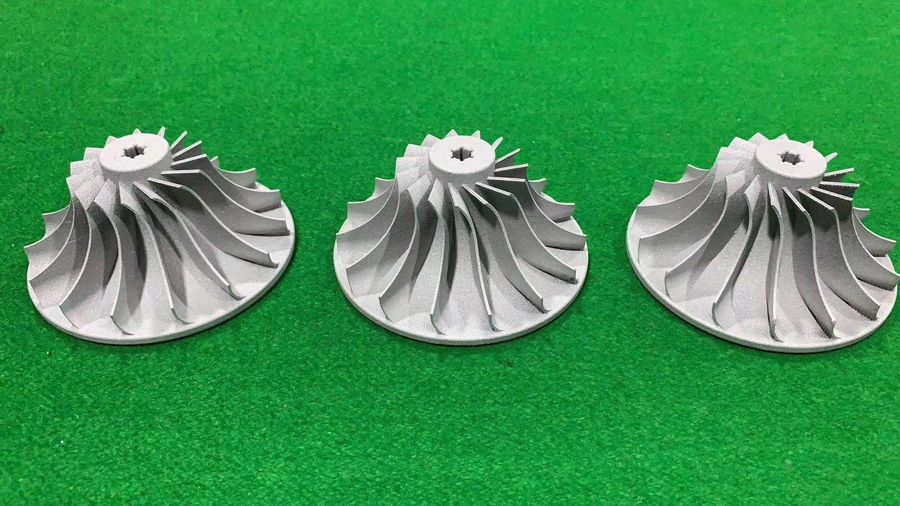
SLA 用紫外固化液态树脂,层厚 0.05–0.15mm、表面最细,适合外观手板;SLS 用尼龙粉末,层厚 0.08–0.15mm、无需支撑可做铰接;FDM 挤丝,层厚 0.1–0.3mm、便宜但层纹明显。
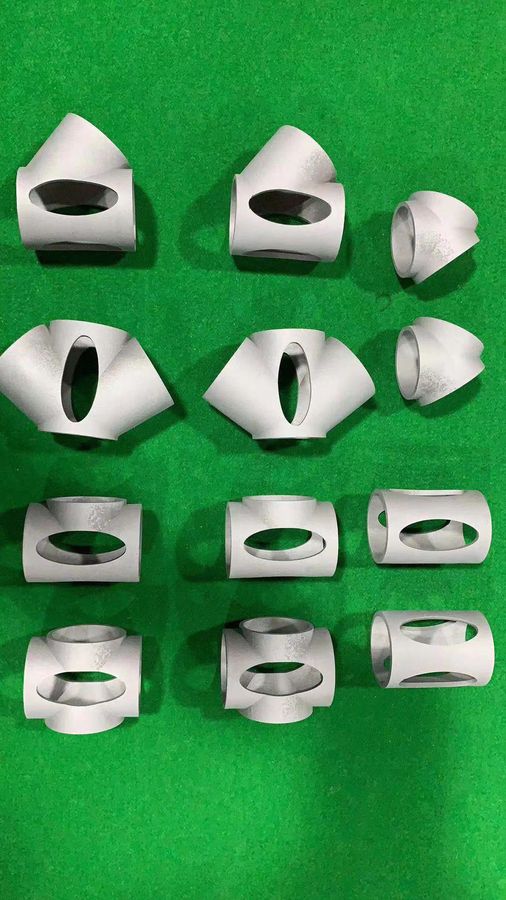
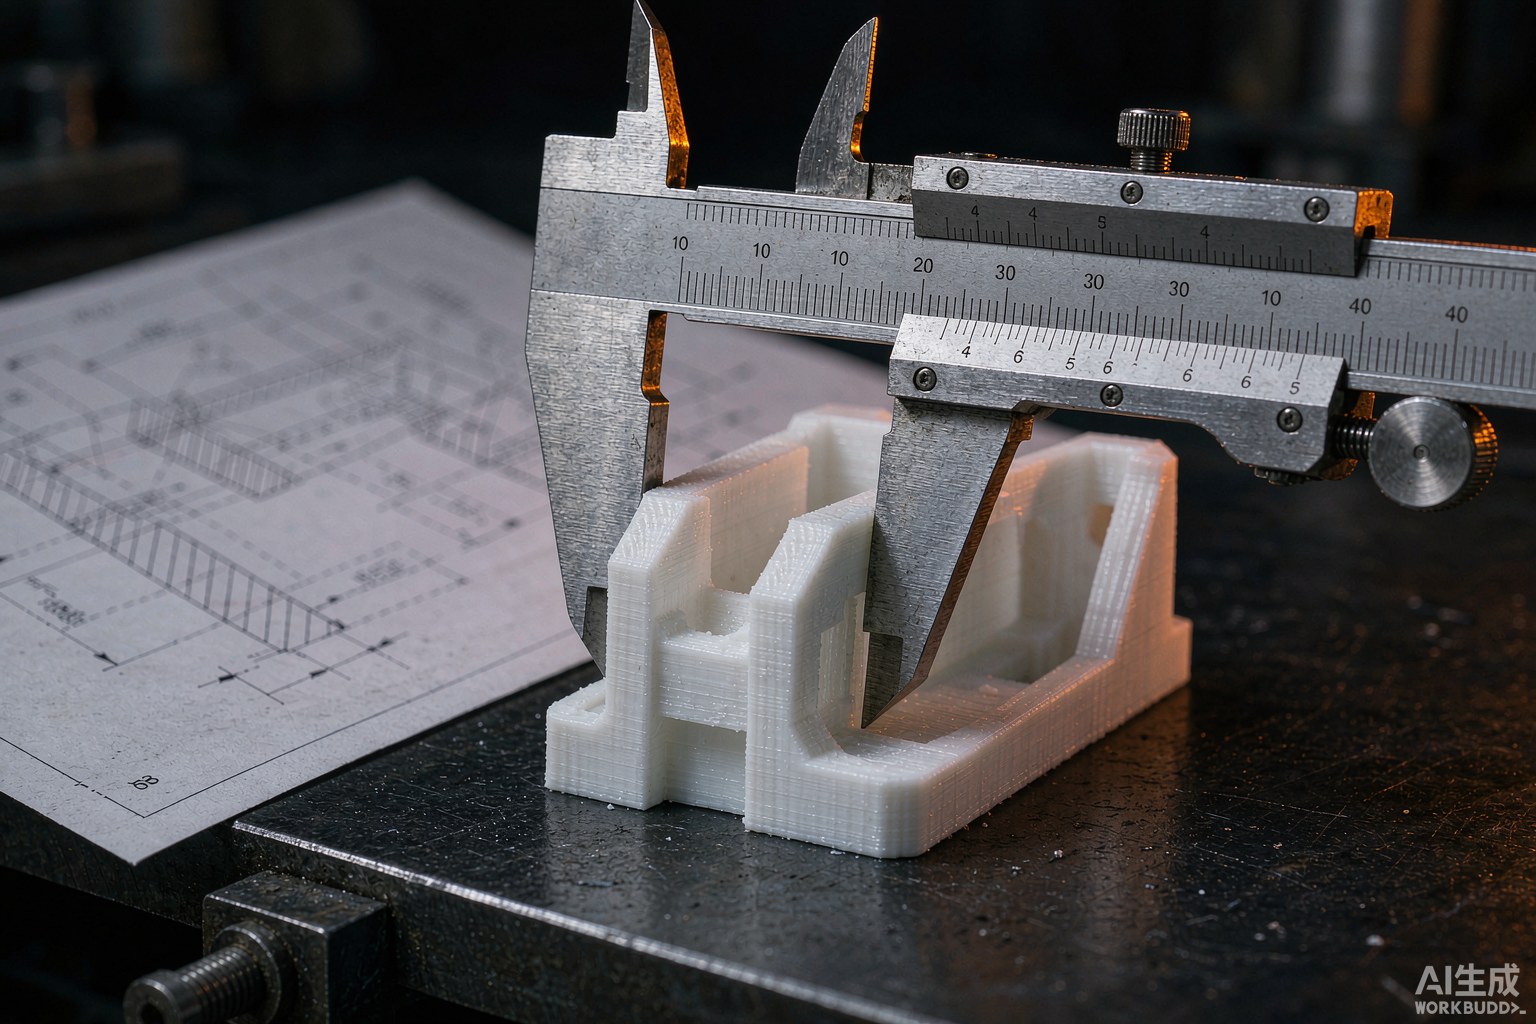
常规尺寸公差给 ±0.1–0.2mm(SLA/SLS),FDM 放宽到 ±0.3mm,圆孔与轴要单边留 0.1–0.2mm 后处理余量。标注"未注公差按 ±0.2"避免供应商按设备极限报喜。
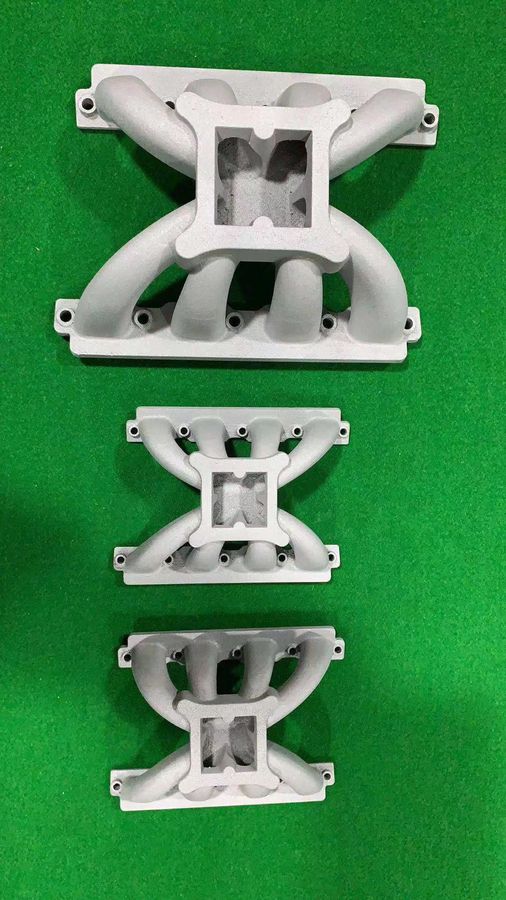
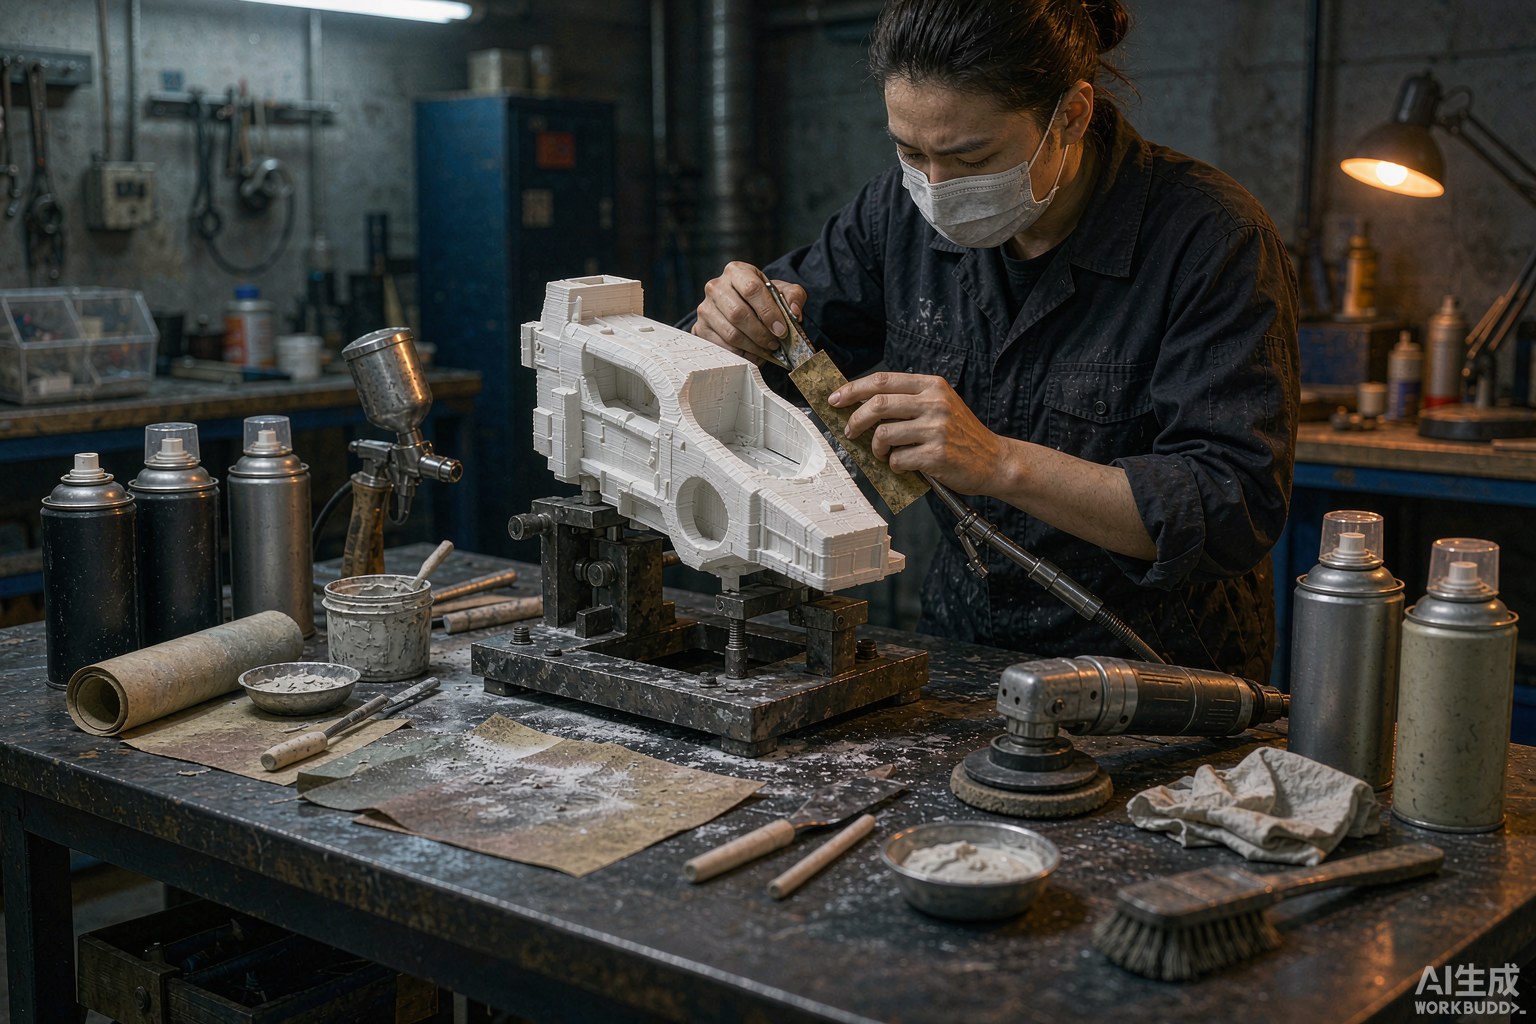
SLA 洗 resin、切支撑、紫外后固化 30–60 分钟提升强度;SLS 要喷砂清粉;FDM 支撑断裂面要打磨。透明件要做表面打磨抛光,否则层纹发雾。
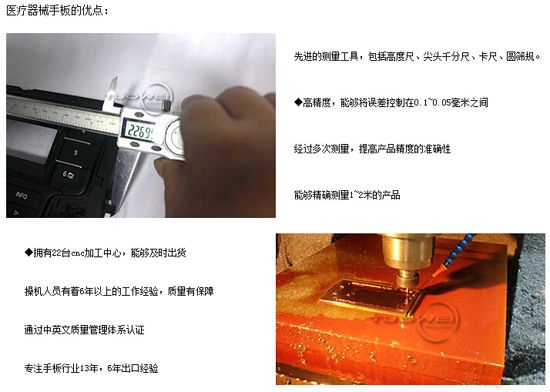
清单:外形贴合(卡板/三坐标)、关键孔轴通止规、外观无分层开裂、支撑痕打磨、材料牌号。首件留样对比,批量打样每 10 件抽检 1 件控漂移。
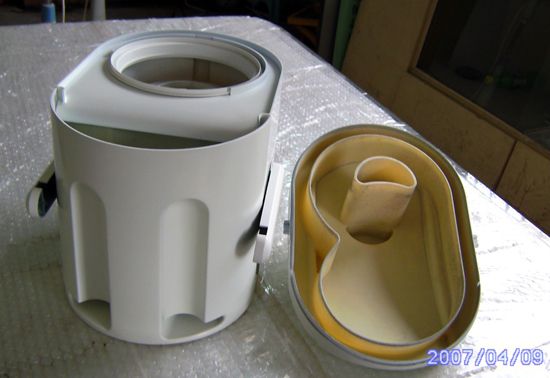
SLA 透明件要逐级打磨(400→2000 目)再抛光或涂清漆,层纹不处理就发雾;PC 类用蒸汽平滑去层纹。公差对透明装配件放宽到 ±0.2mm,避免打磨过薄透光不均。透明手板工期比不透明长 1–2 天,排期留余量。
分层=层间结合差或温度低;翘曲=首层不粘或冷却不均;拉丝=喷嘴拖料;孔洞=支撑不足。首件出现任一缺陷即调参数重打,不要带病量产一批。缺陷率 >10% 要查设备校准。
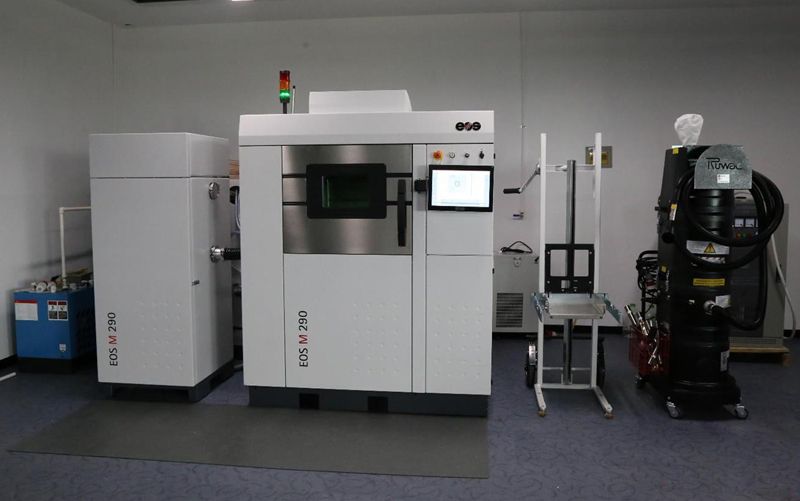
外观、随形、小批量用 3D 打印;高精度金属件、大平面用 CNC。混用:打印做外观壳、CNC 做金属芯,组装验证。按"精度/材料/数量"三维选工艺,单靠一种会要么贵要么丑。
按克重(树脂 0.3–1 元/g、尼龙 0.5–1.5 元/g)+ 后处理 + 工时报价;SLA 后处理占比 30–50%、SLS 清粉 20%。小件加起步价 20–50 元。把后处理单列,客户才理解"为什么比淘宝贵"。
单件 SLA 数小时、SLS 半天到一天、FDM 视尺寸 1–2 天;批量用阵列一次多件。承诺交期前留 30% 余量给后处理与返修,否则首件不良就违约。关键节点加缓冲。
卡板比对外形、色板比对材质、通止规量孔轴;外观检分层/拉丝/支撑痕/缩水。透明件加透光与雾度检查。留首件封样,批量每 10 件抽 1,偏差 >0.2mm 整批复检,避免一批货"看着差不多"实则超差。
验收留首件封样,批量每 10 件抽 1,偏差 >0.2mm 整批复检;透明件加透光雾度检查。所有手板附一张参数卡(工艺/层厚/材料/日期),归档知识库,下次同类项目直接调参,把打样经验变成可复用资产而非一次性消耗。
把 3D打印能力从"能打样"推进到"能稳定交付手板",正是工业设计服务的核心增量。工艺选型加验收清单,让快速成型真正服务于设计验证而非只是看个样子。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。