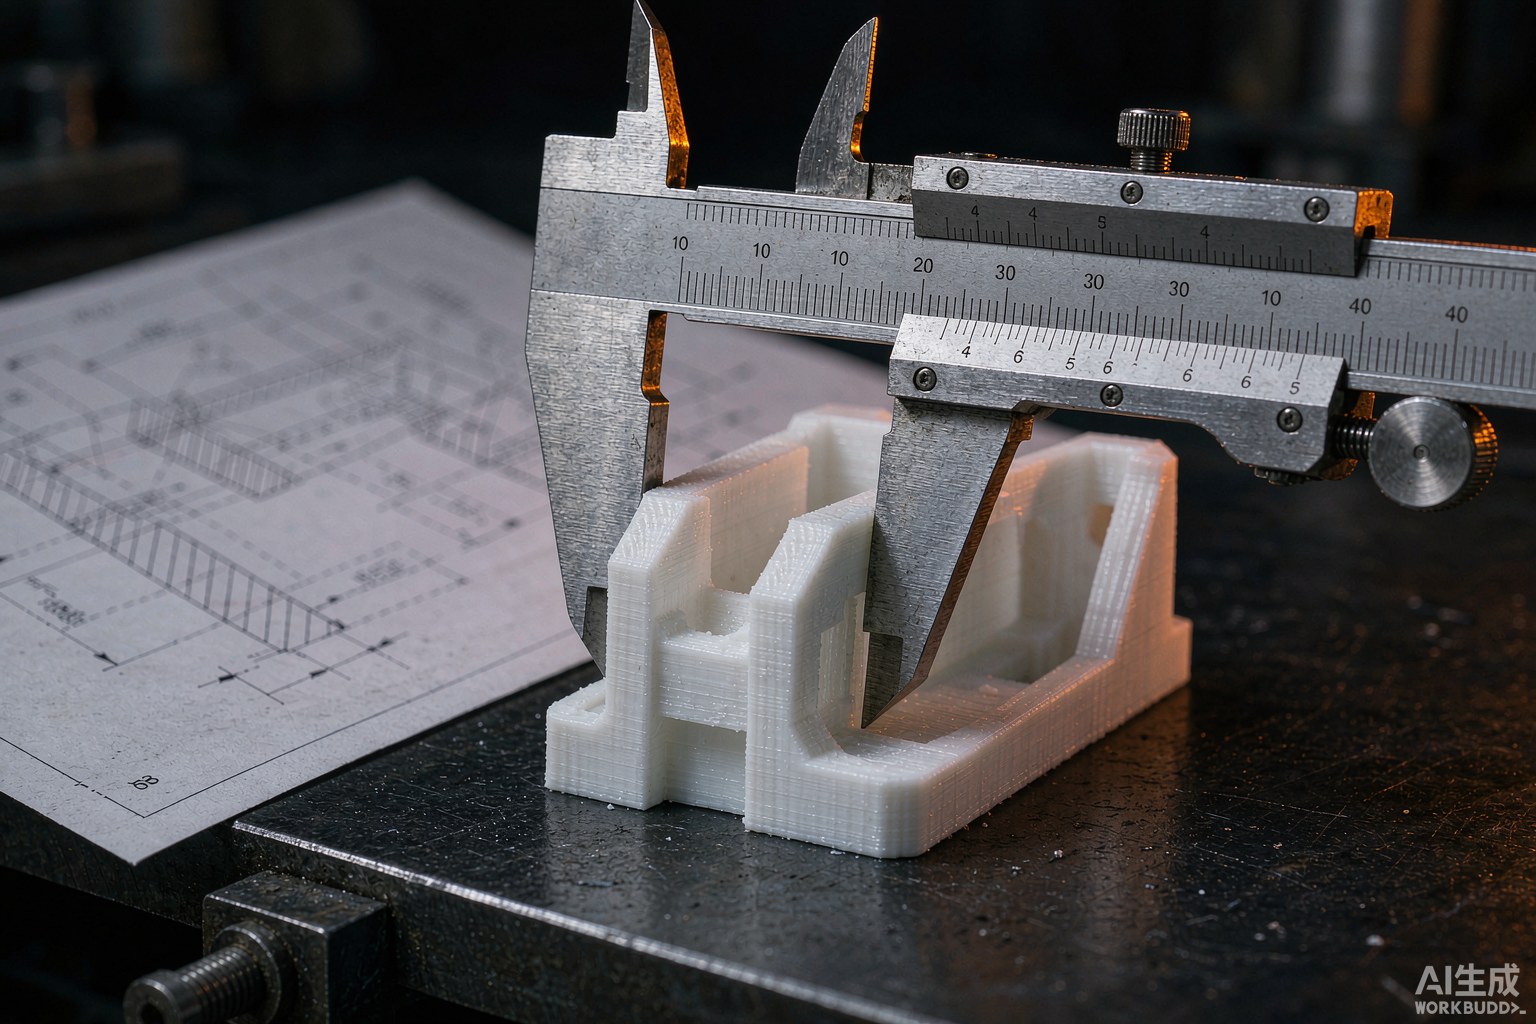
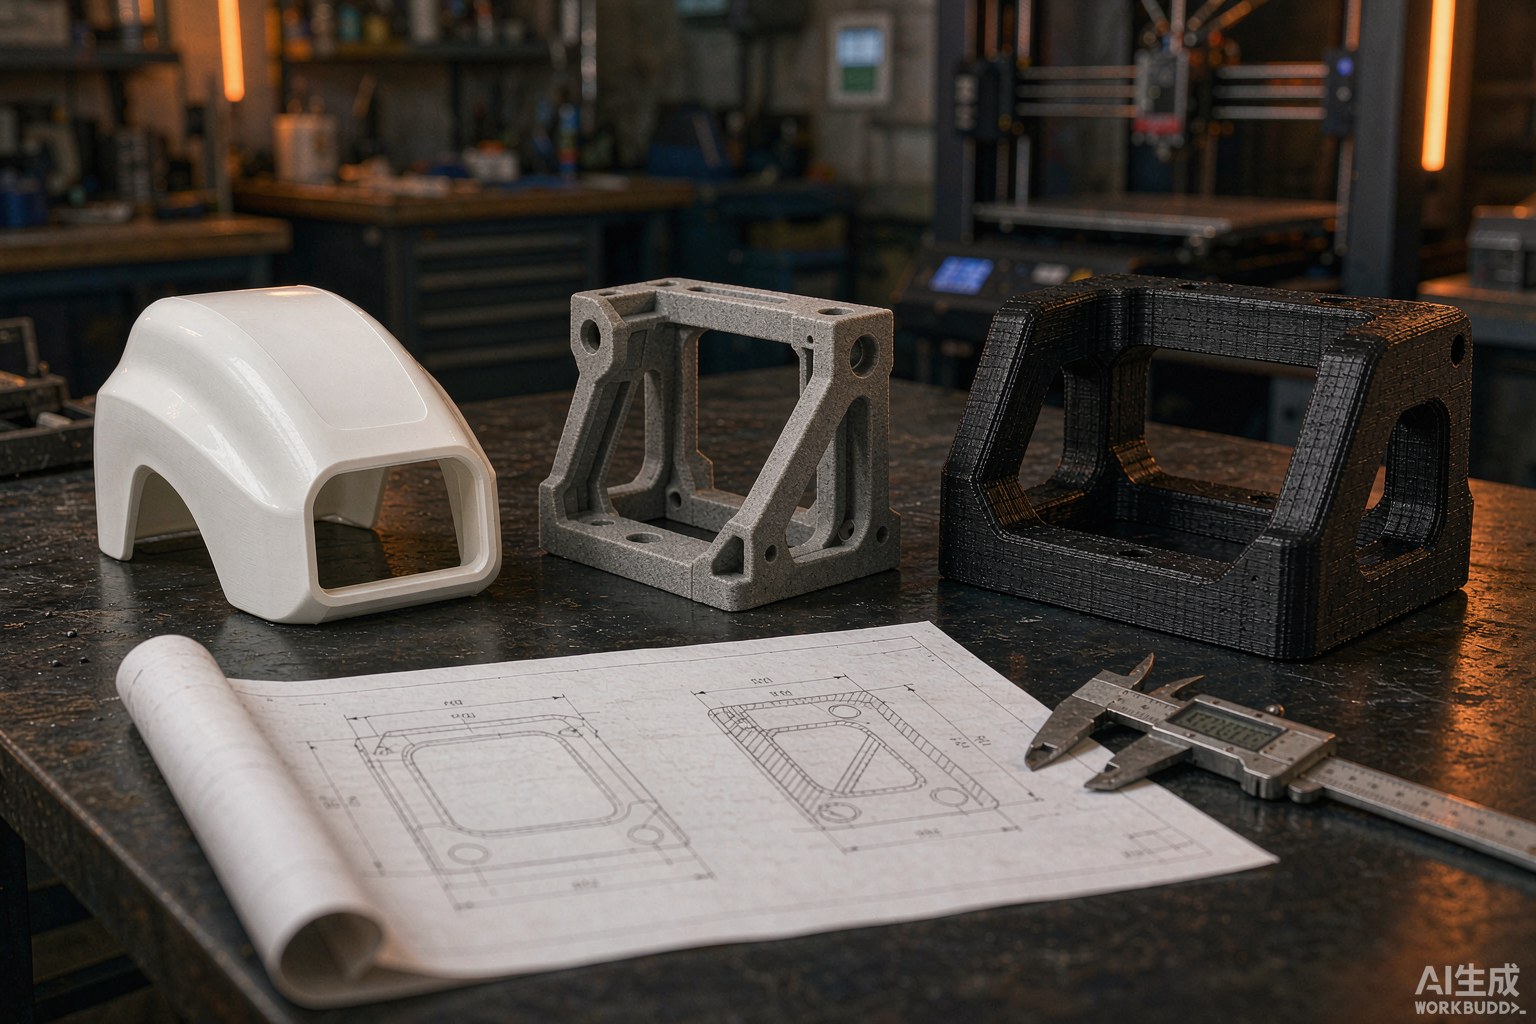
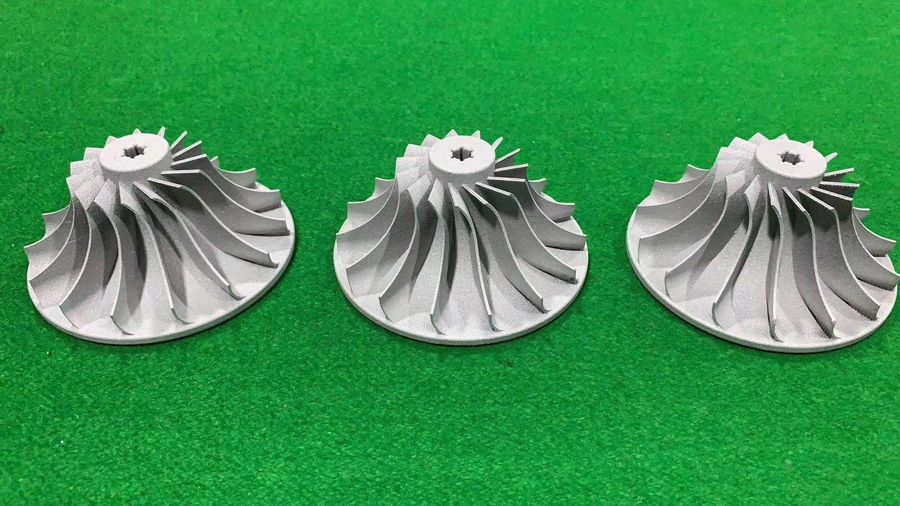
手板报价只有三段:材料按克、机时按小时、后处理按工序。树脂 2–4 元/克,铝件机时 6–12 元/分钟。拆开对账,才看得清哪里虚高。
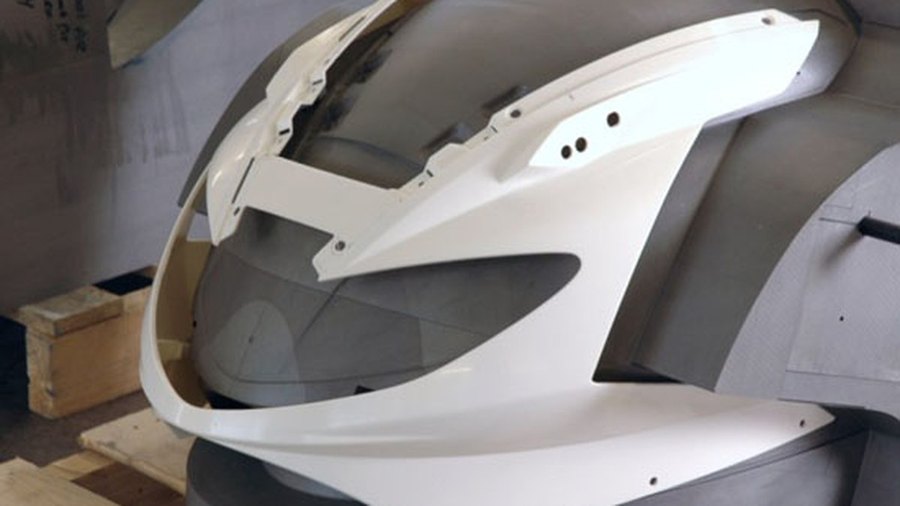
同一个外观件,A 厂报 600 元、B 厂报 1800 元,差异通常来自四个地方:工艺路线不同、支撑与摆放不同、后处理深度不同、交期不同。
工艺路线是最大变量:SLA 光固化适合外观验证,SLS 尼龙适合结构验证,CNC 铝件适合功能测试,三条路线的成本结构完全不同。其次是摆放——同一个件竖着打和斜着打,支撑量可能差一倍,打印时间差 40%。第三是后处理,只打磨和"打磨+底漆+色漆+清漆+丝印",工时能差 3 倍。最后是交期,24 小时急件通常加价 30%–50%。
所以正确的比价方式不是比总价,而是把报价拆成三段分别比。
材料费 = 零件体积 × 材料密度 × 单价 × 损耗系数。常用材料参考:
| 工艺 | 材料 | 单价区间 | 密度 | 备注 |
|---|---|---|---|---|
| SLA 光固化 | 通用光敏树脂 | 2–4 元/克 | 1.1–1.2 | 外观件首选 |
| SLA 光固化 | 类 ABS 树脂 | 3–5 元/克 | 1.1–1.2 | 韧性件、卡扣 |
| SLS 粉末 | 尼龙(PA12) | 3–6 元/克 | 1.0–1.05 | 结构件、小批量 |
| FDM 挤出 | 工程塑料 | 0.3–1.0 元/克 | 1.2–1.4 | 大件粗样 |
| CNC 减材 | 铝合金 6061 | 25–40 元/公斤 | 2.7 | 按坯料计 |
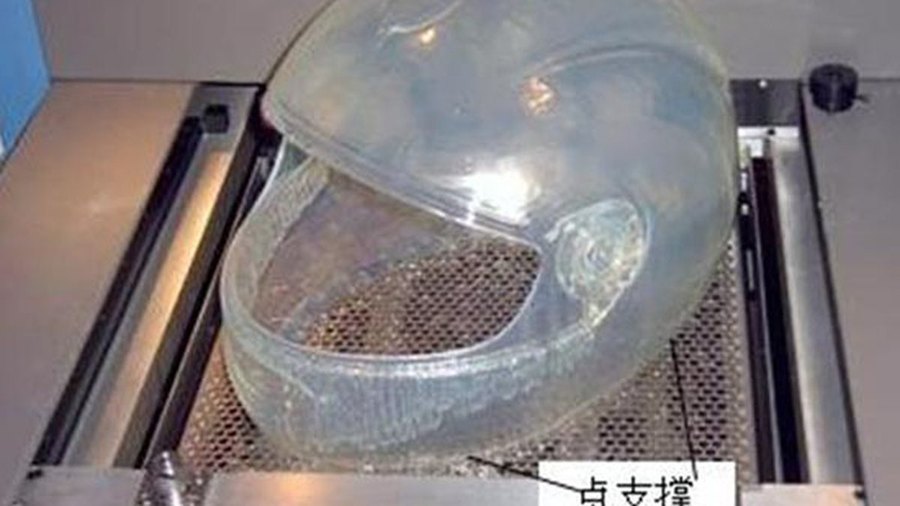
损耗系数要单独谈:SLA 支撑材料通常占总耗材的 20%–35%,SLS 粉末未烧结部分可回收(损耗按 5%–15% 计)。如果报价里把支撑重量按零件重量 1:1 计,这一段就虚高了。
一个直观例子:手掌大的外壳件,体积约 120 立方厘米,用通用光敏树脂,材料净重约 140 克,含支撑按 1.3 倍计约 180 克,材料费 360–720 元。若报价里材料费报到 1200 元,就要问清楚支撑占比和单价。
机时费的算法是"打印时间 × 设备小时费率"。SLA 的打印速度按层厚算:0.1 mm 层厚约 8–15 mm/小时(Z 轴方向),一个 100 mm 高的件需要 7–12 小时;0.05 mm 层厚时间翻倍,但表面更细。
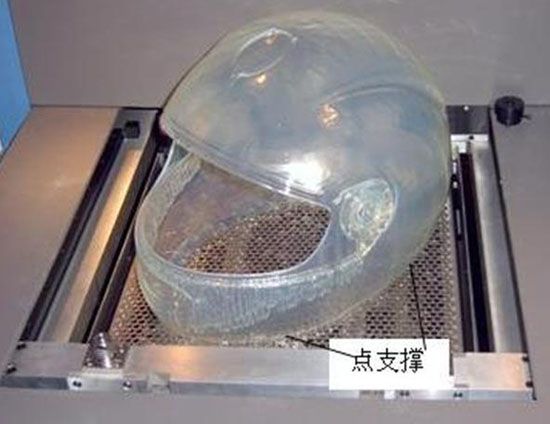
这一段最容易被忽视的是摆放优化。同一个件:
优化得好的厂,能把一个件的打印时间从 12 小时压到 7 小时。按设备费率 30–60 元/小时算,这就是 150–300 元的差距。
CNC 手板的机时费更透明:三轴加工中心 6–12 元/分钟,五轴 15–30 元/分钟。一个 150 mm 见方的铝件,粗加工 40–60 分钟、精加工 60–120 分钟,机时费约 600–2000 元。CNC 的成本大头在机时,不在材料,这也是小件用 CNC 不划算的原因。
后处理是报价差异最不透明的一段。常见工序与工时:
| 工序 | 工时 | 单价参考 | 说明 |
|---|---|---|---|
| 去支撑、清粉 | 0.3–1 小时 | 50–100 元 | SLS 必做 |
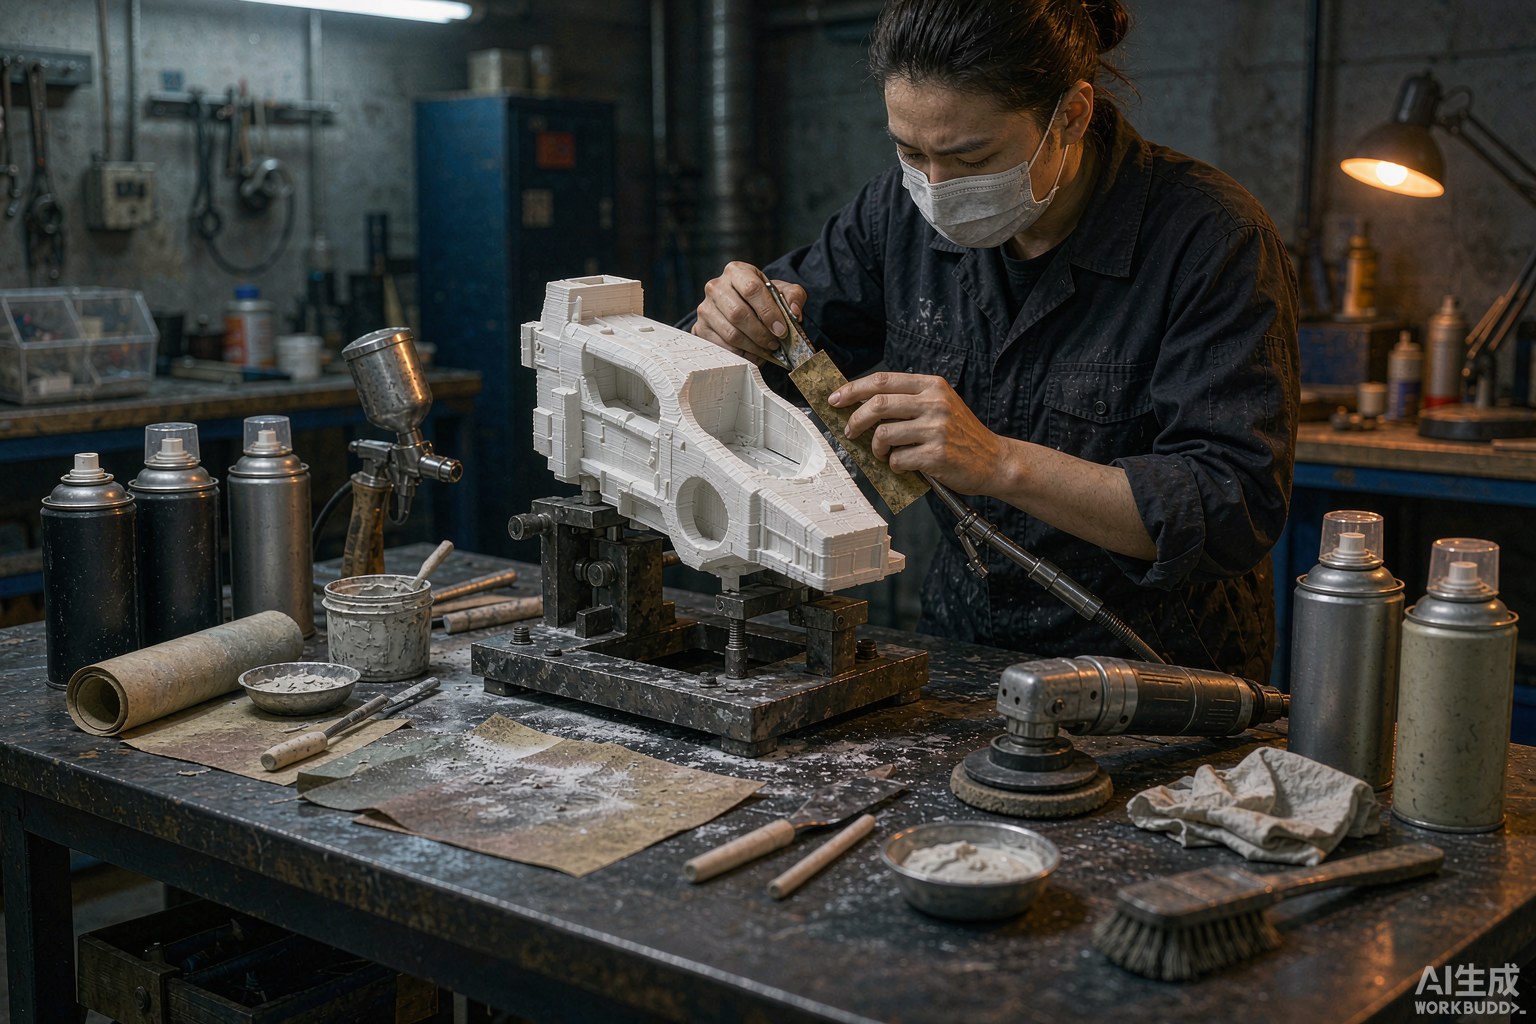
| 打磨(砂纸逐级) | 0.5–2 小时 | 80–150 元 | 外观件关键 |
| 补土、二次打磨 | 0.5–1.5 小时 | 100–200 元 | 消除层纹 |
| 喷底漆 | 含在喷涂内 | — | 检验表面 |
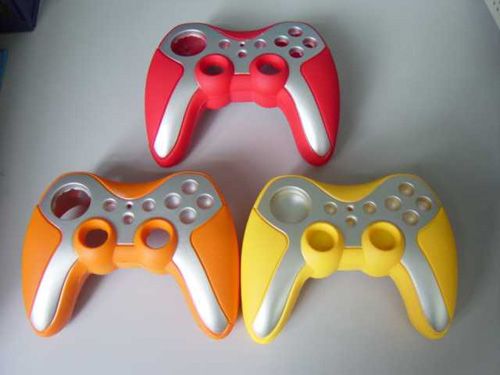
| 喷漆(色漆+清漆) | 24 小时固化 | 200–500 元 | 按颜色数计价 |
| 丝印、镭雕 | 0.2–0.5 小时 | 80–200 元 | 按版面 |
| 装配、试装 | 0.3–1 小时
 |
100–200 元 | 多件产品必做 |
只做打磨的件,后处理 150–300 元;做到"喷漆+丝印+装配",后处理 500–800 元很常见。如果报价里后处理只写一个总价,一定要问清包含哪几道工序,这是最容易在交付时加价的地方。
常规交期与加价规则:
排产顺序上,先确认"哪天必须到手",再倒推选工艺,比先选工艺再催交期省钱。一个常见做法:外观确认件用 SLA 快出,功能验证件同步排 CNC,两条线并行,总周期从 7 天压到 4 天。
这四行对得上,报价基本可信;对不上,就算总价便宜,交付时也会以"加急""补漆""二次打磨"的名义补回来。
三种情况该省钱:内部结构验证件(不需要外观后处理)、大尺寸非配合件(可选 FDM)、交期宽松的批量件(拼版打印摊薄机时)。
三种情况不该省钱:装配配合面(精度差 0.1 mm 就装不上)、对外演示的外观件(层纹和色差直接影响判断)、要上整机测试的功能件(材料强度不足会导致测试结论错误)。
手板打样的目的不是做出一个件,而是做出一个能支撑决策的件。 该验证的没验证到,省下的钱会在开模后成倍还回去。
手板报价的三道账——材料按克、机时按小时、后处理按工序——拆开就不神秘。采购端最值得争取的两件事:把支撑占比写进报价、把后处理逐项列明。设计端最值得提前做的一件事:把"这个件要验证什么"说清楚,工艺路线自然就定了。想看更多快速成型与手板加工的工艺对比,可参考本站 3D 打印栏目。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。