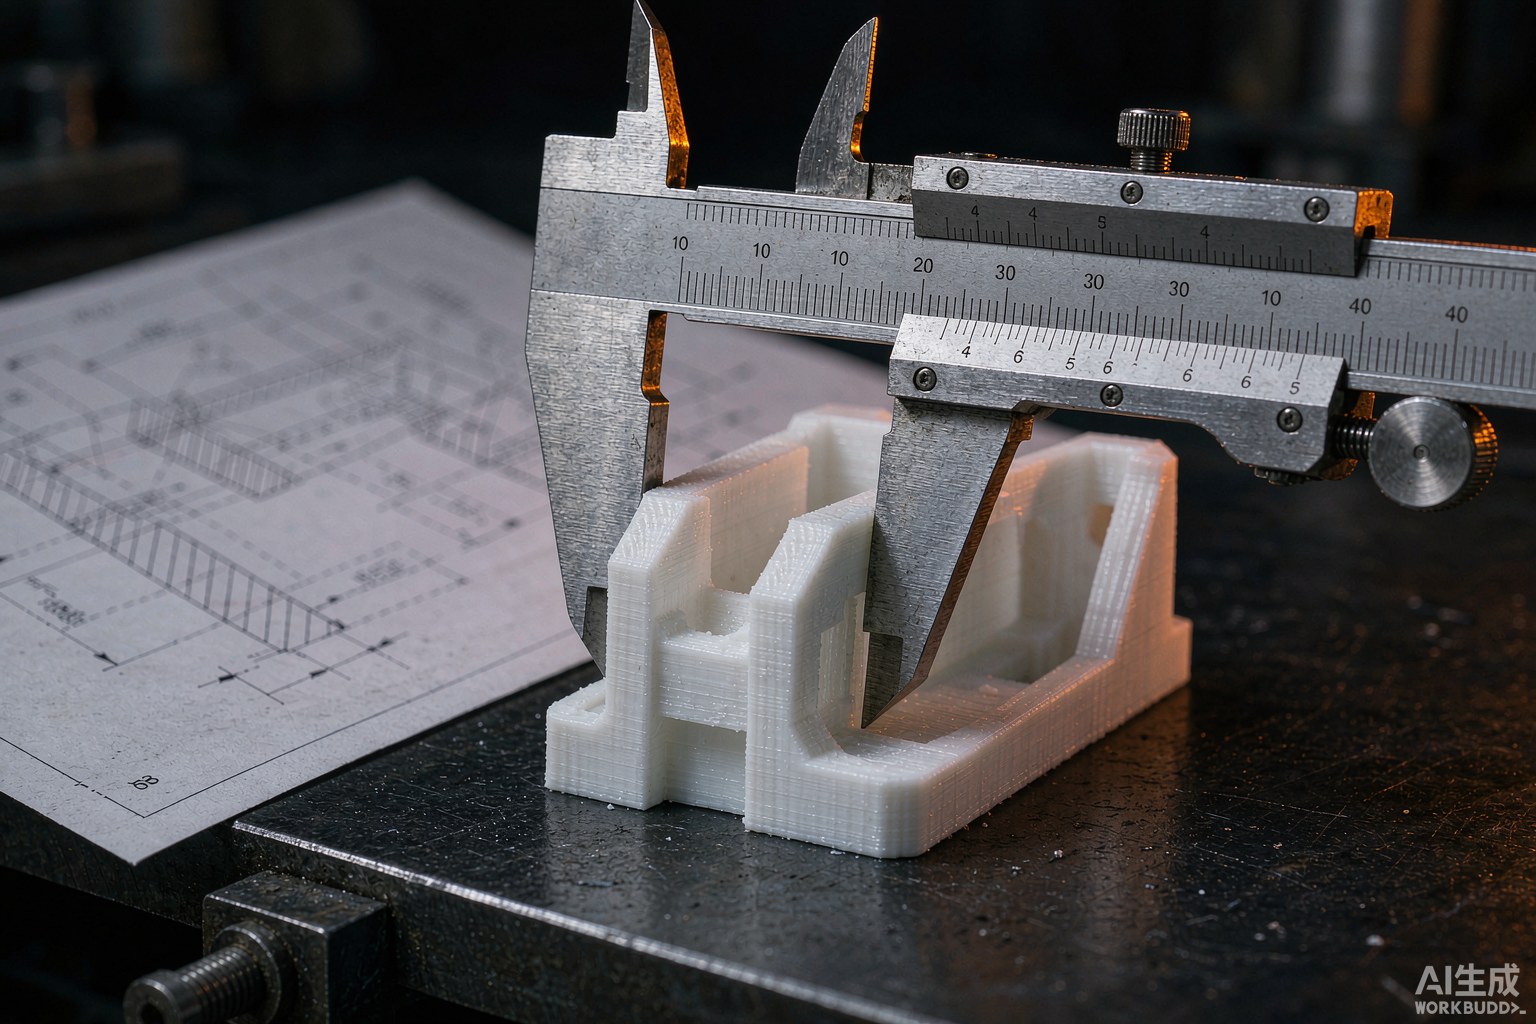
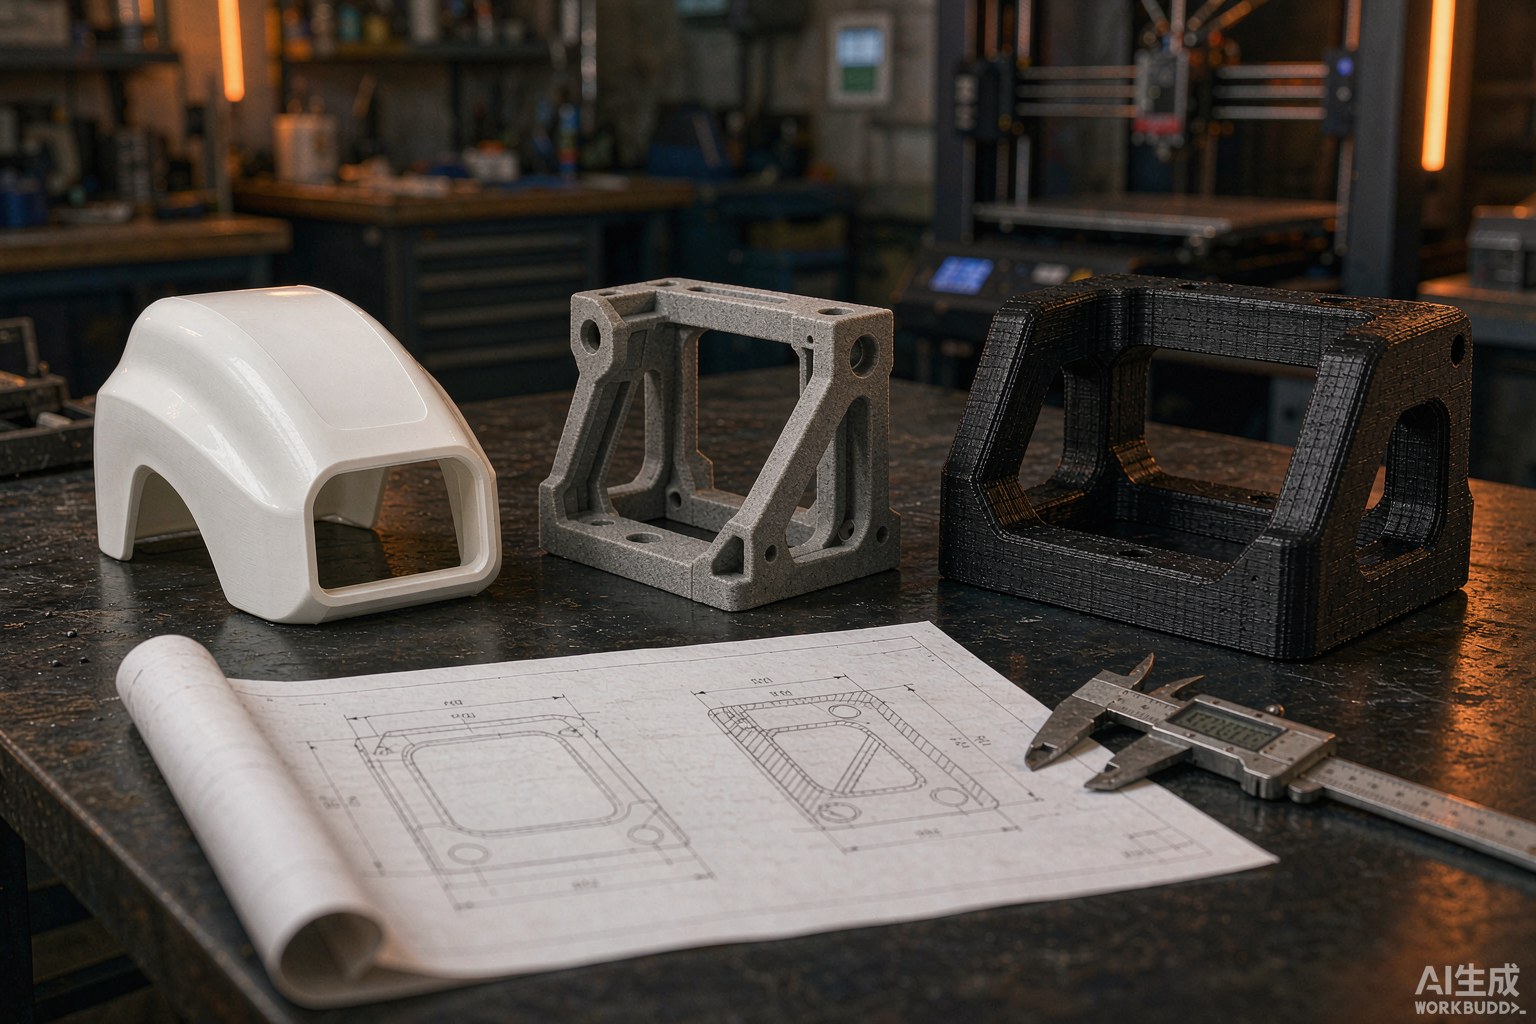
连续纤维把"钢筋"嵌进打印路径,拉伸强度较短纤高一个数量级(连续碳纤 PA≈767MPa、PEEK-CCF 2098–2337MPa vs 短纤 150–300MPa);是无人机框架/轻量化车身/医疗支架结构级方案,但孔隙率可达 9%、强度沿纤维方向。
指标:短纤 PEEK/PA(连续碳纤 PA、连续碳纤 PEEK-CCF); 拉伸强度:150–300 MPa(~767 MPa、2098–2337 MPa); 拉伸模量:15–30 GPa(—、142–235 GPa); ILSS:~8–15 MPa(—、51.5–55.4 MPa); 孔隙率:~1.1%(—、~9%);
接无人机/机器人/医疗结构件时把"连续纤维+铺层方向设计+螺孔金属嵌件补强"作高强轻量提案;联动 FGF 卡形成"强度优先选连续纤维、成本优先选短纤"双轨选材。
Composite Structures 376(2026)119819(汉阳大学综述)/ 今日头条连续vs短纤实测 / ScienceDirect 2017 孔隙对比 / China Carbon Fiber / MDPI Polymers 16(12)1622
把3D打印能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
碳纤维增强 PA6 拉伸强度 300–700 MPa(对比纯 PA6 约 70 MPa)、模量 20–40 GPa、纤维体积分数 20–40%;层间剪切仍是短板,需通过铺层设计补偿,否则层间易分层。
打印温度 260–290℃、纤维浸渍需饱满、退火 80–120℃×2 h 降低内应力;各向异性明显,纵向性能远高于横向,受力件须按铺层方向校核安全系数取 2–3 倍。
避免垂直层铺层的悬臂、转角需倒角防分层、连接用嵌入金属件而非攻丝;薄壁件降低填充率会牺牲刚度,需要刚度与重量联立优化而非单纯减料。
对标铝合金 CNC 与冲压:强度接近铝、重量更轻、各向异性大;适合减重与集成件,承力主结构仍需金属,设计需按方向校核,避免把承载件当成各向同性处理。
按铺层方向取样做拉伸与层间剪切,纵向强度安全系数取 2–3、层间剪切强度不小于 15 MPa;首件用 CT 或剖切确认纤维浸润饱满,批次抽检 5% 且缺陷率不大于 1%。承力主结构须附带铺层报告与方向标识,避免装配方向错误引发承载失效,样件还需做 85℃/85%RH 96 h 湿热老化复测性能衰减小于 10%。
悬空需专用支撑或牺牲纤维、去除靠手工或水溶;后处理喷砂去毛刺、机加特征留余量 0.3–0.5 mm;表面可做封孔或涂层提升耐候。承力件建议打印后做退火消除残余应力,复测尺寸变形量不大于 0.5% 再进入装配环节。
把相关设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
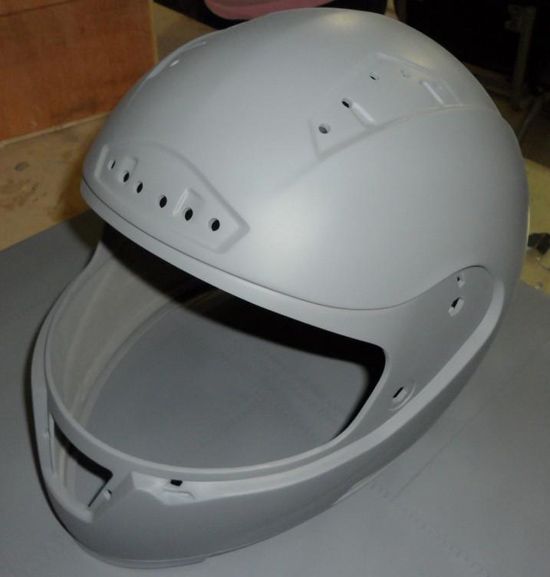
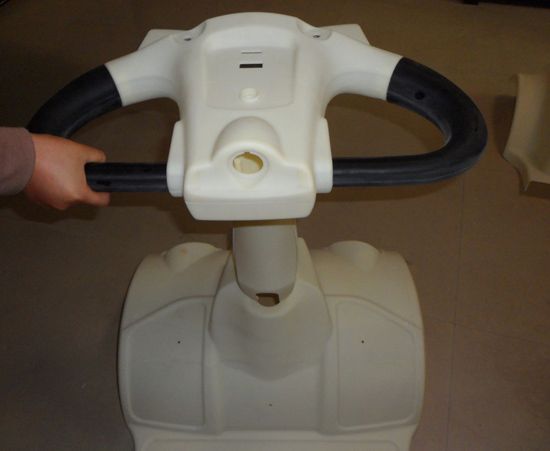
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。