手板打样选工艺看三件事:验证目的、零件尺寸、需要数量。看外观选光固化,验证结构选尼龙烧结,大件粗验证选熔融挤出,单件从几十元到上千元。
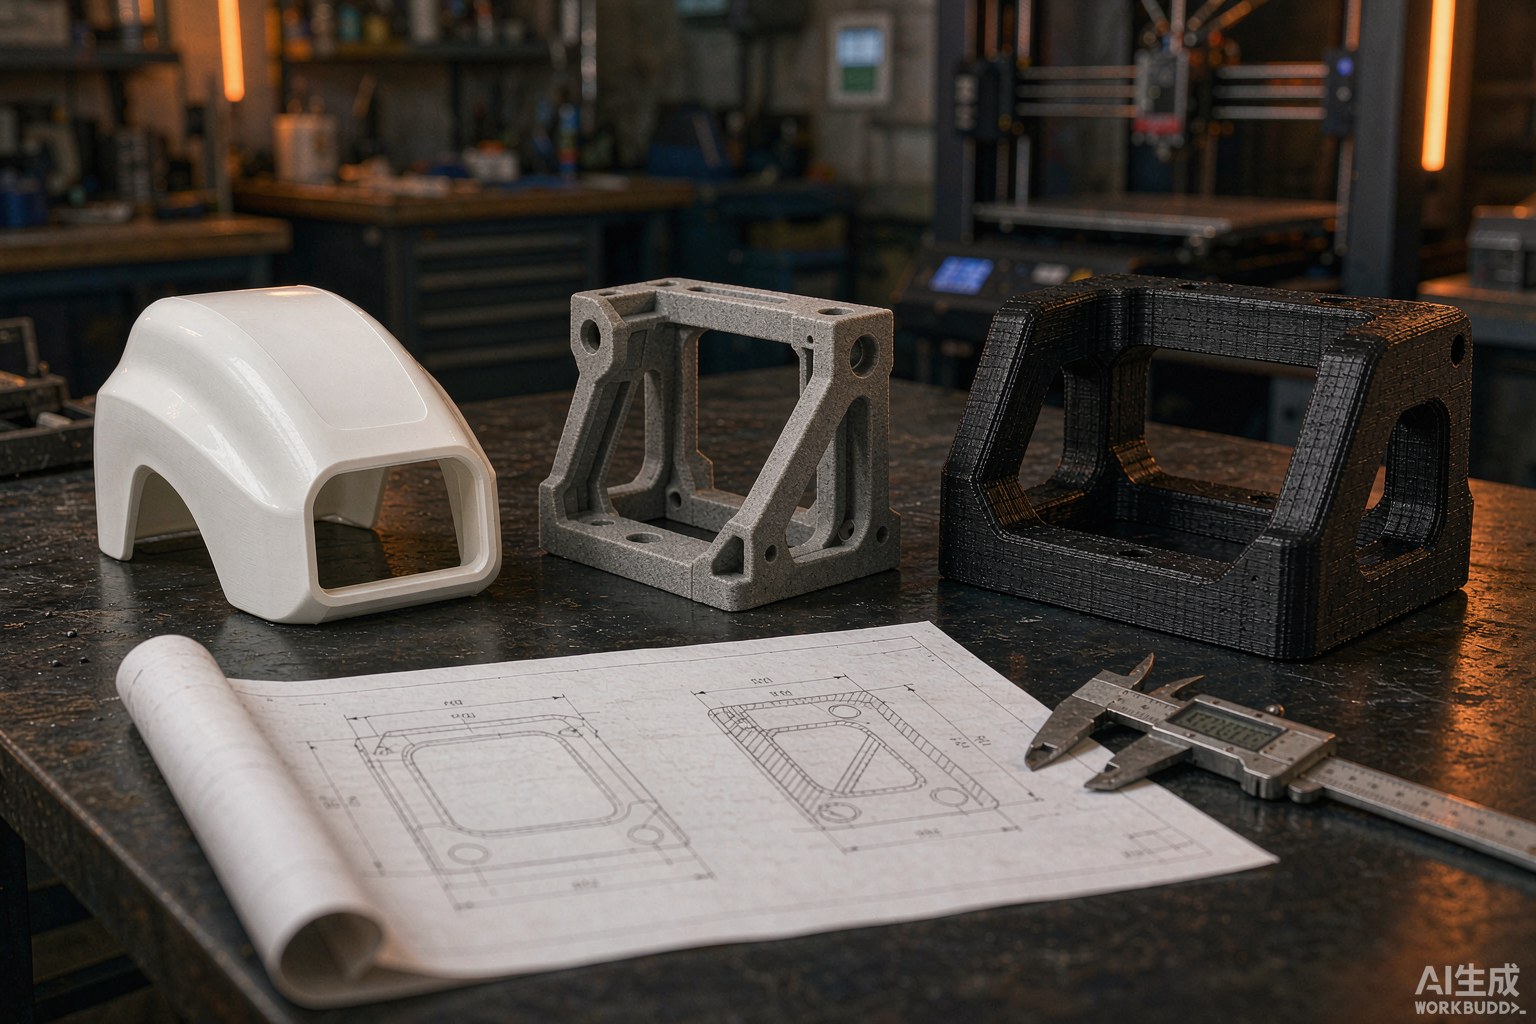
光固化是用紫外激光逐层扫描液态树脂,光斑直径多在 0.08 到 0.15 毫米,层厚可以压到 0.05 到 0.1 毫米,所以表面最细腻,适合看外观、看分型、看手感。尼龙烧结是用激光把尼龙粉末一层层熔在一起,层厚 0.1 到 0.12 毫米,最大好处是不用加支撑——未烧结的粉末本身就是支撑,因此可以做互锁结构、活动铰链、内部流道这类复杂形态。熔融挤出是把丝材加热挤出堆叠,层厚 0.1 到 0.3 毫米,设备便宜、材料便宜,尺寸可以做到很大,代价是层纹明显、各向异性大。
三者还有一个容易被忽略的差别:成型方向上的强度。光固化件和烧结件各向差异较小,烧结件尤其接近各向同性;挤出件的层间结合强度通常只有层内强度的 60% 到 80%,受力方向设计错了会直接沿层间开裂。
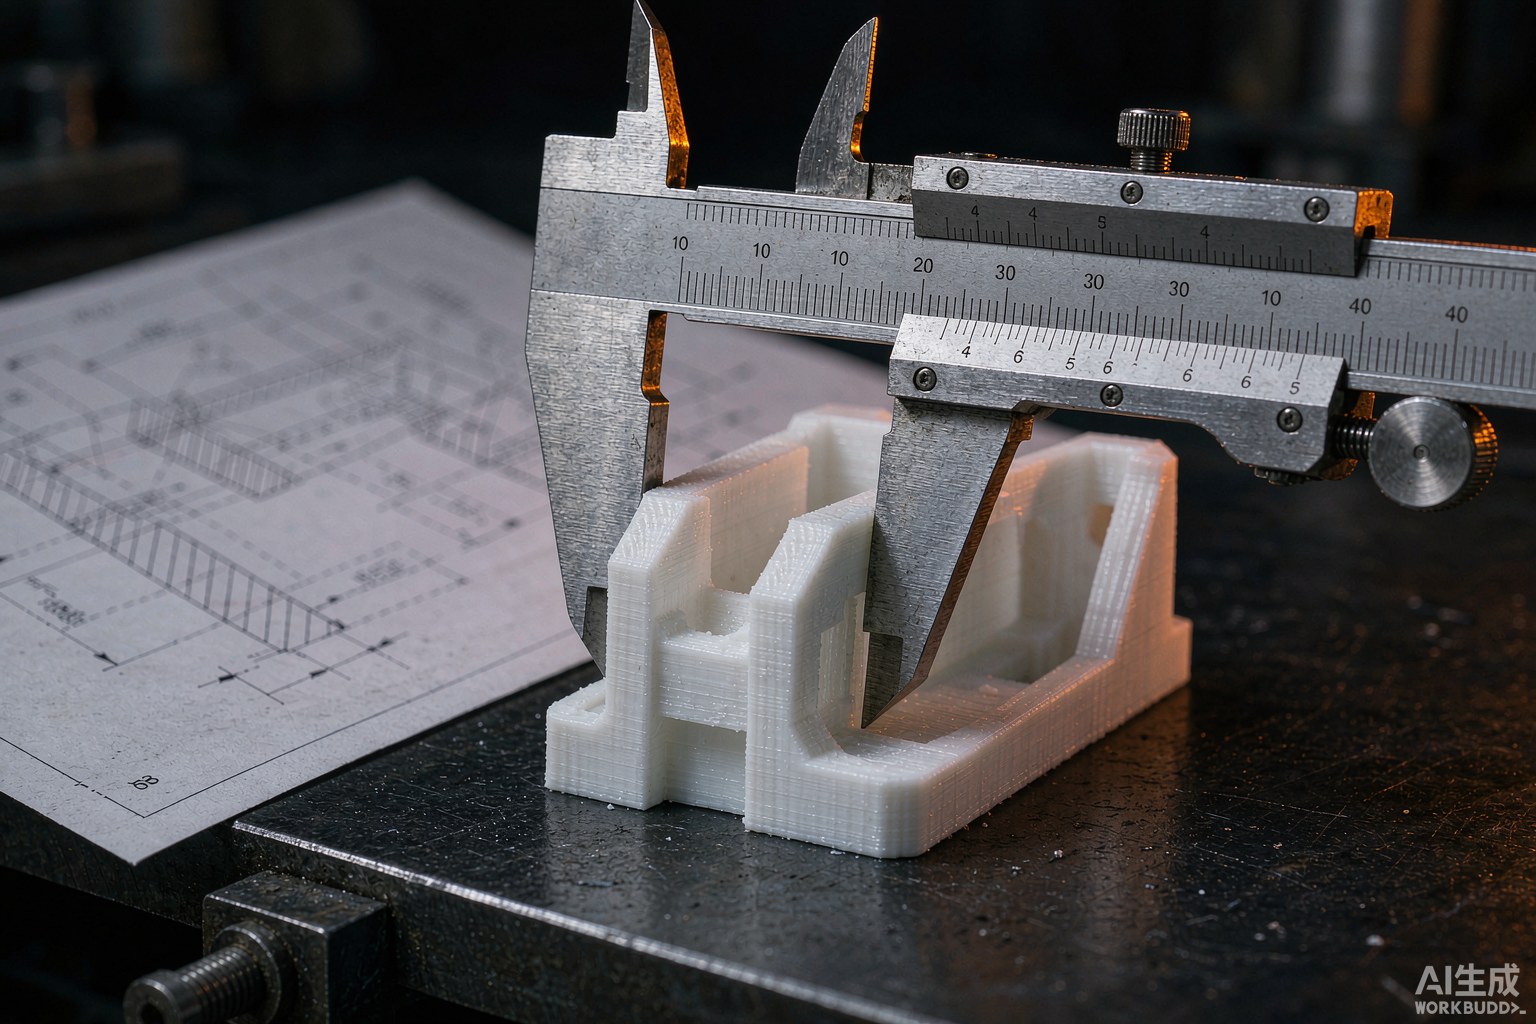
精度上,光固化在 100 毫米以内一般能做到正负 0.1 毫米,表面粗糙度约 Ra 0.8 到 1.6,稍加打磨就有接近注塑件的观感;尼龙烧结通常是正负 0.2 到 0.3 毫米,表面自带磨砂颗粒感,不做处理时手感偏"粉";熔融挤出多在正负 0.3 到 0.5 毫米,侧面能明显看到层纹,做外观件必须先打磨补土。
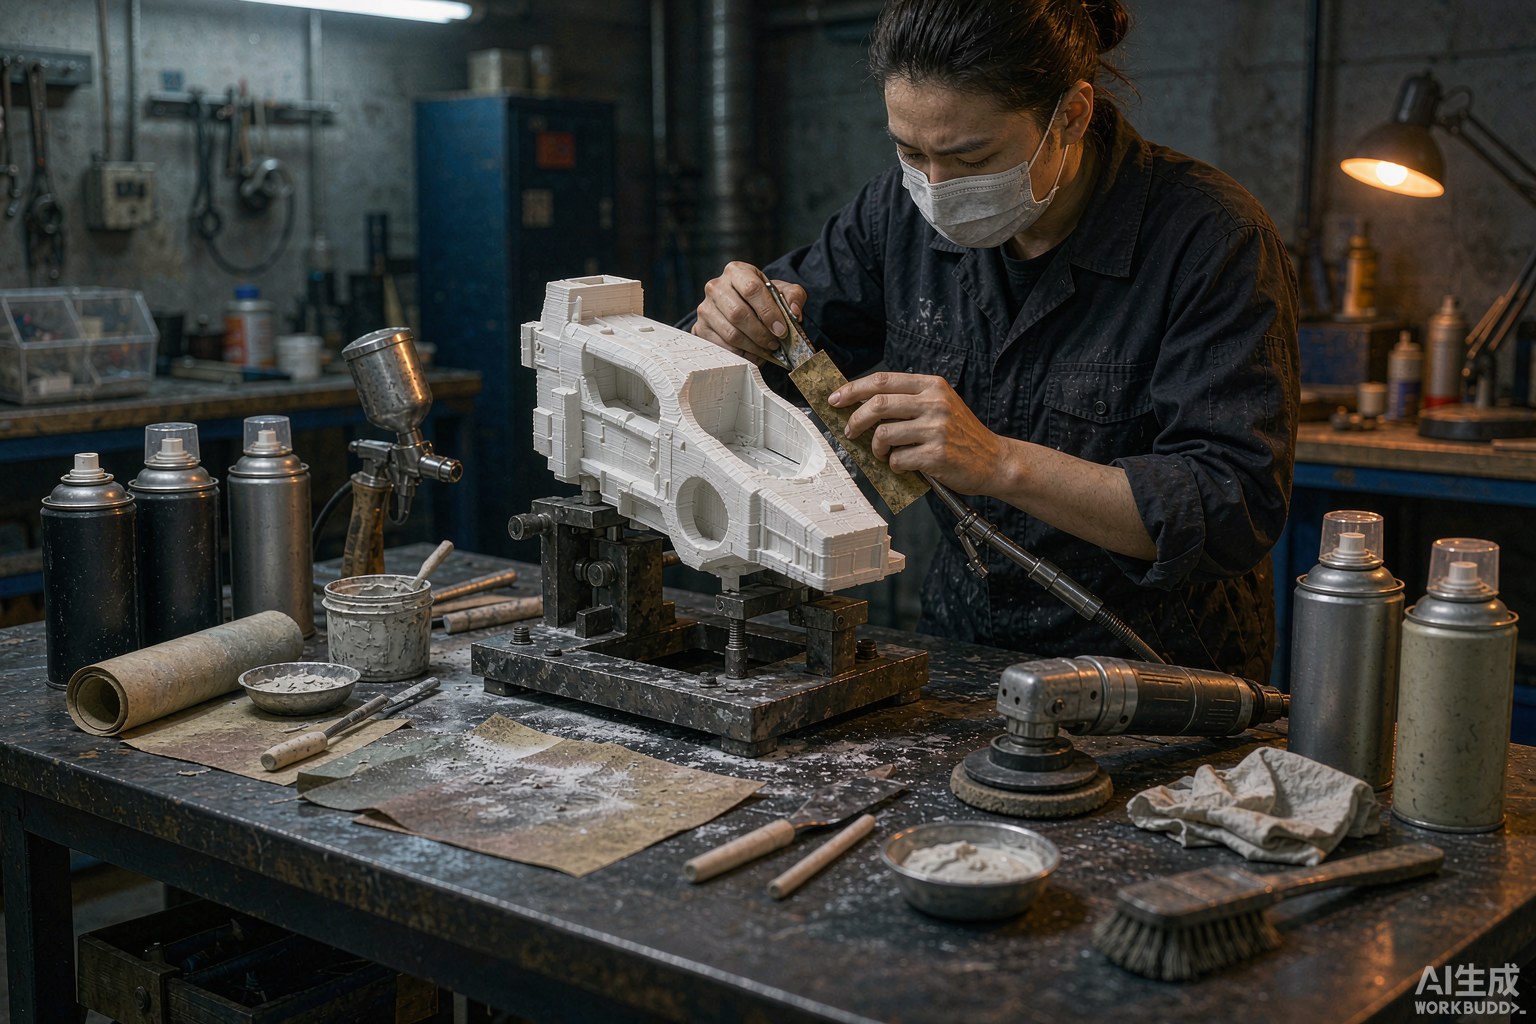
表面质量还决定后处理工作量。同样是做到"可以拿去评审"的程度,光固化件打磨两道砂纸就能上底漆,挤出件往往要补土两遍再水磨,人工时间差出 2 到 3 倍。
材料价格是最直观的一档:光固化树脂大约 1.5 到 3 元每克,尼龙粉末 1 到 2 元每克,挤出丝材 0.3 到 0.8 元每克。但手板报价从来不是按克算的,还要叠加机时、后处理和排版。一个巴掌大的外壳件,光固化报价多在 60 到 200 元,尼龙烧结 100 到 400 元,熔融挤出 30 到 150 元;超过 300 毫米的大件,挤出工艺的成本优势会迅速拉大,往往只有光固化件的三分之一。
交期上,单件到三件套的常规单是 1 到 3 天,加急可以压到 24 小时,但加急费通常是正常价的 1.5 到 2 倍。需要喷漆、丝印、镭雕的,还要再留 1 到 2 天。
如果这一版手板是用来看造型、看配色、看人机关系的,选光固化,它的细节还原最完整,圆角、皮纹、微小文字都能出来。如果这一版是要装机测试、做跌落、试卡扣、验证装配顺序的,选尼龙烧结:尼龙的拉伸强度在 45 到 50 兆帕,韧性也好,卡扣反复装拆不容易断;光固化树脂虽然强度数字不低(约 40 到 65 兆帕),但断裂伸长率只有 4% 到 10%,偏脆,加上耐温只有 50 到 60 摄氏度,夏天车内或长时间通电的样机容易变形。
还有一种常见做法是"分件打印、分件选工艺":外壳用光固化做外观,内部支架用尼龙烧结做强度,最后装配成一台完整样机,总价比整体烧结低 30% 左右,评审和验证两头都不耽误。
第一,需要真实材料性能的验证不要交给打印件——金属强度、阻燃等级、食品级、医疗认证这些都要用真实工艺的样件去测。第二,表面要求达到量产水平的批量外观件,打印件喷漆与注塑件喷漆在光泽和橘皮上始终有差异,评审外观可以,给客户当交付样要谨慎。第三,尺寸超过设备成型范围需要拼接的,拼接处的台阶和强度都是隐患,不如直接上数控加工。第四,螺纹、卡扣这类需要反复装拆的疲劳验证,打印件的螺纹牙型精度不足,建议预埋金属螺母或者改用数控件。
工艺选型没有高低之分,只有匹配与否:看外观的用手板模型走光固化,验证结构的走尼龙烧结,大件和预算敏感的走熔融挤出。真正影响结果的是在发单前把三件事说清楚——这版手板要验证什么、哪些尺寸是必须准的、表面要做到什么程度。把这三条写进打样需求单,比反复比价有用得多。