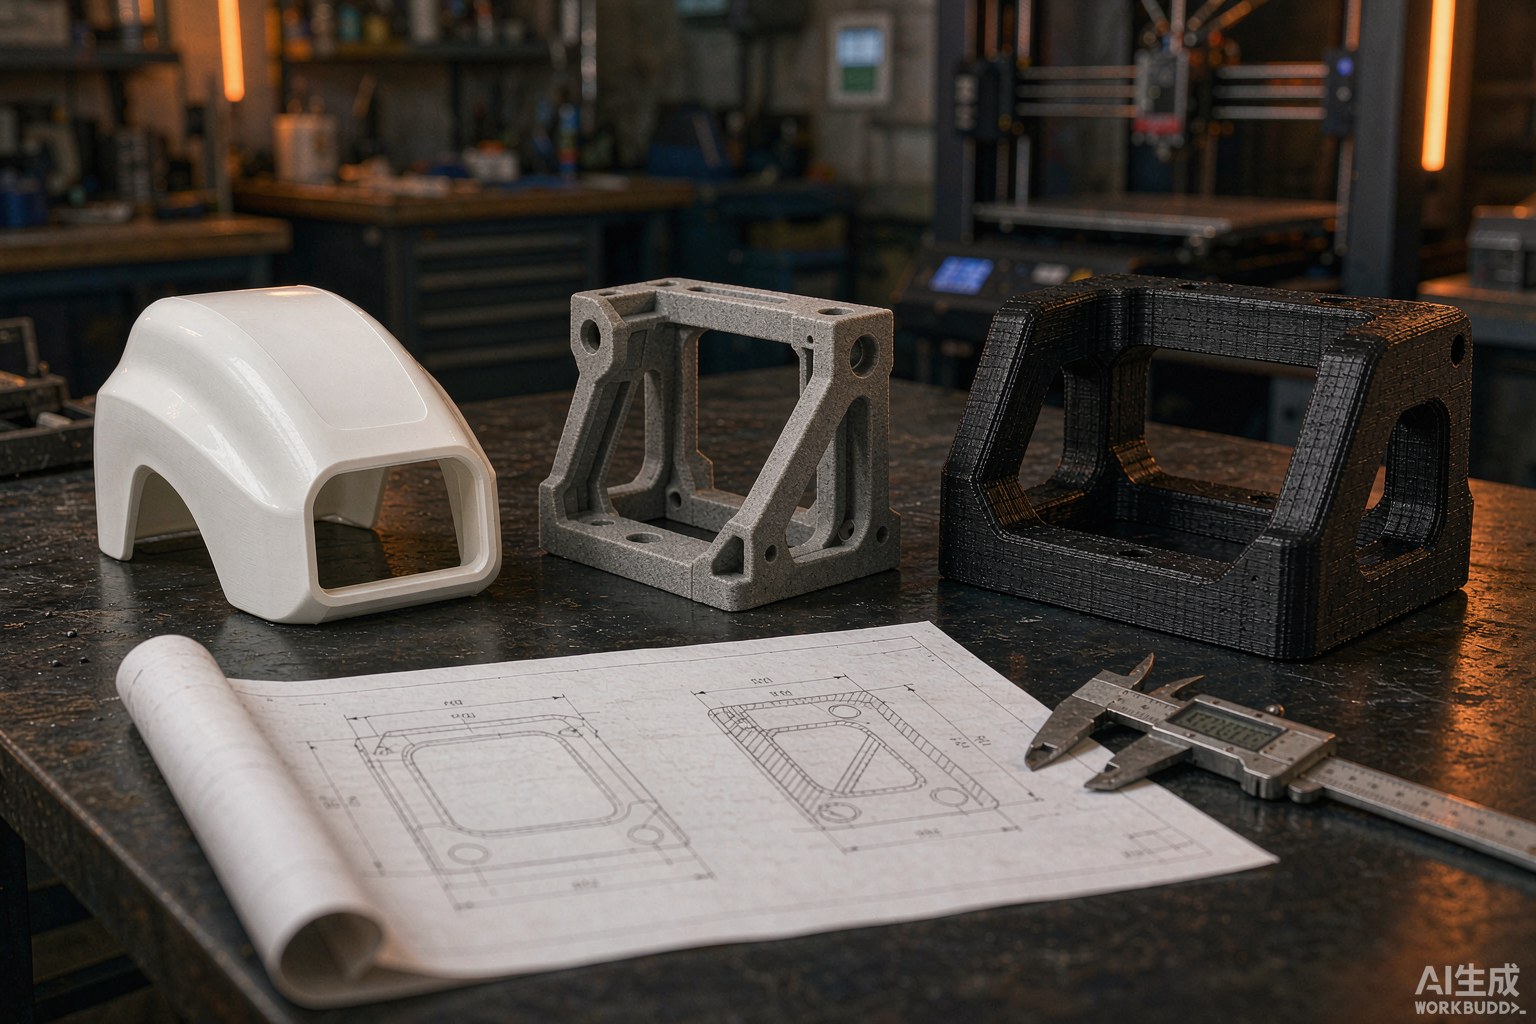
3D打印手板的常规精度在正负 0.1 到 0.3 毫米,光固化最准、尼龙烧结居中。要控住偏差,得从收缩补偿、摆放方向、支撑策略和关键面二次加工四件事同时入手。
第一是设备本身:激光光斑直径、振镜定位精度、挤出喷头的重复定位,决定了精度的天花板,工业级设备与桌面级设备在同一模型上能差出一倍。第二是材料收缩率:光固化树脂固化收缩约 0.2% 到 1%,尼龙粉末烧结收缩约 1.5% 到 3%,金属烧结更高,这些都是成型后必然发生的尺寸变化。
第三是层厚与摆放方向:层厚越小台阶效应越弱,但机时成倍增加;而竖直方向(成型方向)的尺寸误差通常是水平方向的 1.5 到 2 倍,因为它是逐层累积的结果。第四是支撑与翘曲:支撑点位置会造成局部拉扯变形,拆除后留下痕迹,大面积平面悬空则容易翘边。这四个变量叠加起来,才会出现"图纸没问题、打印出来装不上"的情况。
给一个可参照的经验区间:光固化件在 100 毫米以内约正负 0.1 毫米,100 到 300 毫米约正负 0.15 到 0.3 毫米,更大尺寸按 0.1% 到 0.2% 折算;尼龙烧结件小件约正负 0.2 毫米,大件按 0.3% 折算;熔融挤出件小件约正负 0.3 到 0.5 毫米;金属烧结件约正负 0.1 到 0.2 毫米,但后续热处理还会再变一次形。
需要注意的是,这些数字是"工艺能力",不是"到手公差"。同一台设备,竖直方向的孔位和水平方向的孔位误差不同,薄壁处和厚壁处也不同。发单时如果某个尺寸是关键配合尺寸,必须单独标注出来并要求精加工保证,而不是指望整体精度自然覆盖。
因为打印件几乎不可能做出真实的配合状态。轴孔配合建议单边留 0.2 到 0.4 毫米,止口配合留 0.2 毫米左右,卡扣的活动量留 0.3 毫米以上,螺纹孔留 0.4 毫米并优先预埋螺母。如果不留间隙直接按数模打印,装配时要么完全装不进去,要么硬装进去后卡扣当场断裂——这两种失败在手板阶段非常常见。
反过来,如果你要验证的恰恰是"过盈配合的手感"或者"密封圈的压缩量",打印件就不合适了:它的表面粗糙度和尺寸偏差都会掩盖真实的配合反馈,这类验证建议用数控件做关键零件,其余部分用打印件配合。
第一是缩水率预放:按材料收缩率把整体或关键方向放大 0.2% 到 0.5%,很多打样厂会在切片软件里自动处理,但发单前要确认对方是否做了、放了多少。第二是孔位处理:圆孔在竖直方向打印容易变成椭圆,要么改成水平摆放,要么把孔做成"水滴形"或预留加工余量后钻。
第三是壁厚下限:光固化件壁厚建议不小于 0.8 毫米,尼龙烧结不小于 1.0 毫米,熔融挤出不小于 1.2 毫米,低于这个值会出现打不透、翘曲、断裂。第四是尖角处理:所有尖角倒 R0.3 以上,既能减少应力集中,也能避免打印时尖端过热变形。
最常用的是关键面二次加工:把配合面、定位面留给数控铣或手工研磨,只保证这几个面到位,其余部位维持打印态,成本增加有限但装配成功率大幅提升。第二种是拆分打印:把大件拆成几段分别打印,用定位销和台阶面保证拼装精度,最后粘接,适合超过设备行程的零件。
第三种是后固化与退火:光固化件二次固化后尺寸还会再收缩一点,尼龙件退火可以释放内应力、减少后期变形,这些工序做完再测量,得到的才是稳定尺寸。第四种是镶件:在需要强度或精度的位置嵌入金属件一起打印,螺纹孔、定位孔、轴承位都可以这么做。
精度问题八成不是设备问题,而是需求没说清。发单前把关键尺寸圈出来、把配合间隙留够、把摆放方向确认一遍,比事后返工便宜得多。真正要验证装配关系的样机,建议按"打印件做主体、关键配合面数控加工"的组合方案走,既控成本也控风险。