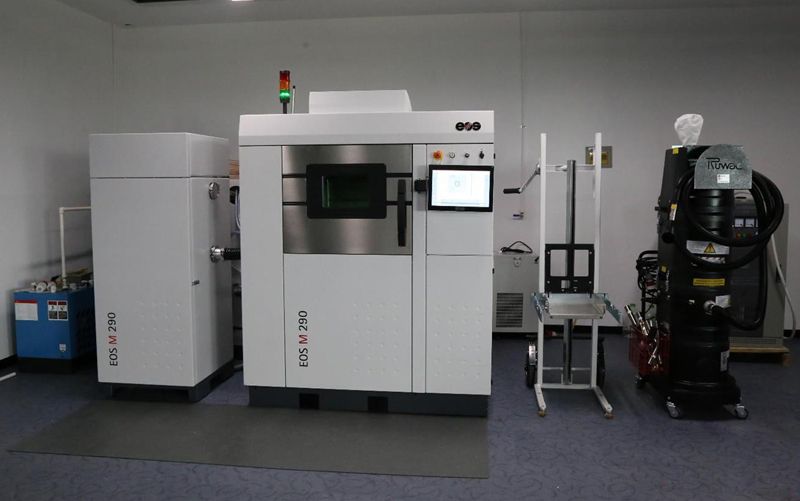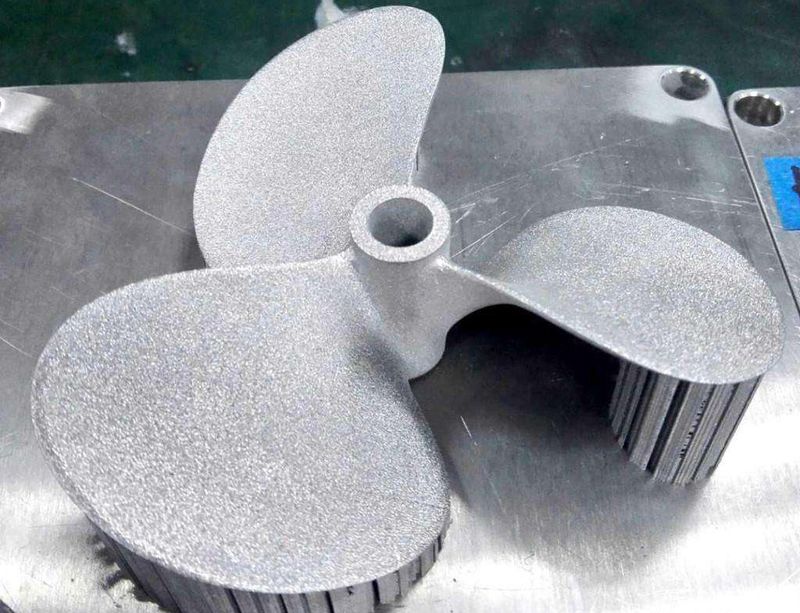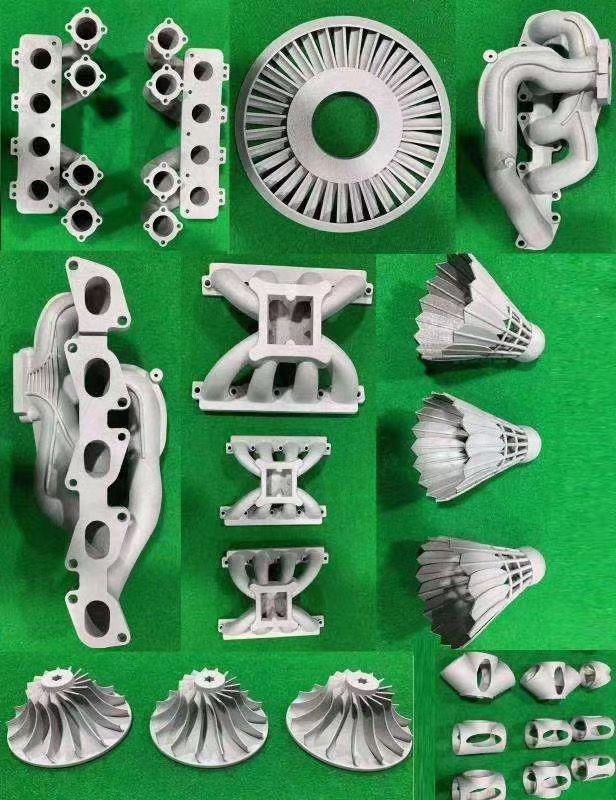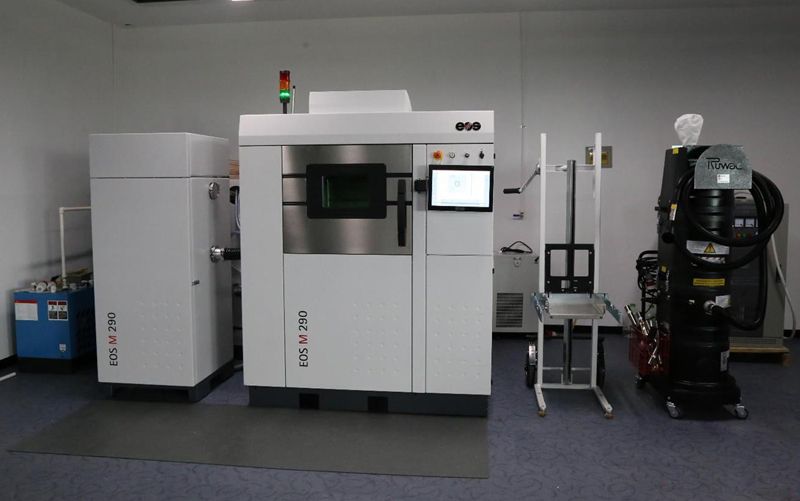
金属选区激光熔化能做出传统切削和铸造很难加工的复杂结构,但设备贵、粉末贵、后处理重,绝不适合所有零件。判断一个零件该不该上金属打印,关键看它是否吃到了"复杂内部"和"小批量"这两类红利。
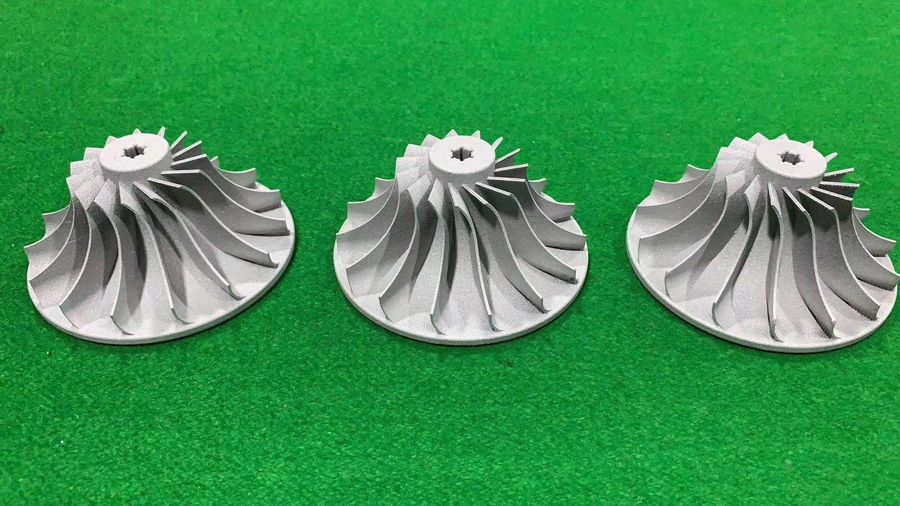
随形冷却水道、轻量化点阵晶格、内部穿插管路,这些传统要分件焊接或根本做不出的结构,正是金属打印的主场。把多个零件合并成一个整体件,减少装配和泄漏点,往往是上金属打印最硬的理由。拓扑优化后的镂空结构,减重三到五成还能保刚度。
传统开模有高昂的模具费,产量低时单件成本极高。金属打印无需模具,几十到几百件的定制或小批量反而划算,尤其医疗植入物、航空备件这类"每件都不同"的场景。数量一旦过万,就要重新评估是否该转铸造或锻造。
大尺寸实心件用金属打印既慢又费粉,远不如锻造或铸造经济。此外打印件表面粗糙度较高,需要大量数控精加工才能达到镜面或密封面要求,这部分后处理成本常被低估。对尺寸精度和疲劳性能要求极高的承力件,还要做热等静压和探伤。
算复杂度账:结构是否真的传统做不出;算批量账:产量是否还在无模经济区间;算后处理账:支撑去除、热处理、机加工加起来还划不划算。三笔账都过得去,再启动首件验证,用实物性能说话。
金属3D打印是放大器而非万能钥匙:它放大复杂度和小批量的价值,也放大成本和后处理的代价。选对零件类型,它能在减重和集成上创造传统工艺给不了的空间;选错,只会烧钱。
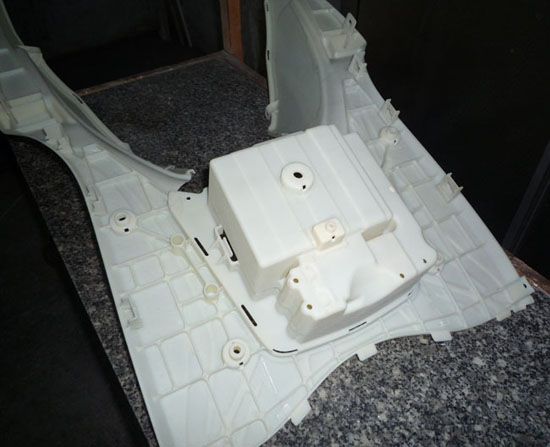
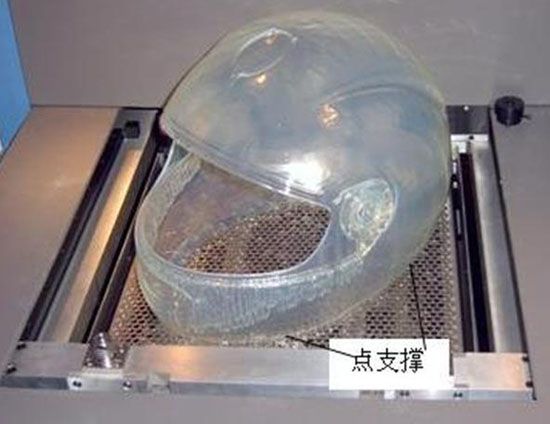
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。