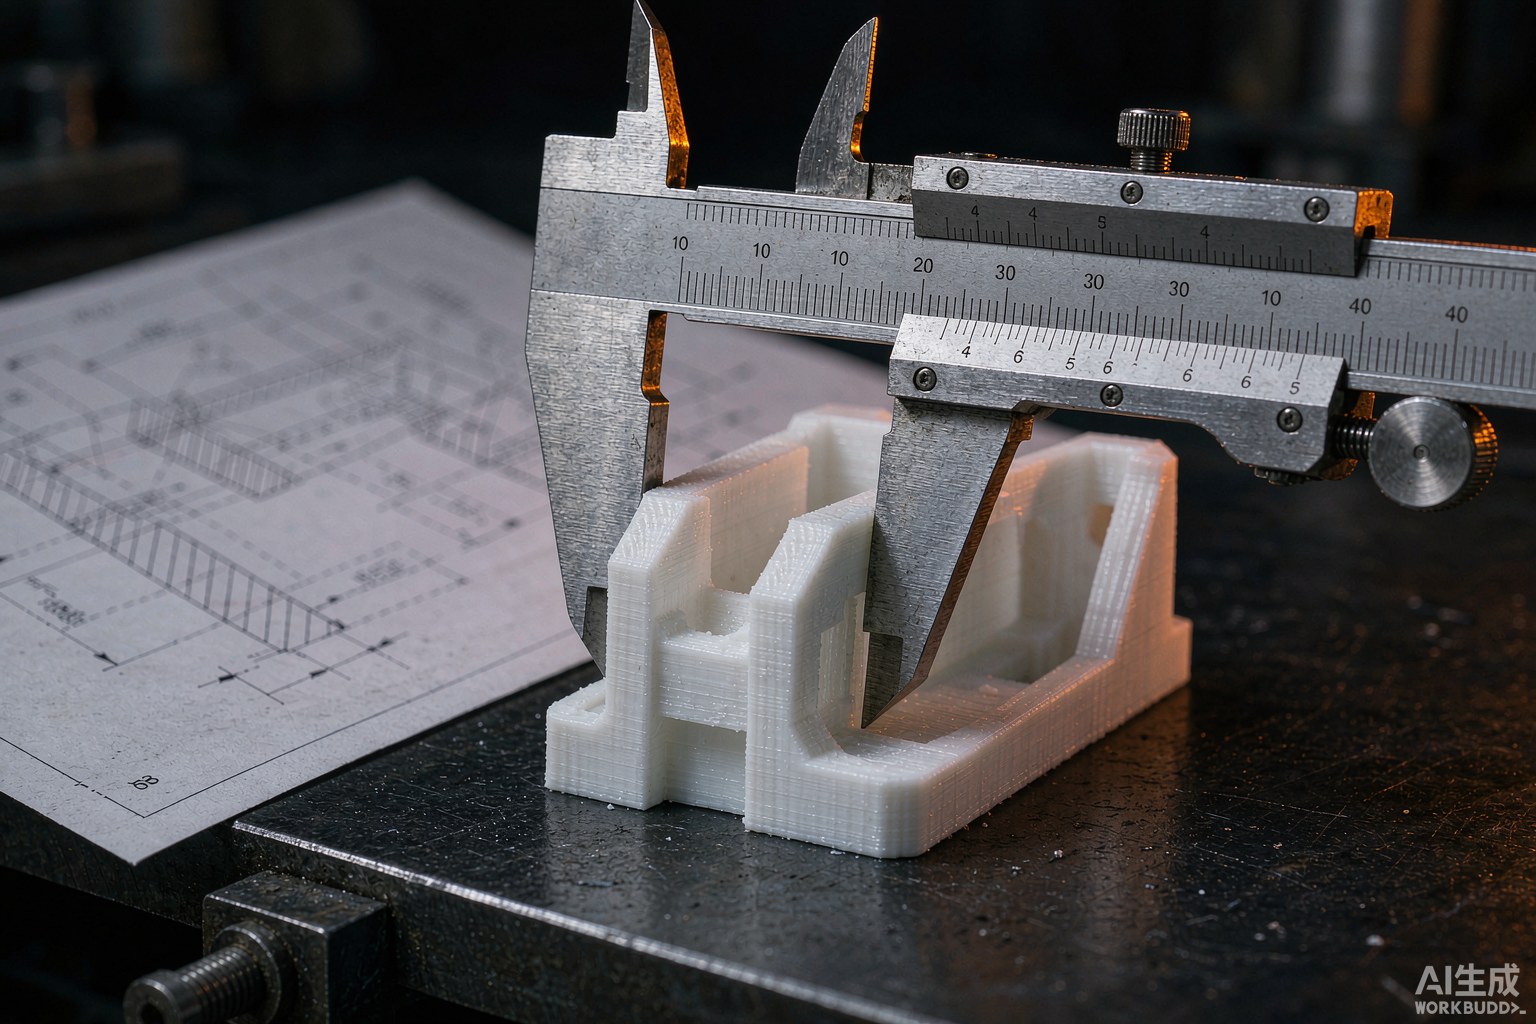
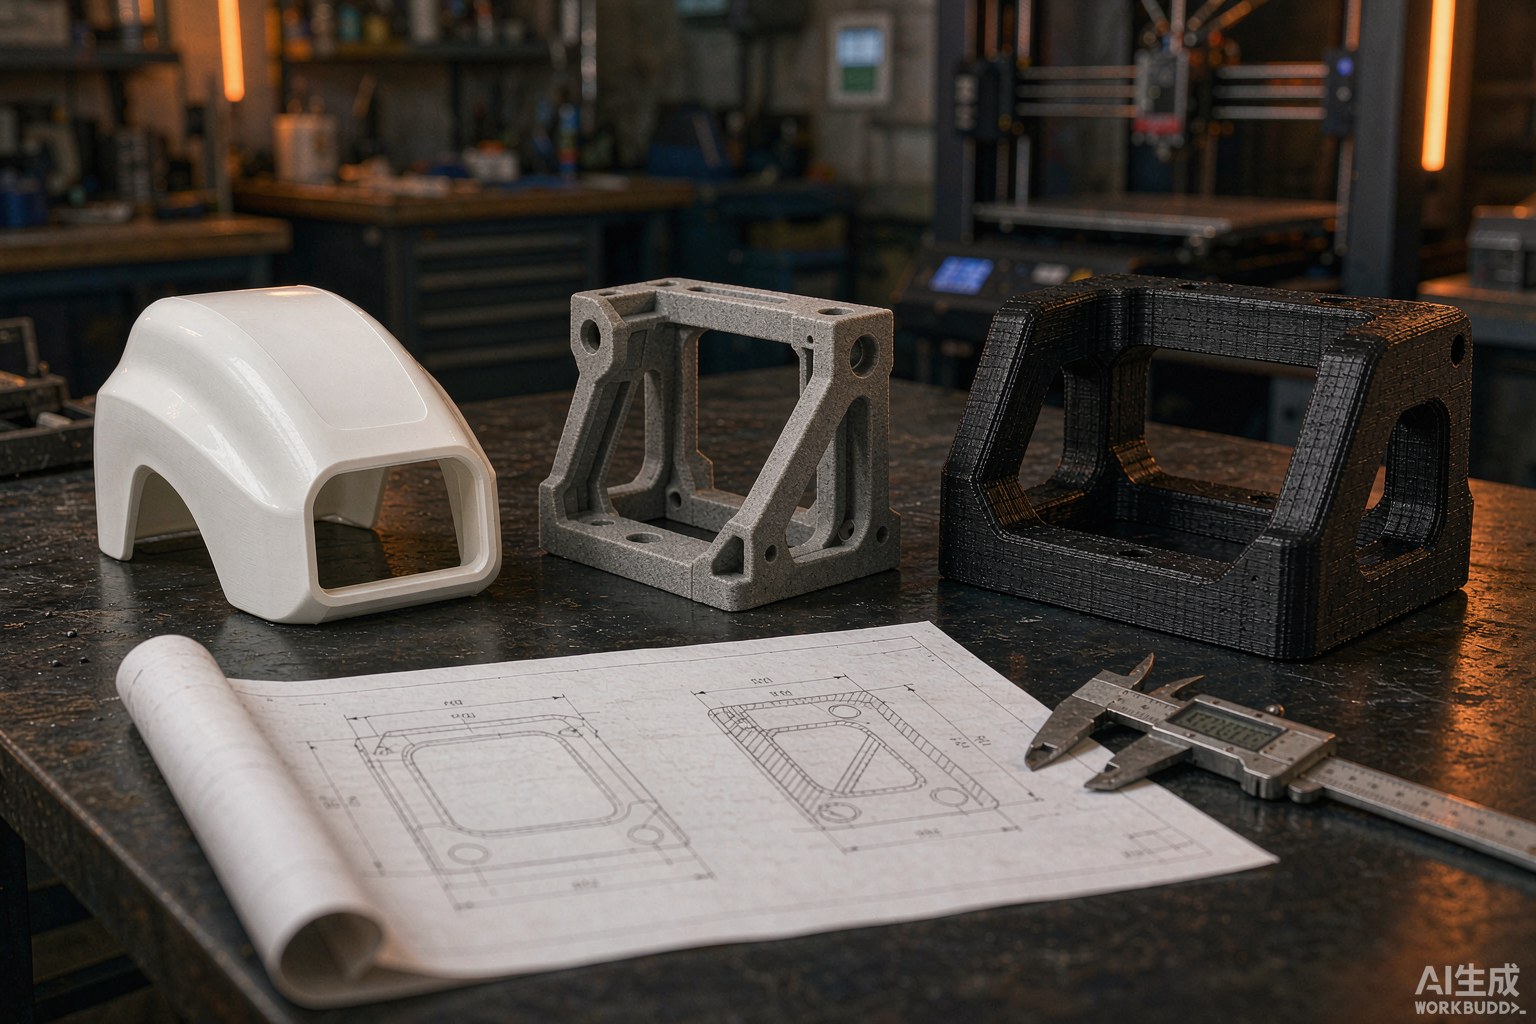
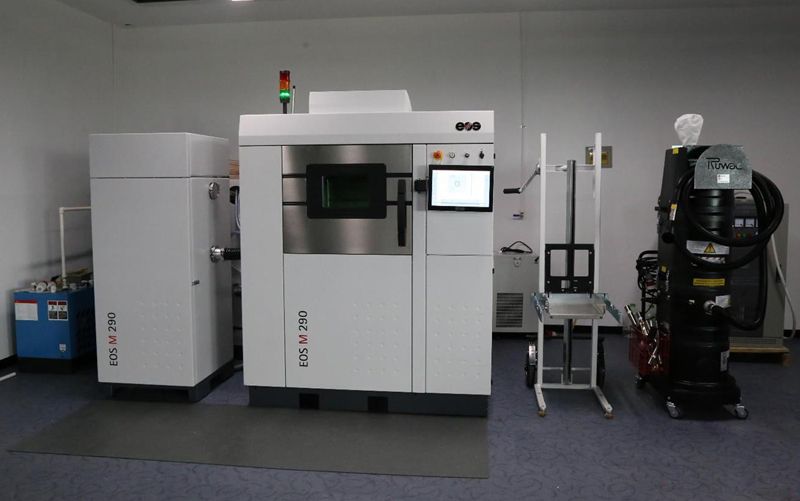
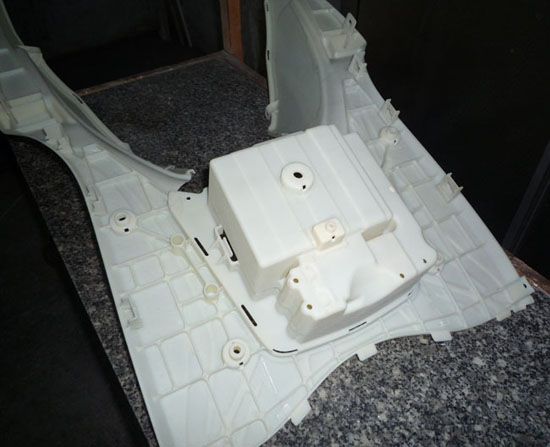
FGF(颗粒熔融)用廉价颗粒料直挤,喷嘴 2–8mm、层厚 0.5–2mm,吞吐可达 0.5–3kg/h,适合 1m 以上大尺寸粗坯与工装,精度有限但单位成本远低于丝材 FDM。
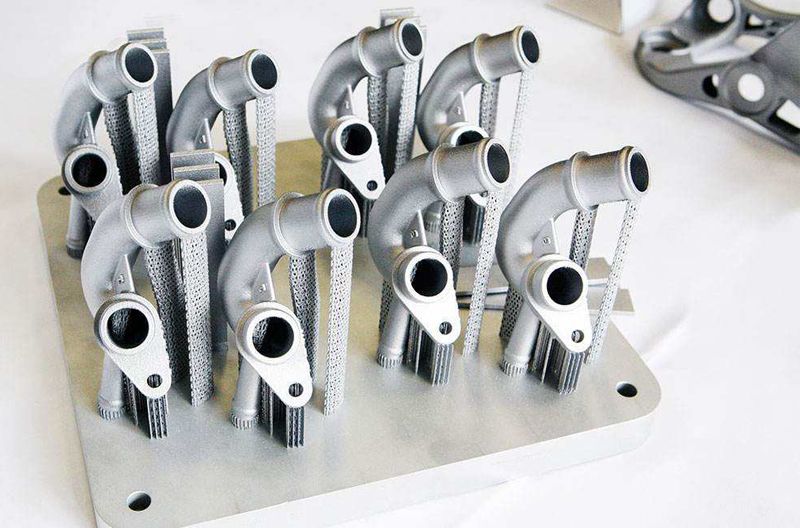
FDM 吃线材、径细精度高;FGF 吃回收颗粒或原生料,免造粒直接成型,料成本低 30–50%。代价是表面台阶明显、细节弱,定位"大又快"而非"精而细"。
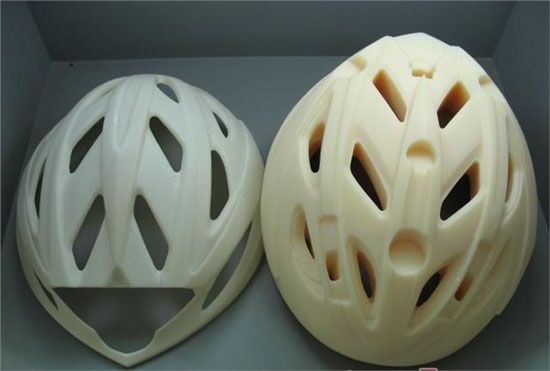
大件用 4–8mm 喷嘴、层厚 1–2mm 抢速度;需稍好表面的用 2–3mm 喷嘴、层厚 0.8–1.2mm。轮廓走慢、填充走快,可在同一件上平衡效率与外观。
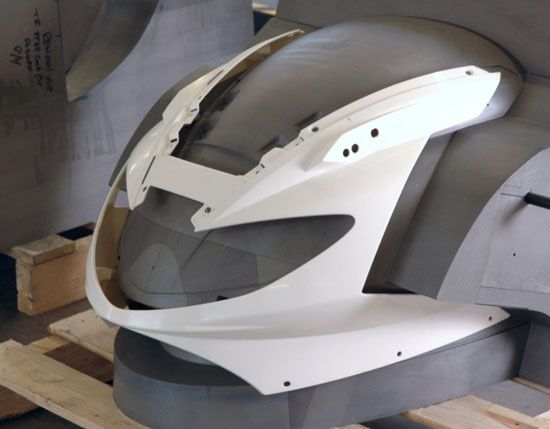
夹具、检具、展览大件、建筑模板最合适;精密配合面、薄壁小特征不适合。常作为 CNC 前的中粗坯,留 3–5mm 余量后机加,整体周期比整块开料省一半。
支持 PP、ABS、PLA 及加纤料,回收料直用是其卖点。缺点是热收缩大、易翘曲,需加热舱与缓冷,环境温控比设备本身更影响成败。
大尺寸件热收缩大,需加热舱 40–80℃ 并缓冷 2–4 小时;底板涂胶或加裙边增粘;填充走回字形减少单向应力。环境温度波动 >2℃ 就会翘,车间要恒温恒湿。
FGF 出粗坯留 3–5mm 余量,CNC 精修关键面,整体周期比整块开料省 40–60%、材料省 30%。排产原则:外形大、精度低走 FGF,配合面、孔轴走 CNC,一张图拆两道工序。
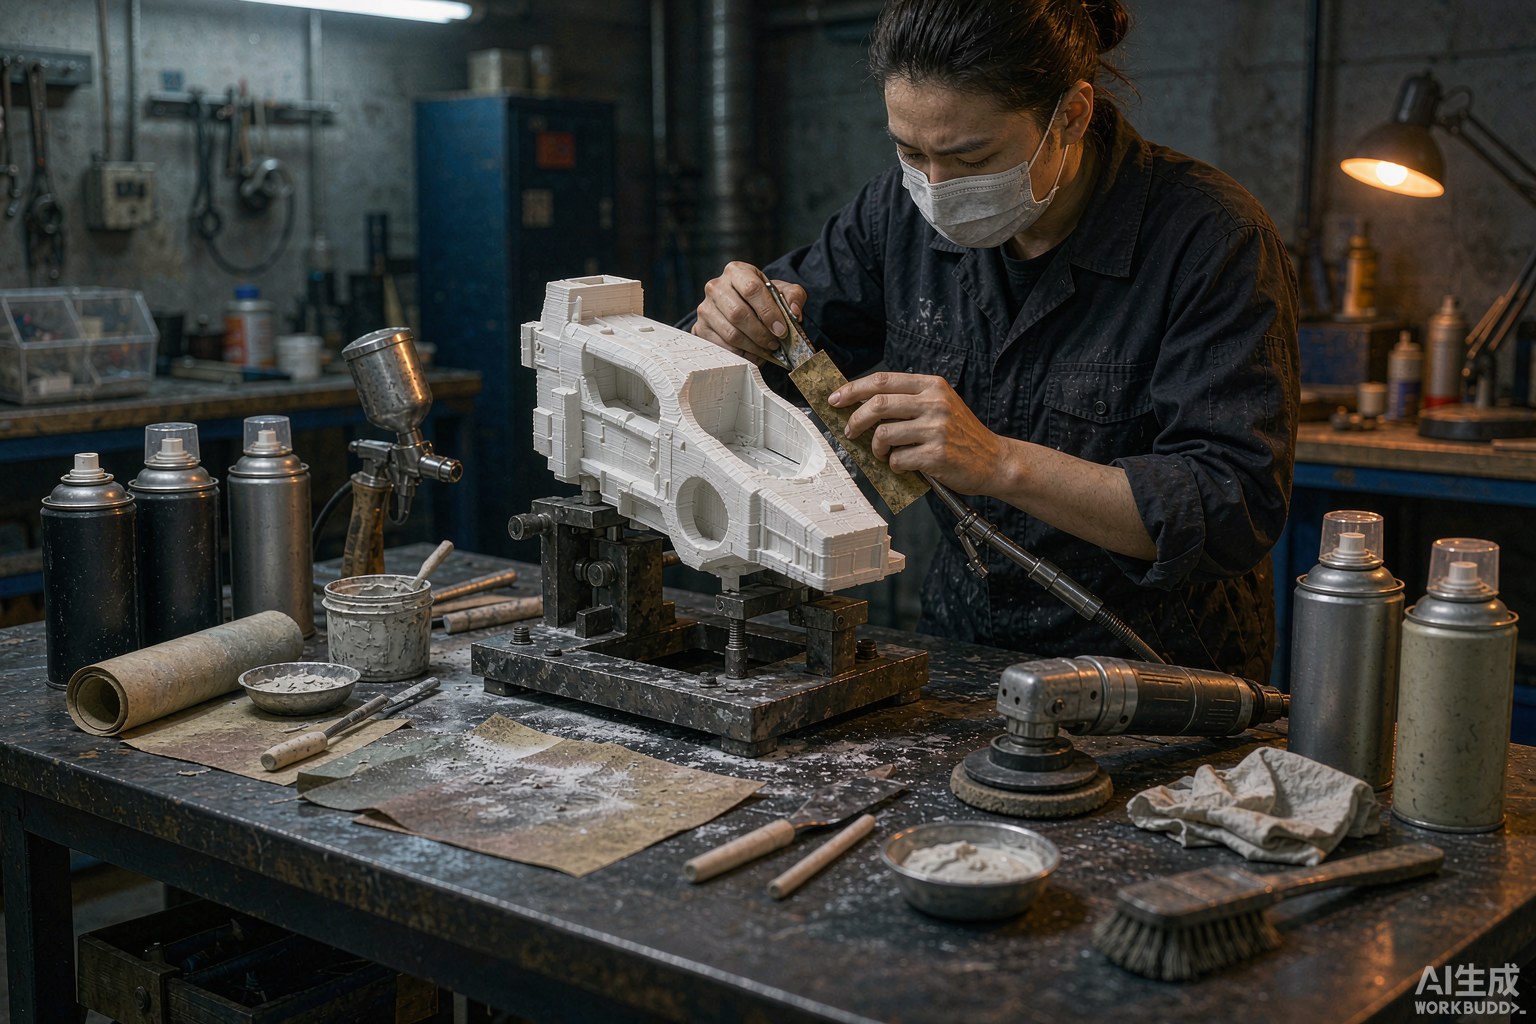
台阶纹用 filler 刮平+打磨,或小层厚重打外轮廓;重要外观面贴薄 FDM/SLA 蒙皮。验收按"非外观面可糙、配合面必精"分级,避免一刀切要求过高拖工期。
FGF 颗粒料 20–80 元/kg,远低于 FDM 线材 200–400 元/kg,大件省 50–70%。但表面后处理(打磨/填充)人工占比高,>1m 件要算人工。总成本常比 CNC 整块开料省 30–50%,适合粗坯。
层间结合弱于 FDM,Z 向强度低 10–20%,受力件要定向;内部气孔靠工艺窗(温度/速度)控制。首件做拉伸试样,Z 向强度不达标就调参数,别直接上产品。
量外形尺寸(对比模型 ±1%)、看翘曲(直尺/三坐标,平面度 <1mm/m)、敲听有无分层空鼓、测关键面硬度。任一项不过先调工艺再打,别直接批量,否则大件废件损失远超试错成本。
首件量外形、看翘曲(平面度 <1mm/m)、敲听分层空鼓、测关键面硬度,任一项不过先调工艺再打。排产上 FGF 出粗坯留 3–5mm 余量交 CNC 精修,整体周期比整块开料省 40–60%。把"大又快"和"精而细"按工序拆开,混线效率最高。
翘曲靠加热舱 40–80℃ 缓冷 2–4 小时、底板涂胶增粘;Z 向强度低 10–20% 靠定向与试样校核;内部气孔靠工艺窗控制。首件做拉伸试样,Z 向不达标先调参数再上产品,别拿大件赌一次成功率。
对比 CNC:FGF 大件粗坯省 30–60% 材料与工时,但表面与精度靠后处理补;对比 FDM:颗粒料成本低 50–70% 却粗。结论是大尺寸低精度用 FGF 出粗坯、CNC 精修配合面,混线最经济,别用单一工艺硬扛全部需求。
FGF 适用清单:尺寸 >0.5m、精度要求 ±1mm 以上、批量小到中、预算敏感的大件粗坯与工装;不适用:精密配合、薄壁小特征、高光外观面。把这张清单贴进选型规范,新项目一眼判该不该上 FGF,避免用错工艺返工。
把 3D打印能力从"能打样"推进到"能稳定交付大件粗坯",正是工业设计服务的核心增量。FGF 的价值在吞吐与成本,定位清了才好和 CNC 混线排产。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。