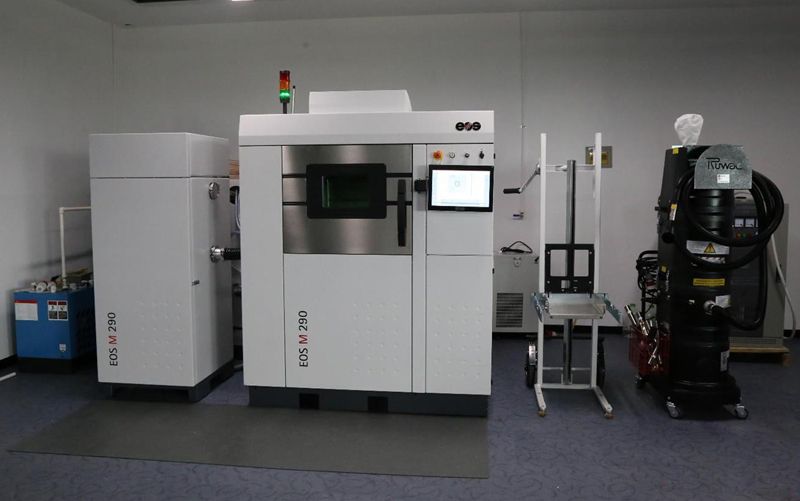
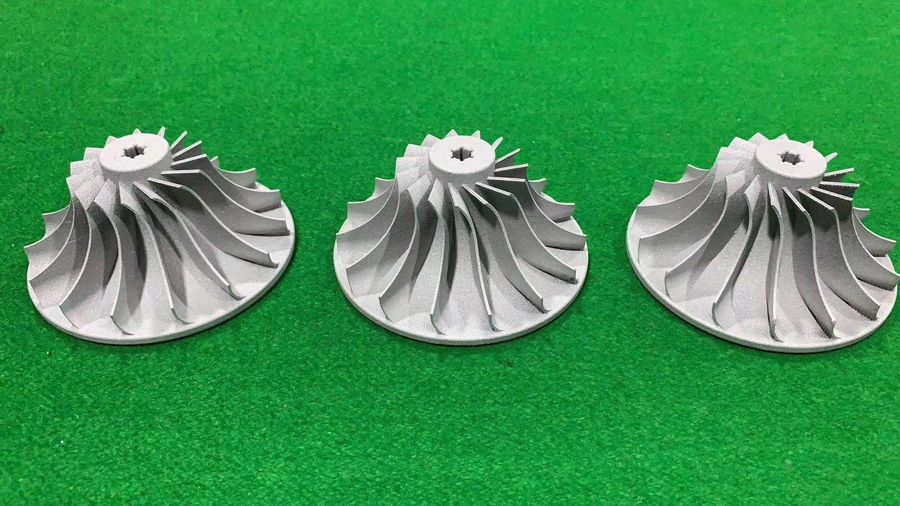
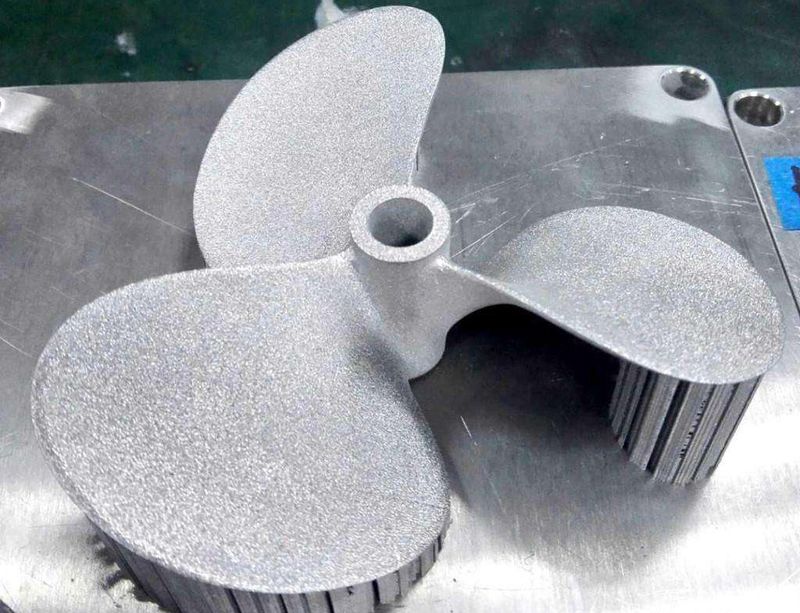
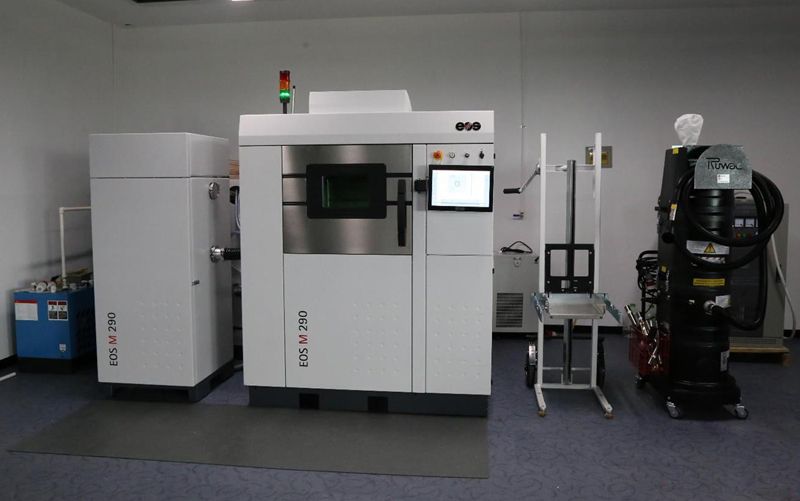
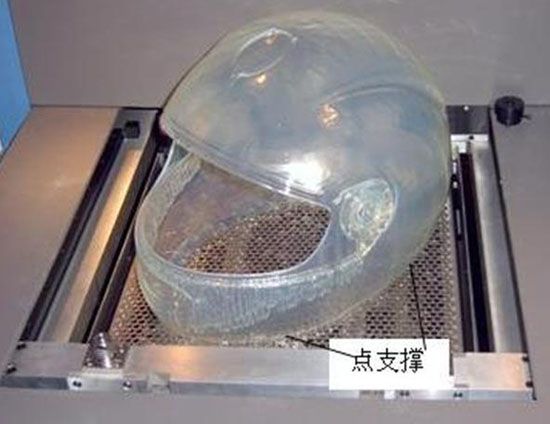
SLM 金属打印的件成本约一半在后处理:支撑去除、热处理与机加占费用 40–60%,同时建造方向带来各向异性,拉伸强度沿建造向比水平向低 5–15%,必须主动控制。
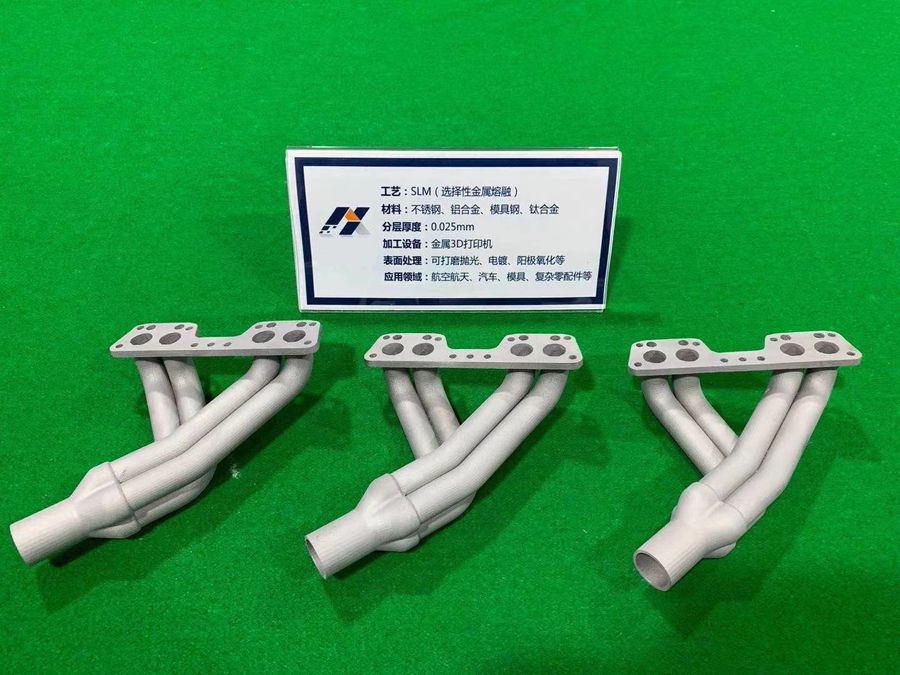
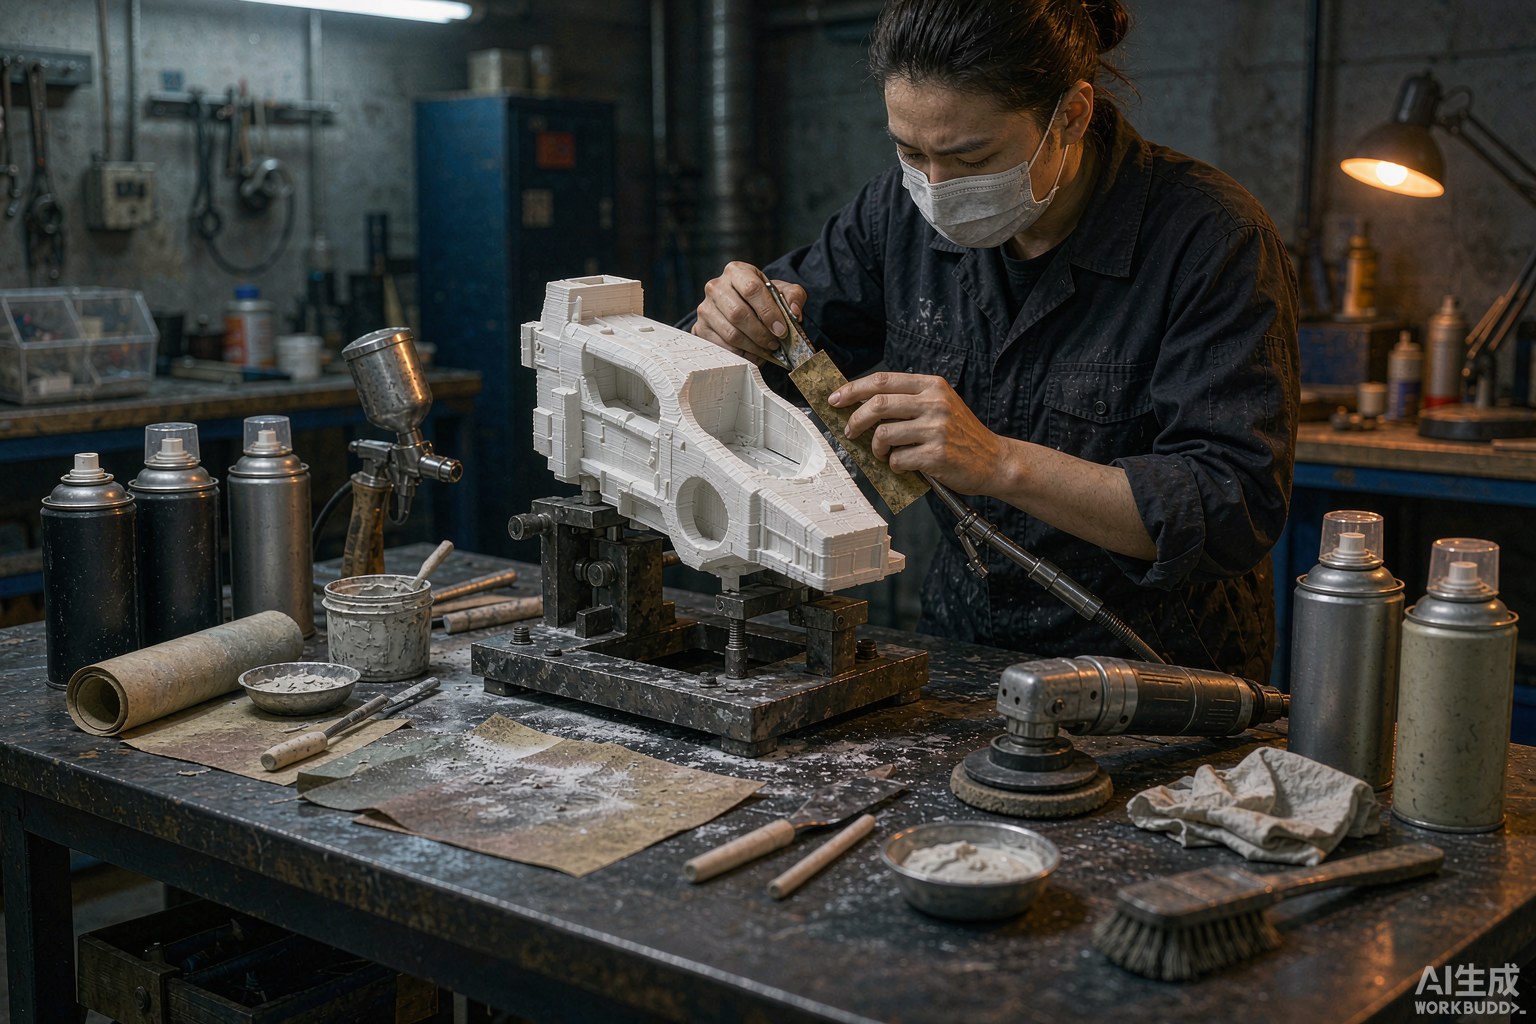
粉缸取件后线切割分离基板,喷砂清粉,再热处理(退火或时效)消除残余应力并定型组织。支撑根部和内腔需 CNC 或电火花精修,精密件还要热等静压提致密度到 >99.5%。
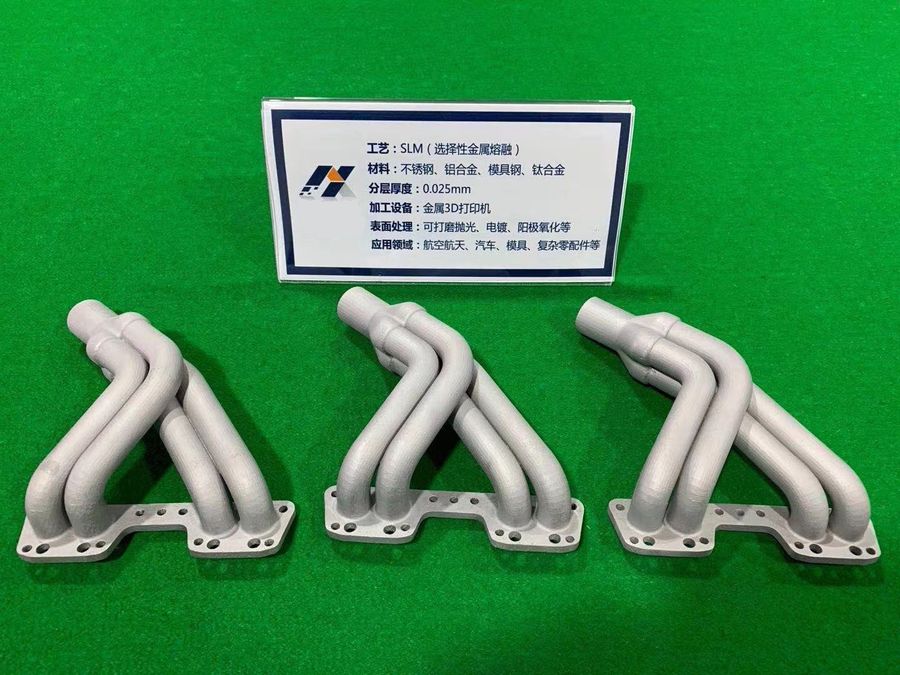
激光层厚 20–60μm、扫描策略用棋盘分区减少热累积。受力主方向尽量平行于建造向或做 45° 倾斜;关键面留 0.3–0.5mm 机加余量,最后精加工消除层带。
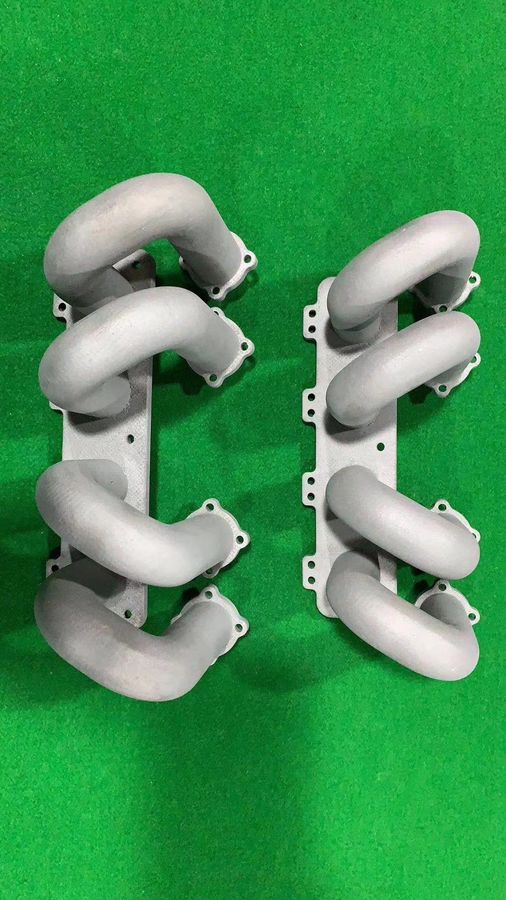
报价按克重(材料+能耗)+ 支撑体积工时 + 后处理。复杂内冷道件省了传统钻削反而划算;简单块体不如 CNC。单件 50–500g 区间最典型,后处理常占 40% 以上。
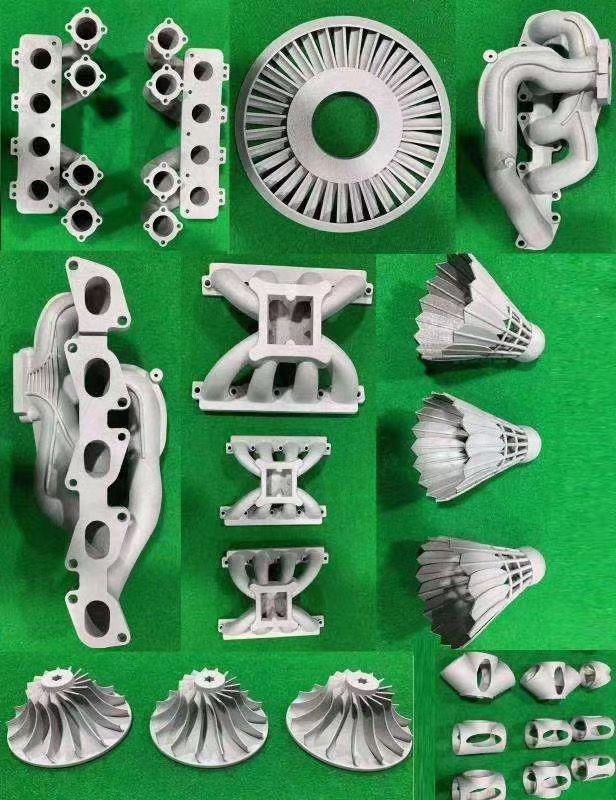
随形冷却模具、拓扑轻量化支架、一体化减件结构最值。大平面薄壁、超高精度镜面仍交给传统工艺,混线制造才是成本最优解。
支撑放在非外观面,用点阵/晶格支撑减少接触面积,去除更快;悬垂角 >45° 可减支撑。根部和内腔留 0.3mm 机加余量,支撑残根靠 CNC 清平。支撑体积占件 10–20% 时后处理最省。
球化(表面麻点)=功率不稳;未熔合=层厚过大或扫描慢;裂纹=冷却应力大,需预热 80–200℃;孔隙率 >0.5% 要调工艺或热等静压。每件留金相样,密度用阿基米德法测。
随形冷却模具省传统钻深孔、拓扑支架减重 30–50%、一体化减件(如把 10 个零件合一)。若只是个方块或平板,CNC 更便宜,别为"金属打印"而打印。
用拓扑优化把质量集中度引向受力路径,减少支撑;悬垂用 45° 自支撑设计;内冷道随形布置省去钻孔。设计评审加"可制造性—后处理"一票,能把后处理占比从 60% 压到 35%。
密度(阿基米德法)>99.5%、表面未熔合零、关键尺寸 ±0.1mm、硬度达标。每件随炉试样做力学,批次留样。放行标准写进采购技术协议,供应商才不敢打折。
在结构设计评审加"增材可制造性"一票:看支撑是否可去、是否需后处理机加、各向异性方向是否避开受力主向。这一票能把后处理占比从 60% 压到 35%,是 SLM 降本的关键开关。
降本第一刀是设计评审减支撑(占比从 60% 压到 35%),第二刀是热处理与机加工序合并,第三刀是批量摊薄设备。别先砍材料牌号,降性能反而增加失效风险。按此顺序,SLM 件成本可降 20–30% 且质量不滑坡。
建一张"克重+支撑体积+后处理工时"的成本表,后处理单列(常占 40%+);设计评审减支撑是第一降本刀,可把占比从 60% 压到 35%。按月回看实际 vs 预估,偏差 >15% 查因。模型准了,SLM 报价才敢承诺交期。
把 3D打印能力从"能打样"推进到"能稳定交付金属件",正是工业设计服务的核心增量。SLM 的坑不在打印而在后处理,把工时和 anisotropy 算进方案才敢报价。
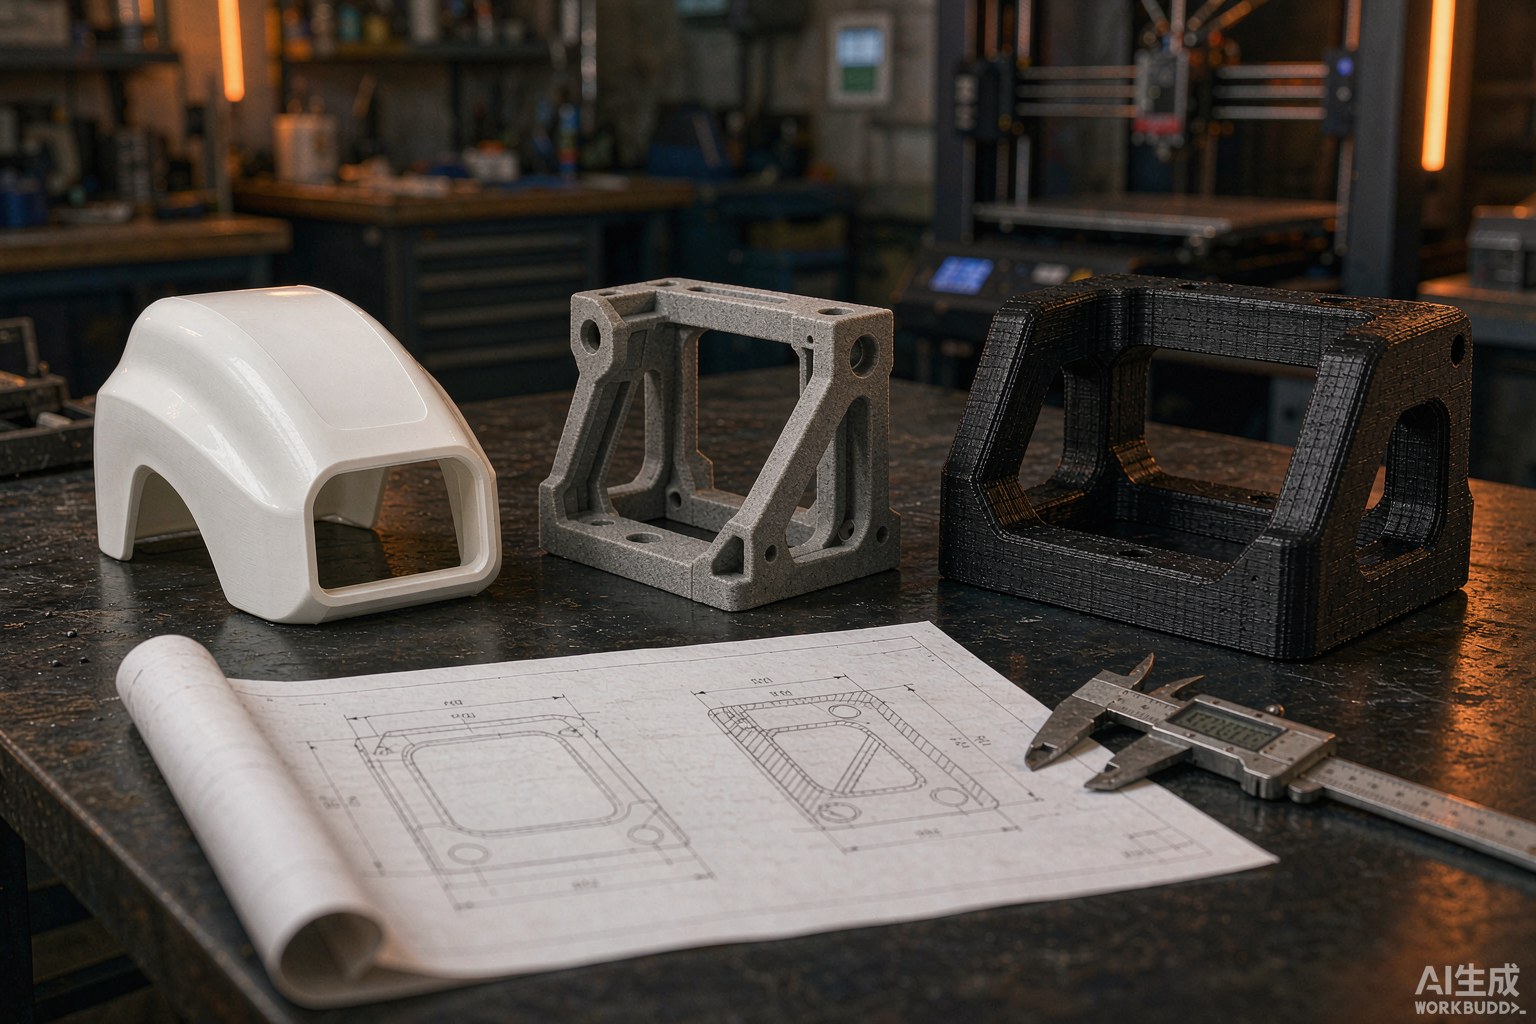
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
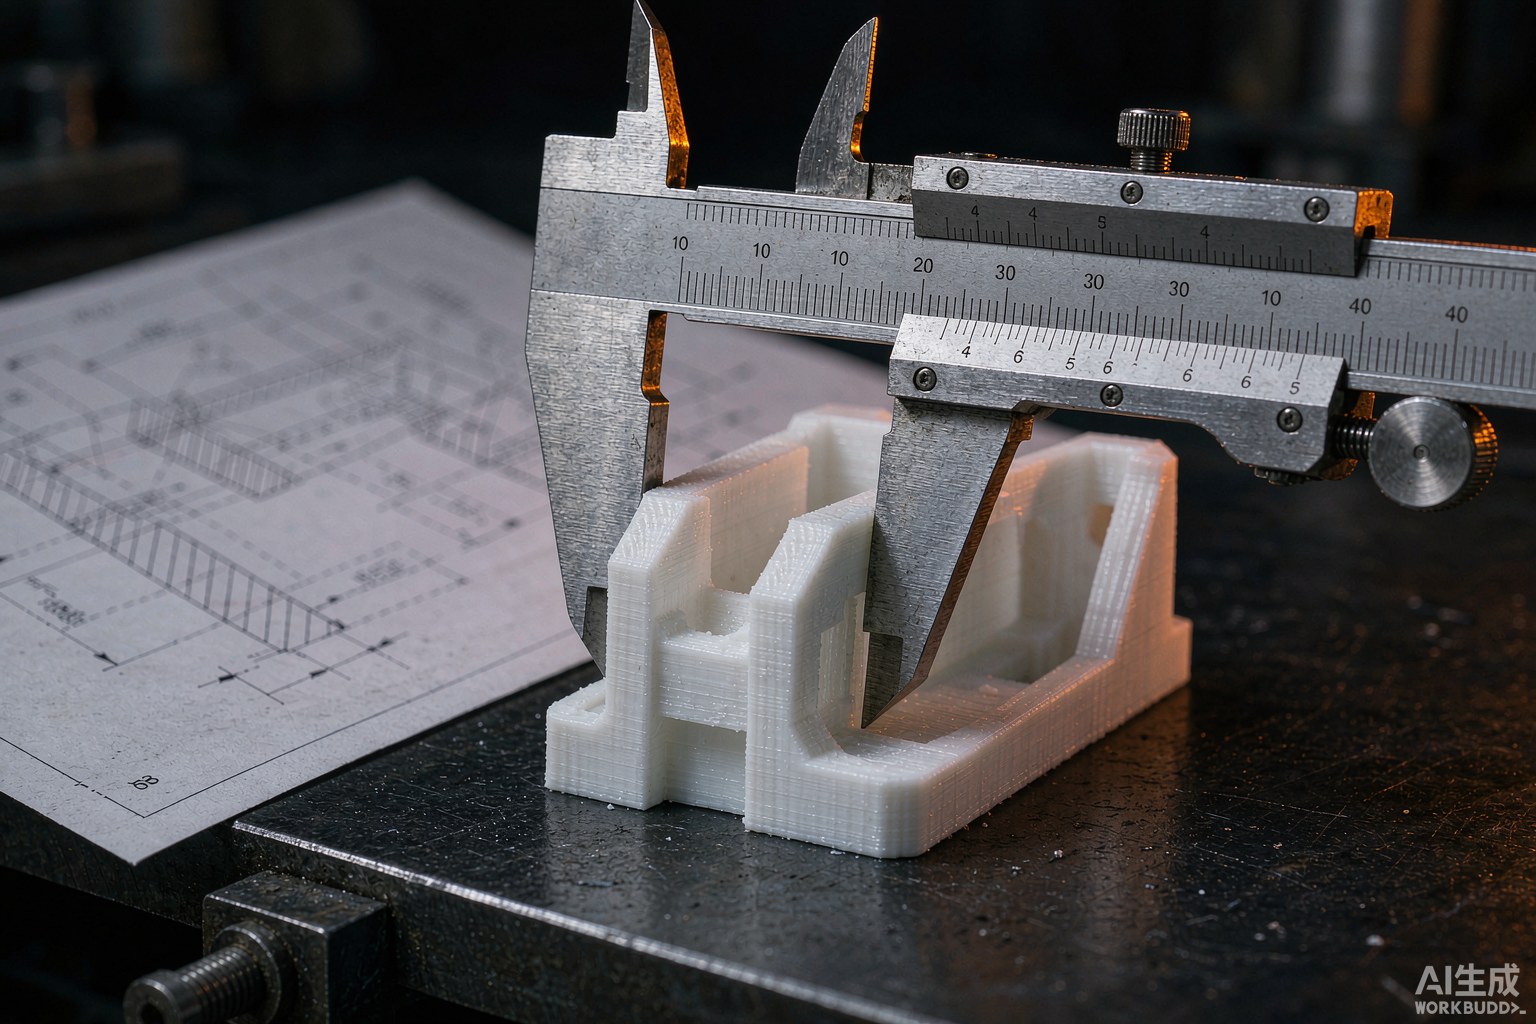
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。