缩痕、飞边、翘曲、熔接痕四类注塑缺陷,各有可量化的判定阈值。本文给出缩痕深度、分型面间隙、熔接角、收缩率差的具体数值,并排出一套从模温到保压的调机顺序,帮结构工...
手板加工服务包含模型检查、成型、支撑去除、表面处理与装配五道工序。本文对比3D打印与CNC的精度材料交期差异,拆解材料费、机时费、后处理三段报价,给出3-7天交...
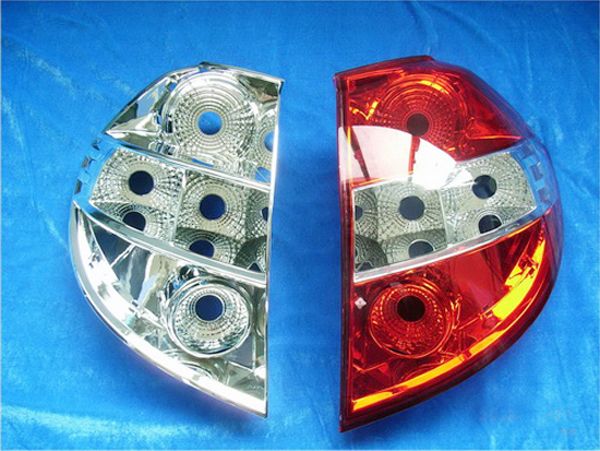
车灯手板难在透明灯罩的镜面要求与反光碗的曲面精度。本文给出CNC灯罩与SLS反光碗的混用方案、逐级抛光与退火工序,以及电镀余量与密封测试的踩坑经验。
CMF设计服务覆盖色彩规划、材料选型、表面工艺定义与实物色板四项工作。本文给出阳极氧化膜厚、喷涂膜厚、蚀纹深度等量化参数,说明CMF为何必须与结构同步设计。
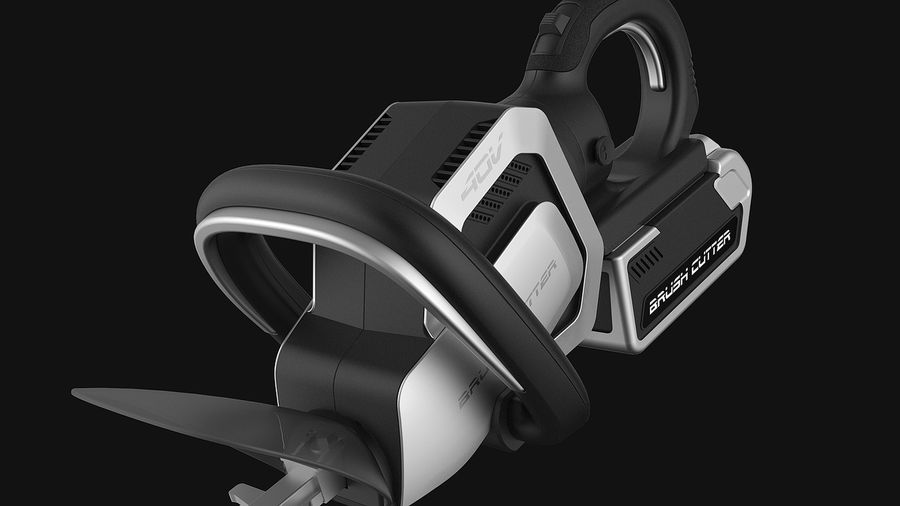
产品外观设计服务交付六类文件:概念草图、造型数模、CMF定义、三视图、人机校核与手板建议书。本文给出25-40天排期表、2-8万元报价构成,以及造型阶段必须避开...
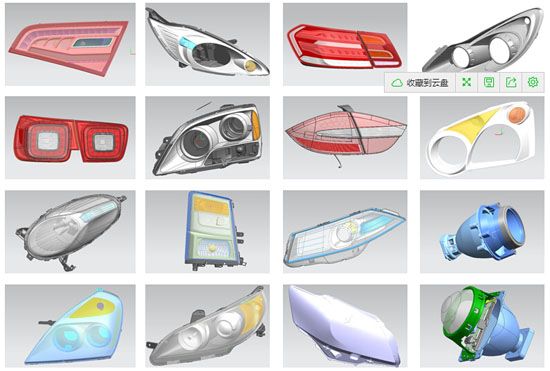
逆向测绘服务交付点云、网格、参数化数模与偏差检测报告四层文件。本文对比手持蓝光扫描、工业CT与三坐标的精度边界与适用对象,给出2-5天交付周期与报价区间。
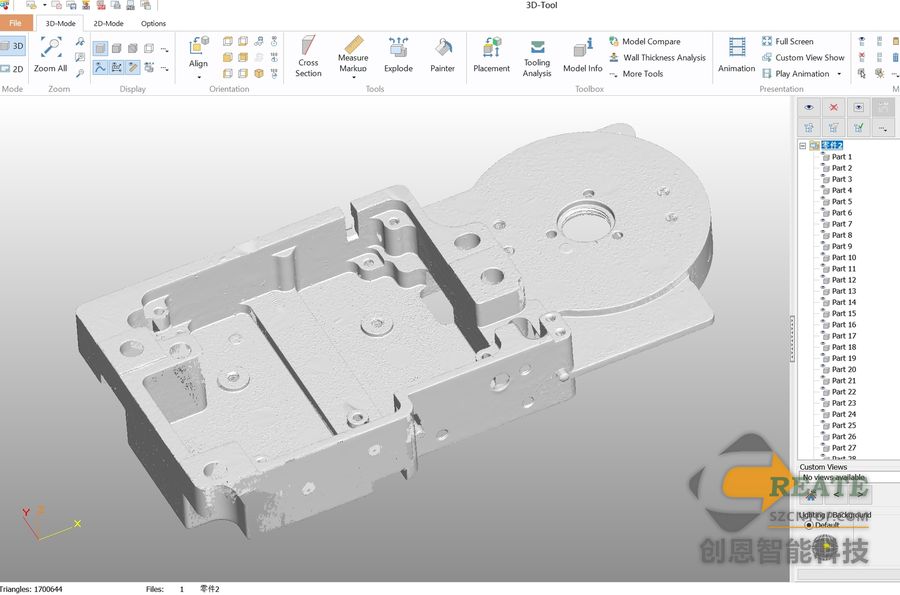
泵体逆向的难点是配合面精度而非扫描精度。本文给出蓝光扫描、CMM与工业CT的组合方案,说明轴承位与密封槽为何要按标准重建而非照抄点云。

电饭锅把手根部厚度达主壁厚2.4倍,必然缩痕。本文给出掏空加加强筋的替代方案、承力从180N提升到260N的结构做法,以及O圈密封槽按标准取值的计算方法。
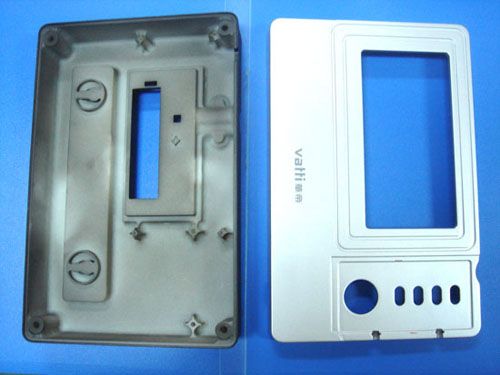
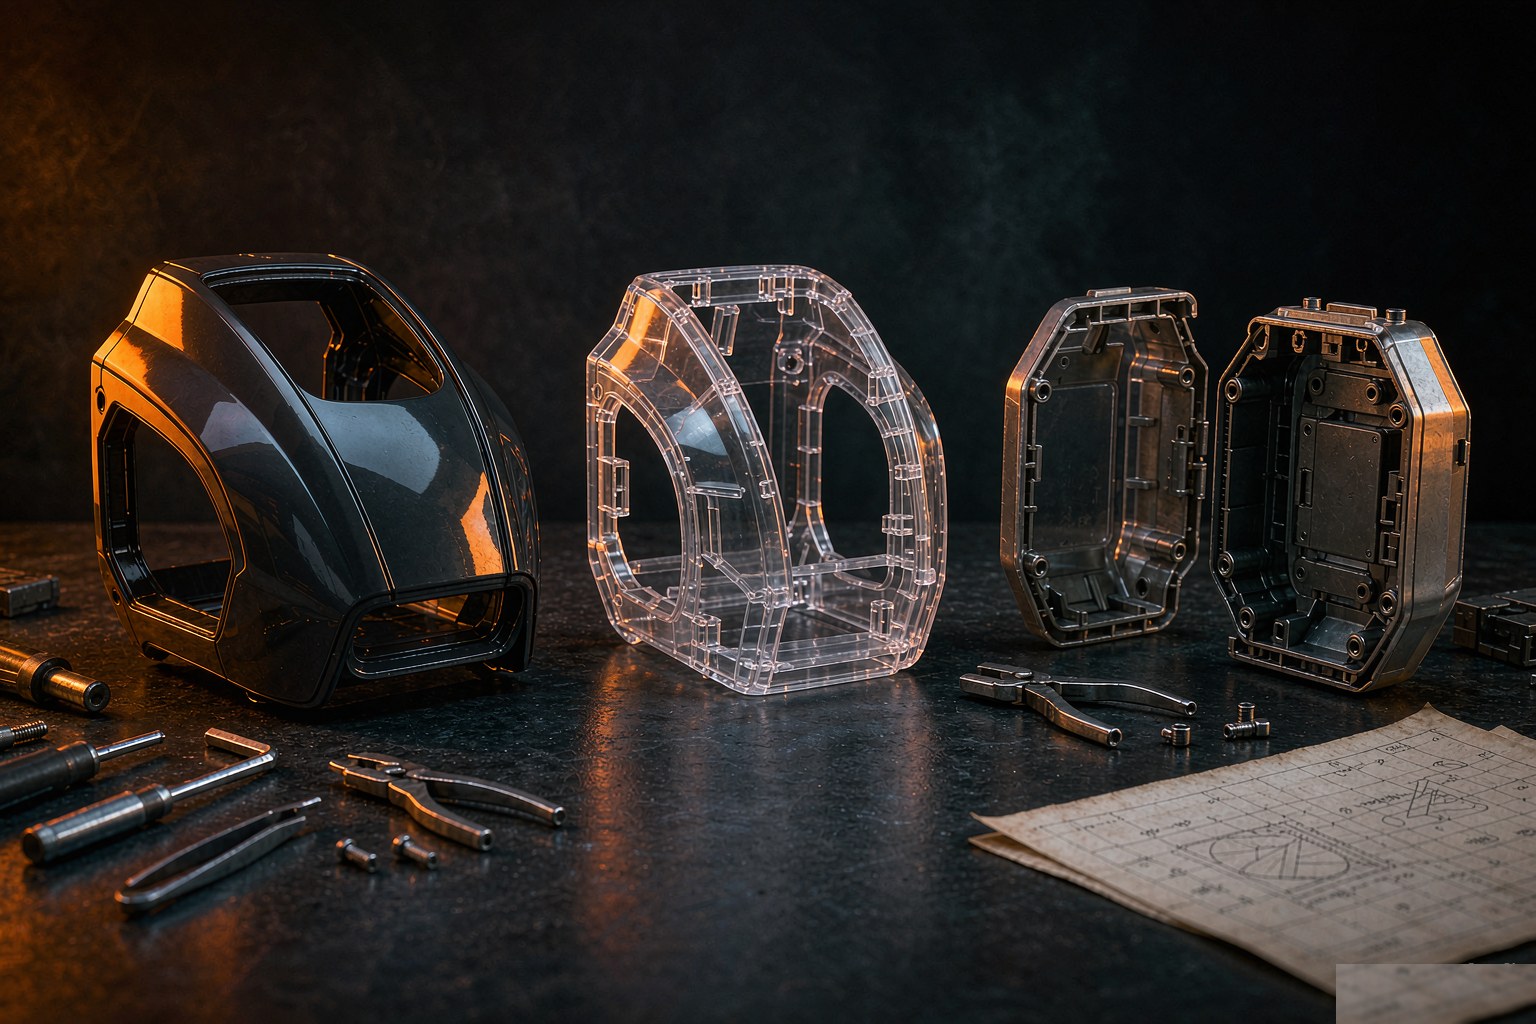
头盔手板是壁厚2mm、外形300mm以上的薄壁大件。本文给出外壳CNC对开、内衬SLS打印的工艺组合,说明薄壁大件为何不能整体打印,以及喷漆堵孔的预防方法。
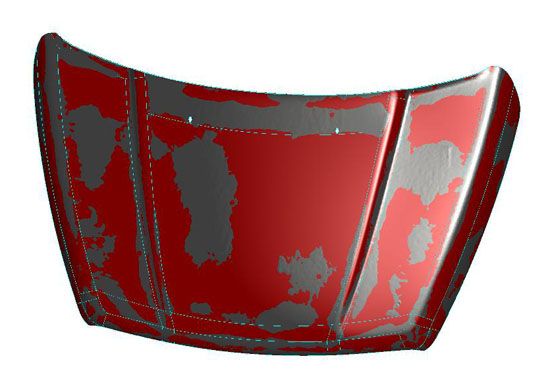
手持蓝光扫描、工业CT、三坐标测量机(CMM)三条技术路线,精度从 0.02 mm 到 1.5 微米,单件成本从几百到上万元。本文给出各自适用的尺寸、精度、内腔...
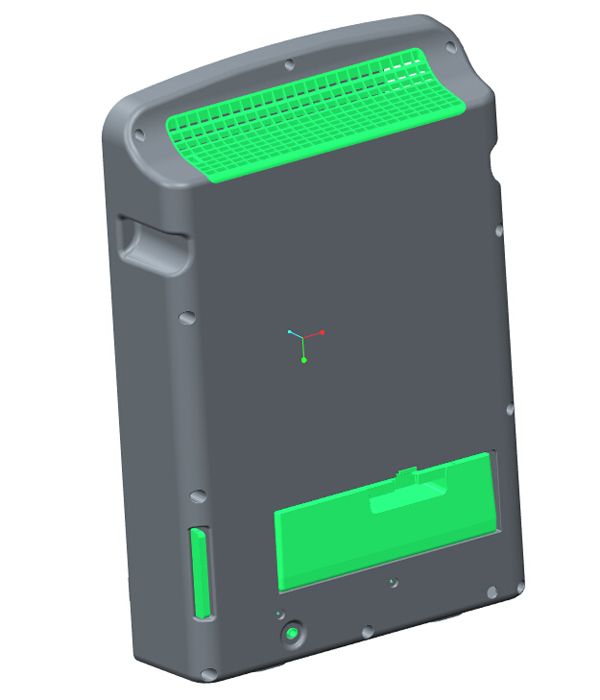
产品结构设计服务交付五类文件:3D数模、2D图纸、DFM评审报告、BOM与试模跟进记录。本文列出主壁厚、筋根厚度、脱模斜度等六项量化指标,给出30-45天排期与...
手板打样报价为什么会从 300 元报到 3000 元?本文把报价拆成材料克重、机时与支撑耗时、后处理三道账,给出光敏树脂、尼龙、铝合金的单价区间与工时经验值,并...
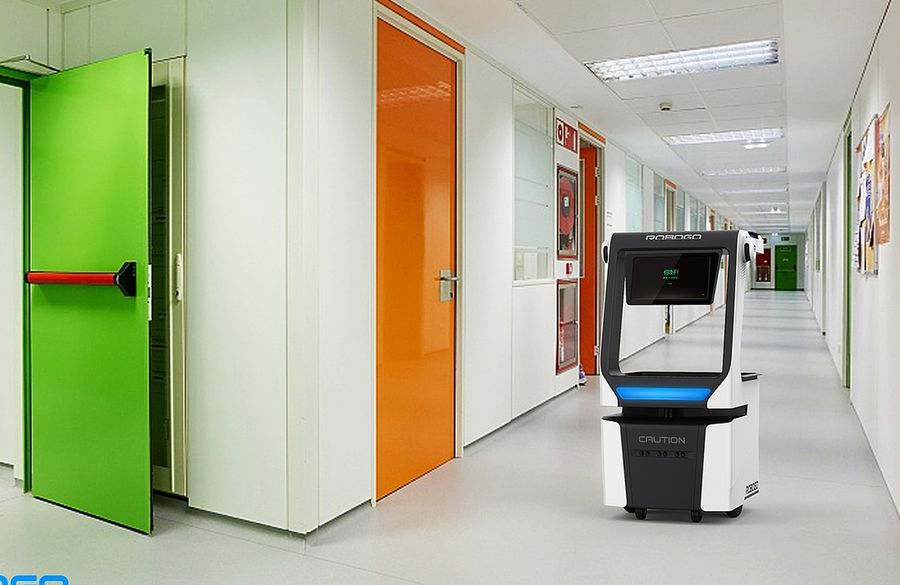
巡检机器人的外观受五个功能开口制约。本文说明先定开窗、再定分件线、最后做造型的正确顺序,给出视觉窗口、散热格栅、维护门的具体参数。
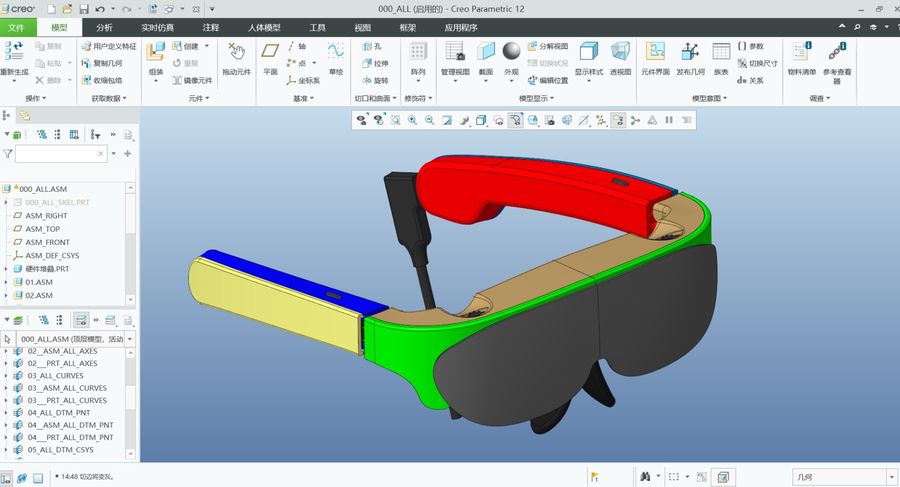
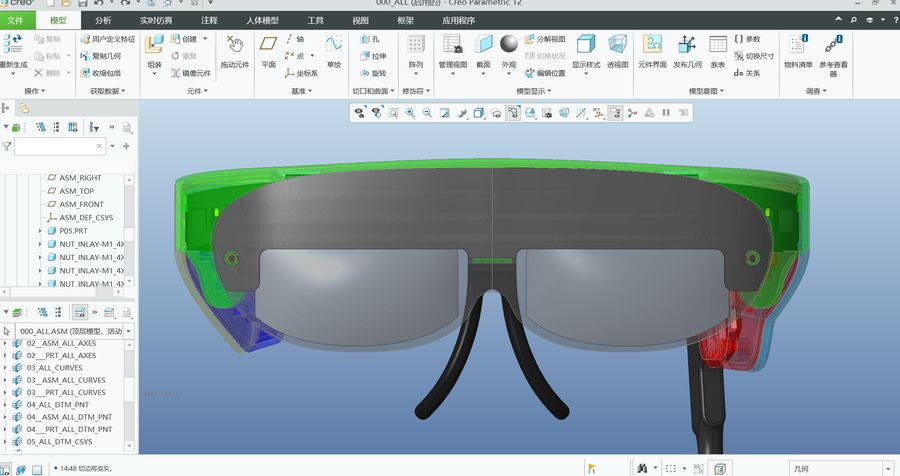
AR眼镜镜腿截面仅9mm乘7mm,需容纳电池、主板、柔性排线与天线。本文给出三个取舍决策、五项关键结构参数,以及转轴从塑胶成型改为金属销轴加POM衬套的踩坑过程...
点云不是终点,数模才是。本文拆解逆向建模的四道必经工序——降噪、曲面重构、参数化还原、偏差校验,说明怎么把一团散点变成可加工、可装配的准数模。