泵体逆向测绘的关键不是扫描精度,而是配合面怎么重建。这个案例里,叶轮曲面允许 0.05 mm 偏差,但轴承位与密封槽必须控制在 0.01 mm 以内——同一份点云,两套标准。
泵体属于"看起来规则、实际很难"的一类零件:
第三条最容易被忽略。逆向一个用过几年的泵,扫出来的尺寸可能已经偏离原始设计 0.05 mm 以上。如果客户要的是"复制一个新件",必须先判断哪些是设计尺寸、哪些是磨损量。
这个项目用了组合方案:
| 部位 | 手段 | 精度 | 用途 |
|---|---|---|---|
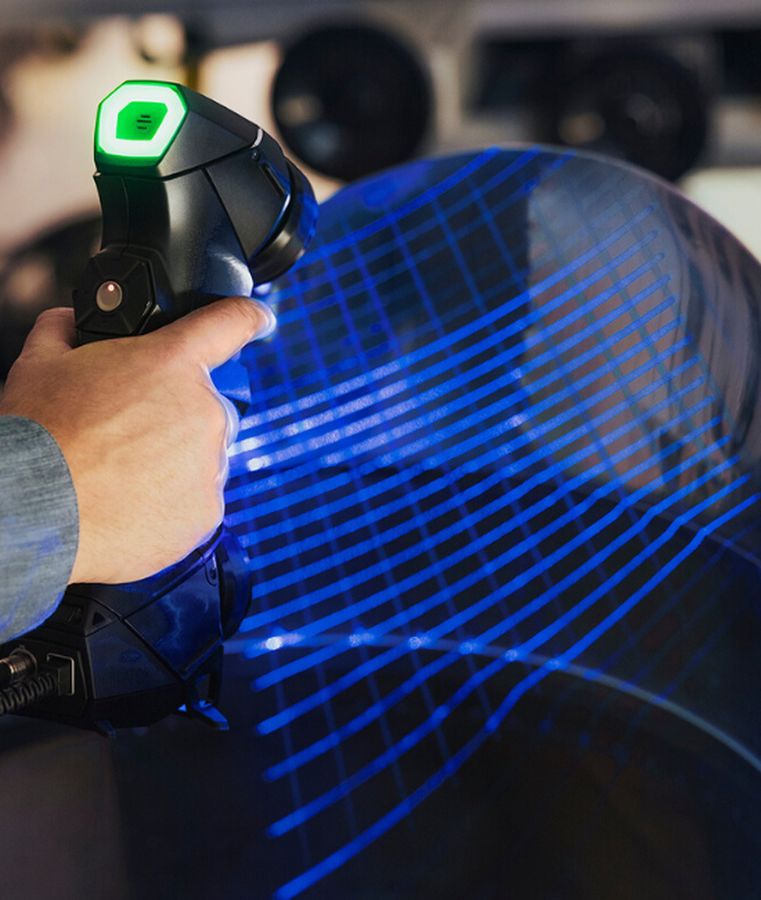
| 外表面 | 手持蓝光扫描 | 0.03 mm | 外形与安装面 |
| 轴承位 / 密封槽 | 三坐标 CMM | 0.002 mm | 关键配合尺寸 |
| 内部流道 | 工业 CT | 体素 80 μm | 蜗壳曲面 |
先用 CMM 打点建立基准坐标系,再用蓝光扫描对齐到同一坐标系,最后用 CT 数据补内部流道。三种数据在同一坐标系下融合,才能得到一份完整可用的数模。
这是整个项目最花时间的部分。原则是:能拟合标准几何的,一律拟合,不要照抄点云。
按这个原则做出来的数模,加工出来的件装上去是能用的;如果所有面都照抄点云,做出来的件会在密封处漏。
坑一:铝合金表面直接扫。 第一轮扫描噪点密度过高,重建时需要大量手工修补。第二轮改用显影剂(薄喷一层白色哑光),噪点明显减少。但要注意:显影剂会增加 5–10 μm 厚度,扫描后要按这个量做补偿。
坑二:把磨损当设计尺寸。 轴承位实测直径比标称值大了 0.04 mm,一开始照抄了这个尺寸,试装时轴承松动。后来改为按标准配合公差重建(H7 或 P7,按实际工况选),问题解决。
逆向测绘有个基本判断:这个零件是"要复制"还是"要改进"? 要复制的,按实测尺寸走,但关键配合面按标准重建;要改进的,先分析原设计意图,再决定哪些特征保留、哪些改掉。
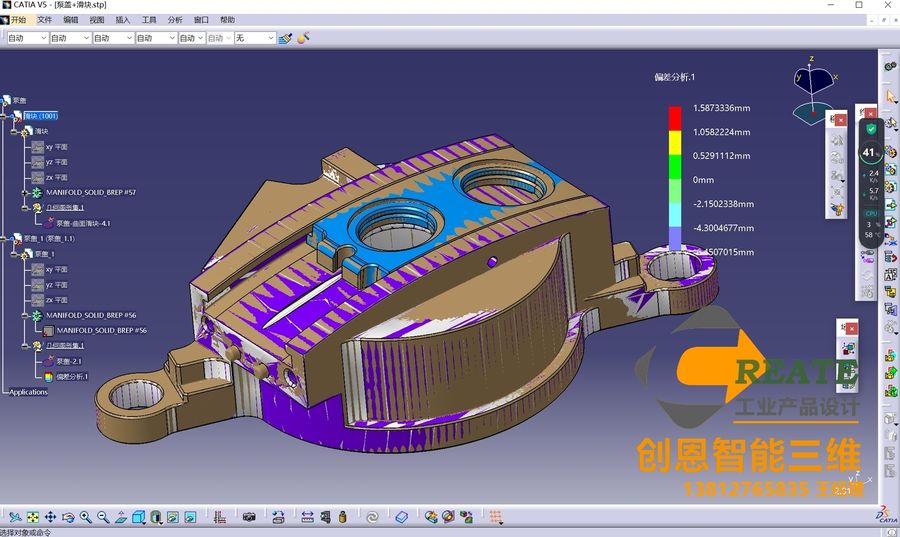
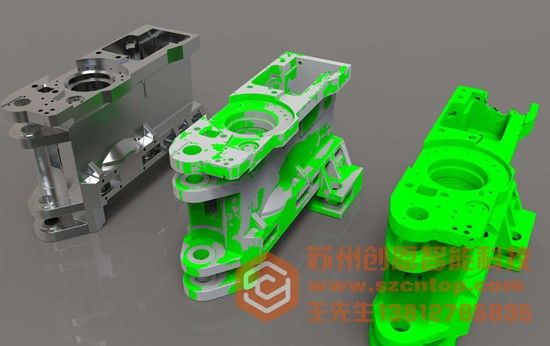
这个项目的交付物里,除了数模,还有一份偏差检测报告:把重建数模与原始点云做色谱对比,标注每一处偏差的位置与数值。这份报告是客户验收的依据,也是后续改设计的起点。
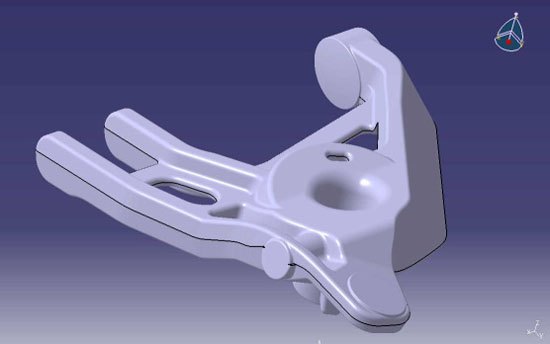
逆向的功夫不在扫描,在判断。同一份点云,懂机械的人会知道轴承位该按标准重建、流道该照抄、磨损量该剔除;不懂的人会把所有面都做成"点云的样子"。前者交付的是可用的数模,后者交付的是一堆漂亮的曲面。想了解扫描路线的选型方法,可参考本站逆向测绘栏目的相关文章。
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。