CMM 报数可信与否取决于扩展不确定度 U 是否 ≤ 公差半带宽 1/4(4:1 TUR)。温度是最大隐性误差源:钢件
CMM 报数可信与否取决于扩展不确定度 U 是否 ≤ 公差半带宽 1/4(4:1 TUR)。温度是最大隐性误差源:钢件 α=11.7×10⁻⁶/°C,100 mm 件偏离 20°C 达 5°C 漂约 6 µm;计量室做不到 ±0.5°C 时,机器出厂精度自动失效。在逆向测绘的落地过程中,参数的连续性与可追溯性,往往比单点精度更影响最终交付质量。
- 合成:uc=√(u²rep+u²geom+u²probe+u²temp+u²ref+u²datum+u²fixture+u²surface);U=k·uc(95% 置信 k=2) - 温度项:utemp=L·α·ΔT/√3(钢 11.7、铝 23.1 ×10⁻⁶/°C);100 mm 钢件每 10°C 收缩约 12 µm;高膨胀材料 25°C 无补偿实测误差可达 70 µm(Werth 口径) - 工件从车间进 20°C 计量室须均温 4–24 h(按质量) - 4:1 TUR:U ≤ 公差半带宽 25%;例 ±0.030 mm → U ≤ 7.5 µm;超限改条件/重校/按 ASME B89.7.3.1 保护带判定 - 口径区分:MPE_E/MPE_P 是厂商规格(亚微米桥式 MPE_P ≤0.7 µm、车间型 1.5–3 µm);U95 才是对客报告的法律数字;VDI/VDE 2617-7 温度敏感系数 K:高质量机 ≤0.1 (µm/m)/K、车间型 0.3–0.5 - 测头:红宝石 Φ0.5–5 mm;扫描测头数千点/秒;GB/T 39518-2020 检测不确定度框架(标准球球形度评定,单大圆轨迹禁用) - 装夹:3-2-1 基准、夹紧力 <屈服强度 5%;基准系与图纸 DRF 不一致则 GD&T 结果全部无效 - 模具基准:CMM ±0.001–0.003 mm,比手工量具准约 5×;分型面平面度 0.002–0.005 mm把三维扫描纳入标准化作业,能够显著降低跨项目复用时不必要的沟通与返工成本。
逆向交付报告固定字段:U95 + 温度条件 + 均温时间。解释"同一件两处测出两个数"的标准答案。承诺 ±0.01 mm 级复刻前先确认客户验收环境温控能力,避免"测得出、验不过"。从逆向抄数视角看,真正可控的交付不在于单点做得漂亮,而在于全链路参数与口径的一致性。
- https://cadnexa.com/blog-cmm-measurement-uncertainty-calculation-step-by-step.html (预算算例/4:1 TUR) - https://werth-metrology.com/news/d/reliable-measurement-results-in-any-environment.html (温度补偿/70µm 实例) - https://www.sourcebyspec.com/product/hexagon-global-s.html (MPE/U95/K/装夹/均温) - https://buildmold.com/cmm-inspection-mold-manufacturing-guide (模具 CMM/FAI) - https://plusstd.com/1200141542.html (GB/T 39518-2020)
把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
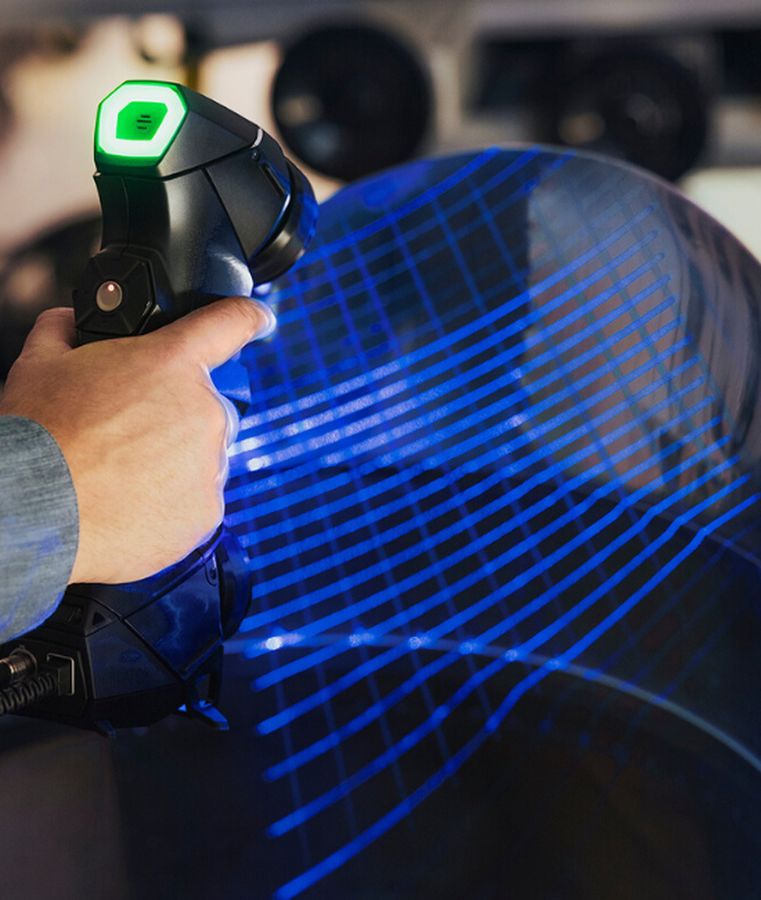
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
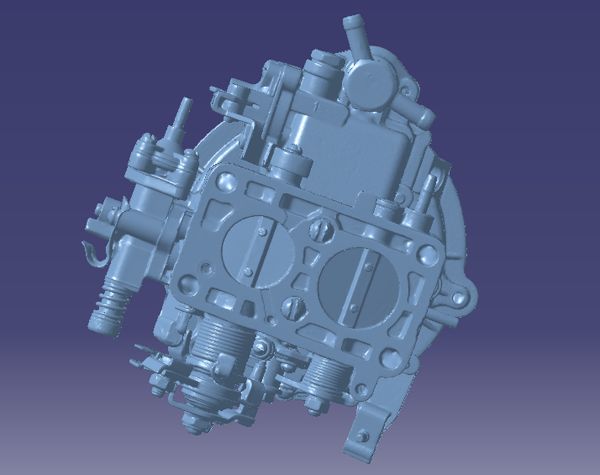
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。