CMF 设计服务解决的是"同一个结构,怎么看起来值更多钱"。交付物包括材料选型、色彩方案、表面工艺定义与实物色板。周期 10–20 个工作日,报价 1.5–5 万元,含打样。
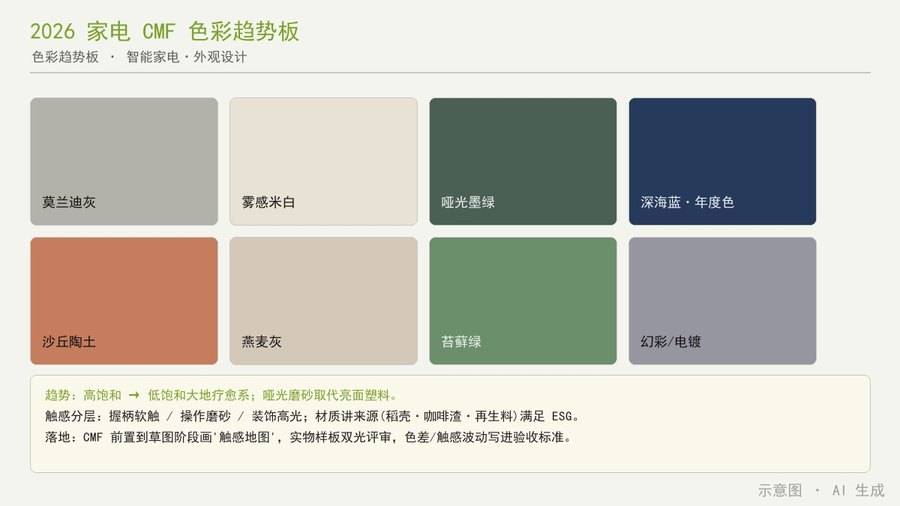
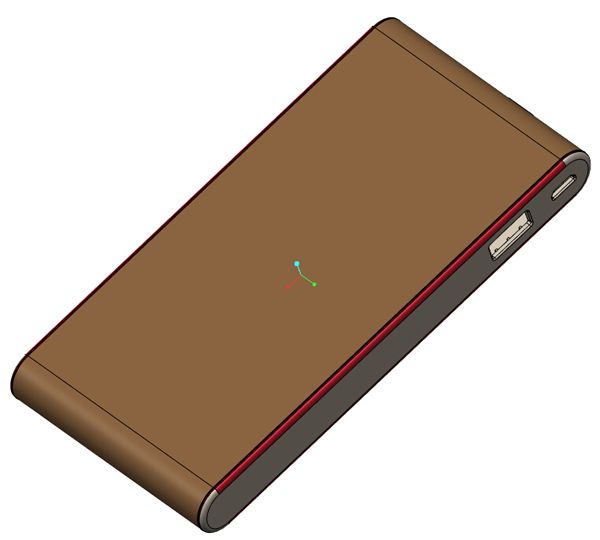
CMF 是 Color、Material、Finish 三个词的缩写,实际工作覆盖四件事:
第四项是分水岭。只交效果图的 CMF 方案,落地时色差、纹理深浅、光泽度全靠猜;交实物色板与工艺卡的,供应商照着做就行。
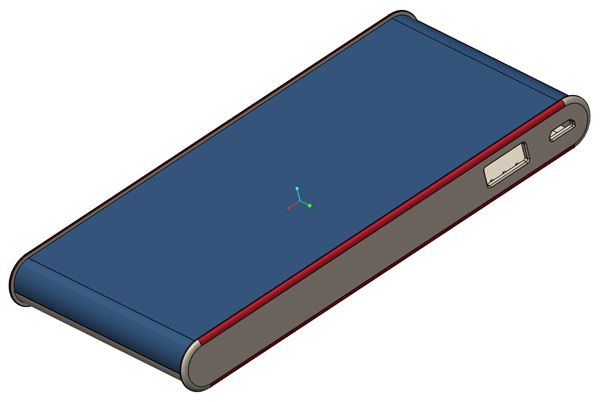
CMF 方案要能落地,工艺参数必须写具体:
| 工艺 | 关键参数 | 常见问题 |
|---|---|---|
| 阳极氧化 | 膜厚 10–15 μm,封孔处理 | 膜厚不均导致色差,深色易发花 |
| 喷涂 | 膜厚 25–40 μm,两涂或三涂 | 膜厚影响配合间隙,超 40 μm 易积漆 |
| 模具蚀纹 | Ra 0.8–3.2 μm,对应不同纹号 | 蚀纹越深,拔模斜度要越大 |
| IMD/IML | 膜片厚度 0.125–0.25 mm | 拉伸比过大导致图案变形 |
| 双色注塑 | 两次成型封胶位 0.2–0.5 mm | 封胶位不足导致溢料 |
这些参数不是可选项。蚀纹深度直接决定脱模斜度,喷涂膜厚直接影响装配间隙——CMF 定得晚,改的就不是色板而是数模。
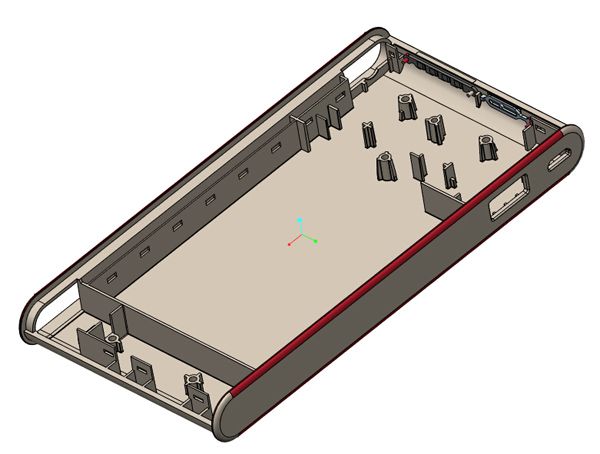
很多项目把 CMF 放在结构完成之后,这是个结构性错误。至少有三处会直接冲突:
正确顺序是:外观方案确定后先定 CMF 方向(不用定死色号),结构按 CMF 方向预留工艺余量,最后再打样定色号。围绕 CMF 设计的选型,前置到方案阶段才不会反复。
打样费是硬成本,省不掉。一套完整色板(3 种颜色 × 3 种纹理 = 9 块板)通常在 3000–8000 元。想省钱可以减少板数,但至少要有主色与主纹理各一块实物。
一是拿效果图当交付。 渲染图里的金属颗粒、蚀纹质感、光泽过渡,全部是软件模拟。实物做出来对不上,责任全在设计方。
二是忽略光源。 同一种颜色在 D65 标准光源、办公室荧光灯、户外阳光下呈现完全不同。定色必须在标准光源箱里做,且要约定验收光源。
三是色差标准没写。 "接近""基本一致"这种描述在量产时无法执行。要写具体的色差数值(如 ΔE ≤ 1.5)与抽检比例。
CMF 能不能只做颜色,不管材料? 能,但价值有限。颜色只是 CMF 的三分之一,真正拉开质感差距的是材料与表面工艺的组合。
没有实物色板,只给色号行吗? 不行。潘通色号对应的是油墨,不是塑料。同一个色号在不同材料、不同表面处理下的呈现差异很大。
小批量能用阳极氧化吗? 能,但要看厂家的最小起订量。阳极氧化的槽液成本高,小批量单价会明显上浮。
CMF 和 ID 是同一件事吗? 不是。ID 定形状与比例,CMF 定颜色材质工艺。两者要协同,但工作量与技能要求不同。
CMF 的功夫不在选色,而在"把话说清楚"。一份好的 CMF 工艺卡,供应商看了不用再问;一份差的 CMF 方案,落地时每个环节都要重新确认。判断标准很简单:这套文件交给一个没参与过项目的注塑厂,他们能不能直接排产。想了解材料与表面处理的更多细节,可参考本站 CMF 与材料栏目的相关文章。
它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。
不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。
按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。