首页 /CMF与材料 / 正文

CMF材料:注塑机锁模力与吨位选型要点该怎么做才对

苏州工业设计知库站 2026-10-29 10:57:49 0 次浏览

锁模力选型是模具匹配注塑机的第一道关:算错就飞边、盲选大机就费电损模——核心就是"投影面积 × 型腔压力 × 安全系数",并把流道面积和多腔合并算全。
要点(含量化数据)

13-工业装备-移动新能源电池-5
  • 公式:F = A × P × S(F 锁模力/吨,A 投影面积 cm²,P 型腔压力,S 安全系数)。 - 型腔压力 P(经验区间):PP/PE 200–400、ABS 300–600、PC 400–800、PA 500–1000 kg/cm²。 - 安全系数 S:通用件 1.1–1.3;薄壁/高粘/高外观精密件 1.3–1.5;玻纤增强/高压高速 1.5–1.8。 - 投影面积 A:含产品+流道+浇口在分型面的全部投影;多腔必须合并所有腔与公共流道算,不能只算单腔。 - 示例:ABS 盒体 A=300 cm²、P=400、S=1.2 → F=144 吨 → 选 150 吨机。 - 其它匹配:注射量 ≥ 总重×1.2–1.5 且 ≤ 机台 80%;拉杆间距、容模厚、顶出行程同步校核。 - 吨位余量:预留 约 20% 锁模力应对模具升级。

硬数据

13-工业装备-移动新能源电池-6

指标:数值(备注); 型腔压力 PP/PE:200–400 kg/cm²; 型腔压力 ABS:300–600 kg/cm²; 型腔压力 PC:400–800 kg/cm²; 安全系数 S:1.1–1.5(精密 1.3–1.5); 注射量利用率:≤80% 机台(防不足); 吨位余量:≈20%(升级);
适用范围

13-工业装备-移动新能源电池-7

注塑模具与注塑机吨位/注射量/容模参数的匹配选型与量产稳定性校核。

设计落地建议

飞边、披锋、尺寸超差常源于锁模力算小。把"锁模力选型表(材料→P→A→S→机台)"作为模具评审交付件,可在试模前规避批量不良,也是对外讲"我们懂量产"的专业证据。

参考与出处

  • 《塑料注塑工(中高级)》机械工业出版社(锁模力公式 P=K·p·F·n) - Huashuo Molding、鸿仁威尔模具 锁模力选型公开资料

配图

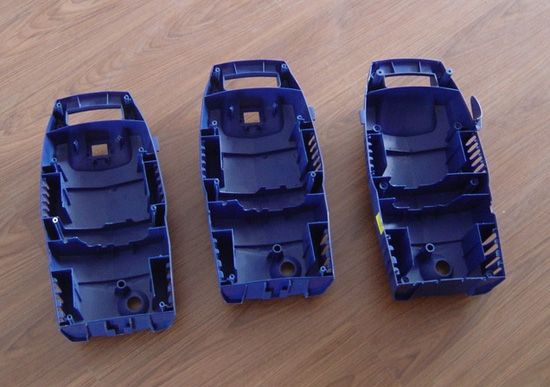
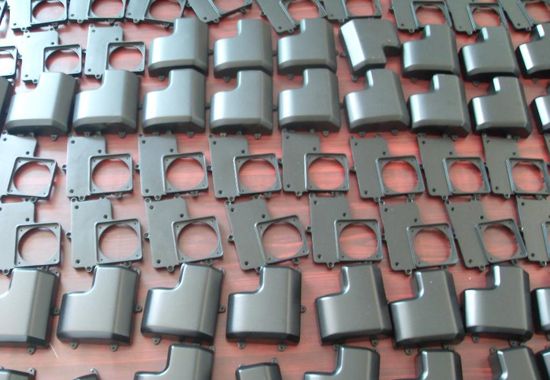
  • b12-10_auto-nylon-part-injection.jpg(公司自有实拍,汽车尼龙件,注塑成型载体)

网站可用文案

锁模力选型是模具匹配注塑机的第一道关,核心是"投影面积 × 型腔压力 × 安全系数":PP/PE 型腔压力约 200–400 kg/cm²、ABS 300–600、PC 400–800、PA 500–1000,通用件安全系数取 1.1–1.3、薄壁精密件取 1.3–1.5,且必须合并所有型腔与流道的投影面积计算。我们据此在试模前锁定机台吨位与注射量窗口,从根源规避飞边、披锋与尺寸超差等批量不良。 > ⬆️ 2026-09-25 b07 补强(同题强化,未新建同题卡) > 量化补充(锁模力核算式与取值窗口):F = A × P × S / 1000(吨;A 总投影面积 cm²,含流道 5–10%;P 模腔压力 kg/cm²;S 安全系数);亦常用 F = A × P_MPa ÷ 10(1 MPa≈10.2 kg/cm²)。模腔压力 P(kg/cm²):PE/PP 200–350;ABS/AS 300–400;PC/PMMA 400–500;加纤 400–600+;薄壁 出处:鸿仁威尔《锁模力计算方法》;huashuo molding 五种算法;C&J 射出指南;海润机械 > 配图:04-素材库/images/2026-09-25/b07-10_clamp-force_ai.jpg(锁模力平衡示意,AI 工艺原理图)

苏州工业设计知库站 · 点评

把CMF能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

常见问题(FAQ)

材料与表面处理设计到底决定什么?

它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。

想做金属质感一定要用金属吗?

不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。

塑料件表面处理怎么选?

按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。
热门资讯
手板加工:外观手板、结构手板、...
外观手板重表面质感、结构手板重材料强度、装配手板重公差精度,三者的材料工艺与验收标准不同。本文说明三...
视觉减重:一台八十公斤的设备怎...
八十公斤的设备怎么看着只有一半重?本文从分割线、底座设计与圆角过渡三方面讲视觉减重手法,说明怎样用设...
压铸薄壁 · 注塑色差闭环 ·...
最小壁厚:高压真空压铸0.8mm、薄壁压铸<1mm、低压铝2.5–3mm、汽车1.5–3.0m...
CMF材料:LSR 液态硅胶双...
指标、数值、备注模温、150–210°C、基材须耐150–200°C(Valox/PEI/PEEK/...
软触感包胶:双色注塑与软硬结合...
软触包胶让产品手感升级,但选材或工艺不对就会脱层溢胶。本文讲清热塑性弹性体包胶的选材匹配、壁厚过渡与...
阳极氧化、喷砂与拉丝:铝合金外...
阳极氧化、喷砂与拉丝,三种铝合金表面处理各有脾气。本文对比成本、良率与外观一致性,说明按产品定位与产...
双色注塑与包胶:手感和防滑的”...
手感和防滑能否一次成型?本文说明双色注塑与包胶工艺的结构要求、材料搭配与结合强度,对比两种方案的成本...
医疗设备的外观设计难在哪:圆角...
医疗设备外观有硬约束:圆角半径、缝隙尺寸与耐消毒剂。本文给出三者的工程取值与验证方法,说明怎样在合规...
CMF设计中薄壁注塑件加强筋的...
苏州工业设计知库站给出薄壁件加强筋的厚度、高度、脱模斜度比例与缩水痕判定线,并说明高注射速率工艺窗口...
新能源装备工业设计:硬核设备的...
新能源装备开始颜值觉醒。本文分析光伏、储能与风电设备的外观设计机会,说明硬核设备怎样通过造型与涂装建...