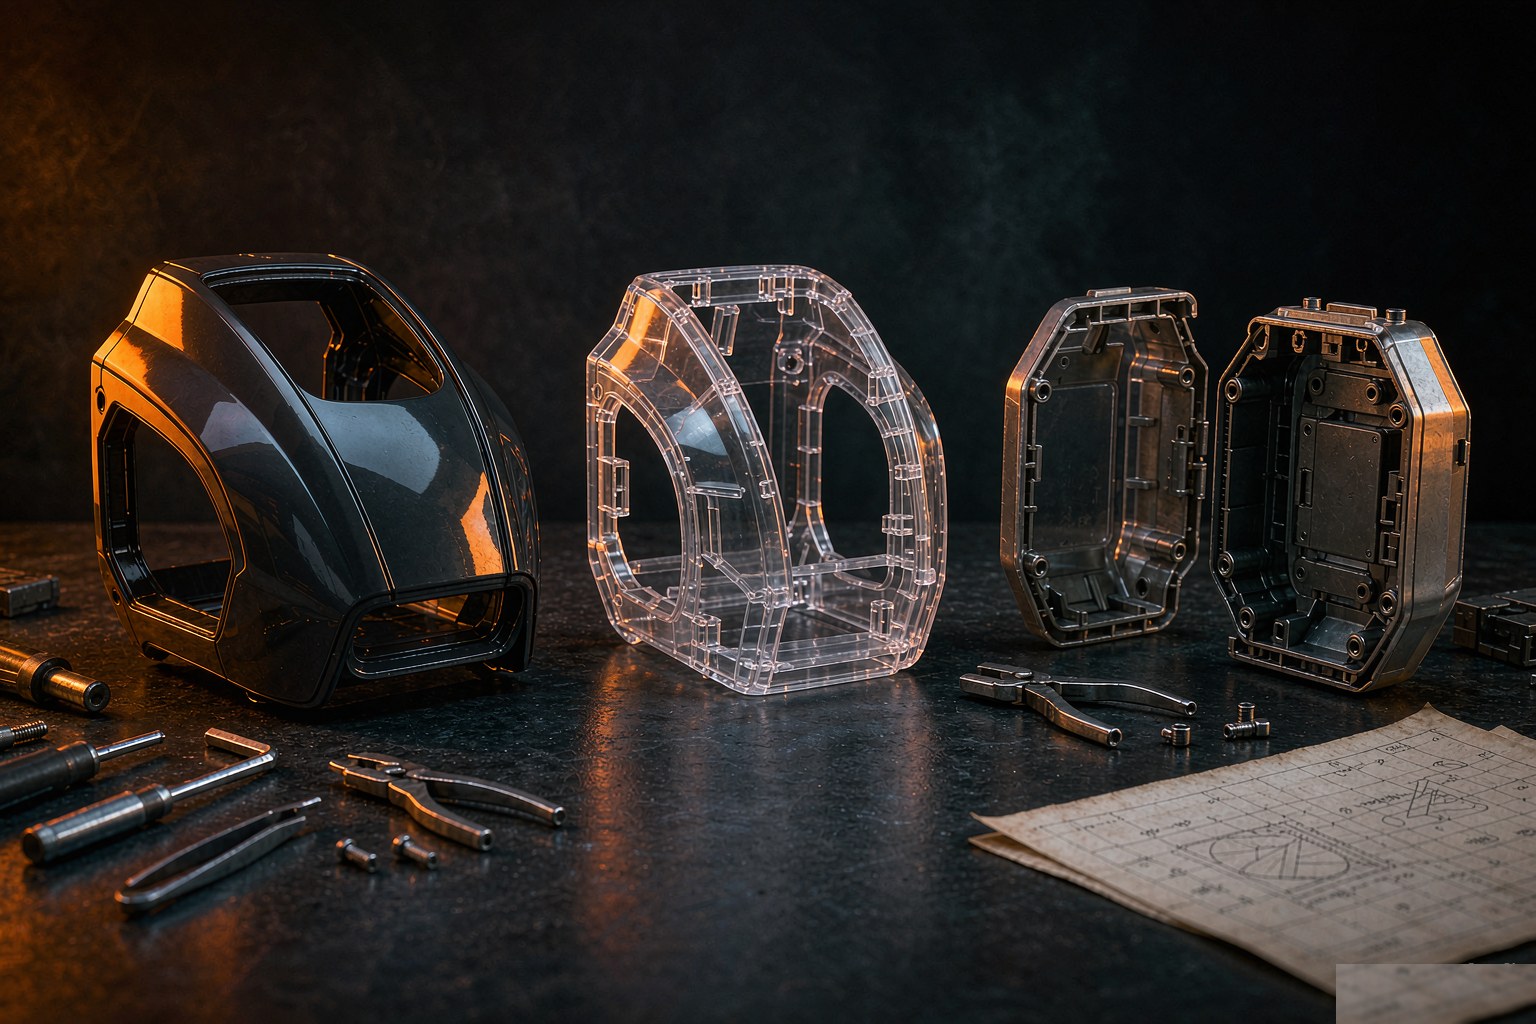
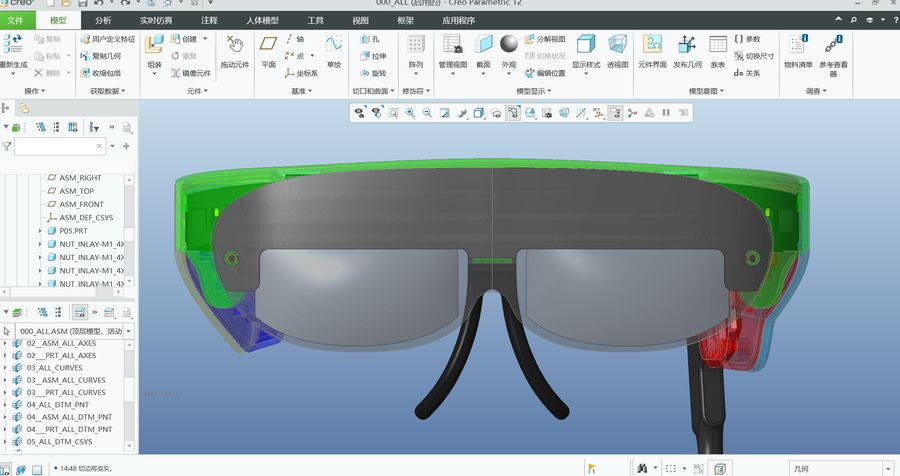
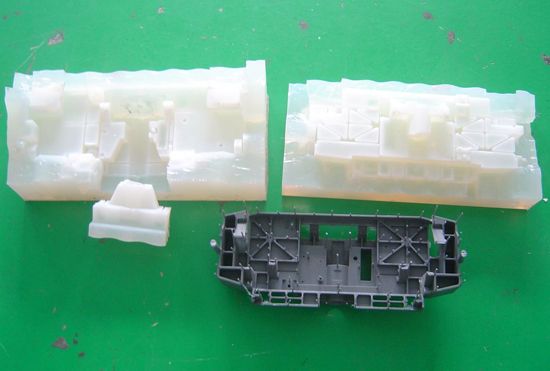
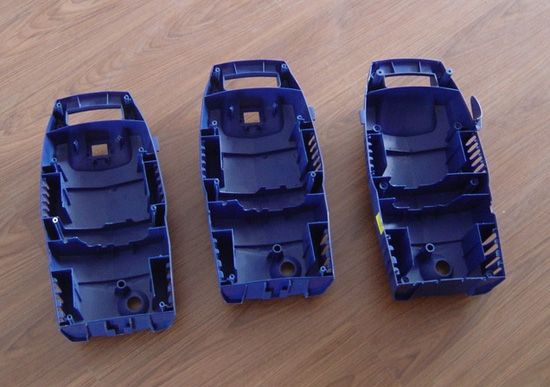
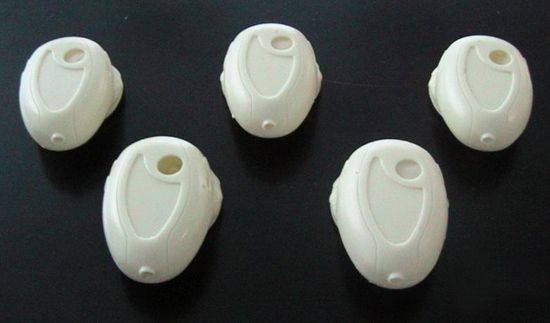
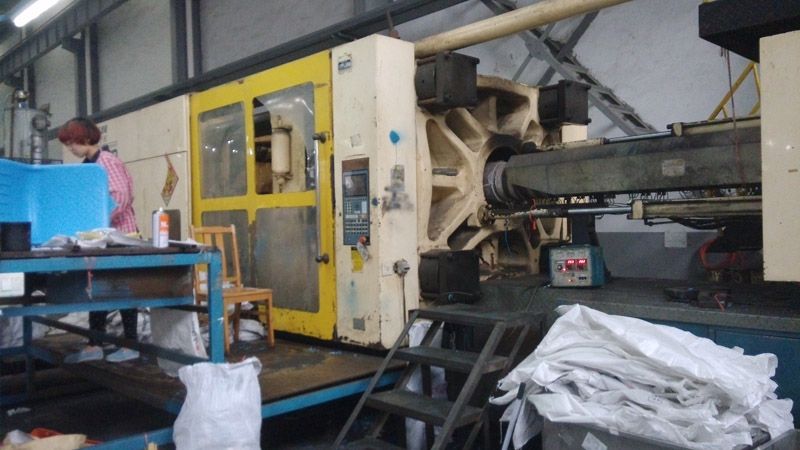
随形冷却 + 3D 打印镶件把模具开发周期从 8-12 周压缩到 2-4 周,冷却时间降 20-23%,小批量摊销成本降 40-50%;配套 SPC 闭环(原料→FAI→在线监测→AQL)可把大批量缺陷率压到 ≤0.3%(汽车级 ≤0.1%)。
1. 两种路线:软模机加工(5,000-25,000 次,2-4 周)vs 3D 打印模具(树脂 100-500 次/金属镶件数千次,1-3 周)。 2. 最实用方案:型腔镶件 3D 打印 + 模架传统加工。医疗透镜支架案例:冷却时间 18s→10.5s,整体周期压缩 23%,CPK 1.13→1.68。 3. 设计参数:水路距型腔表面 6-10mm(传统钻孔 20-30mm),直径 8-12mm,间距 15-25mm。 4. 周期成本:传统制模 11-22 周,3D 打印快速制模 2-4 周(省 70-85%),10k 件摊销成本降 40-50%。 5. 边界:>10 万件、高磨损、Class A 表面仍选量产钢模。 1. 四段闭环:原料批次验证(±0.5% 外拒收)→ 首件 FAI(±0.02mm)→ 在线监控(每 10 秒记录参数,每 30 分钟抽检)→ AQL Level 2 出货。 2. 真实代价:某电动工具 12 万件因跳过中段 QC 致 32% 缺陷率,损失 120 万美元;某汽车 Tier 1 无闭环致 8.7% 尺寸偏差,罚款 42 万美元。 3. 良率基线:大批量工具外壳缺陷率 ≤0.3%,汽车 500k+ 订单 ≤0.1%。 4. 软包覆控制:TPR/TPE 等离子处理基材,每 2 小时 50-150N 剥离测试。
指标:数值(备注); 传统制模周期:11-22 周(—); 3D 打印快速制模周期:2-4 周(省 70-85%); 随形冷却水路距型腔:6-10mm(传统 20-30mm); 医疗支架冷却时间:18s→10.5s(周期压缩 23%); 医疗支架 CPK:1.13→1.68(随形冷却+SPC); 快速制模 10k 件摊销成本降幅:40-50%(vs 传统制模); 3D 打印树脂模具寿命:50-100 次(≤80°C); 大批量工具外壳缺陷率:≤0.3%(四段闭环); 汽车 500k+ 订单缺陷率:≤0.1%(闭环控制); 首件关键尺寸公差:±0.02mm(mating 面); 参数日志频率:每 10 秒(周期/压力/温度); TPR/TPE 剥离测试:50-150N / 每 2 小时(无分层);
把模具能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。
不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。
按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。