外观手板重表面、结构手板重材料、装配手板重精度,三种手板的做法、材料与价格完全不同:开工前先说清楚要验证什么,一套钱能顶三套用。
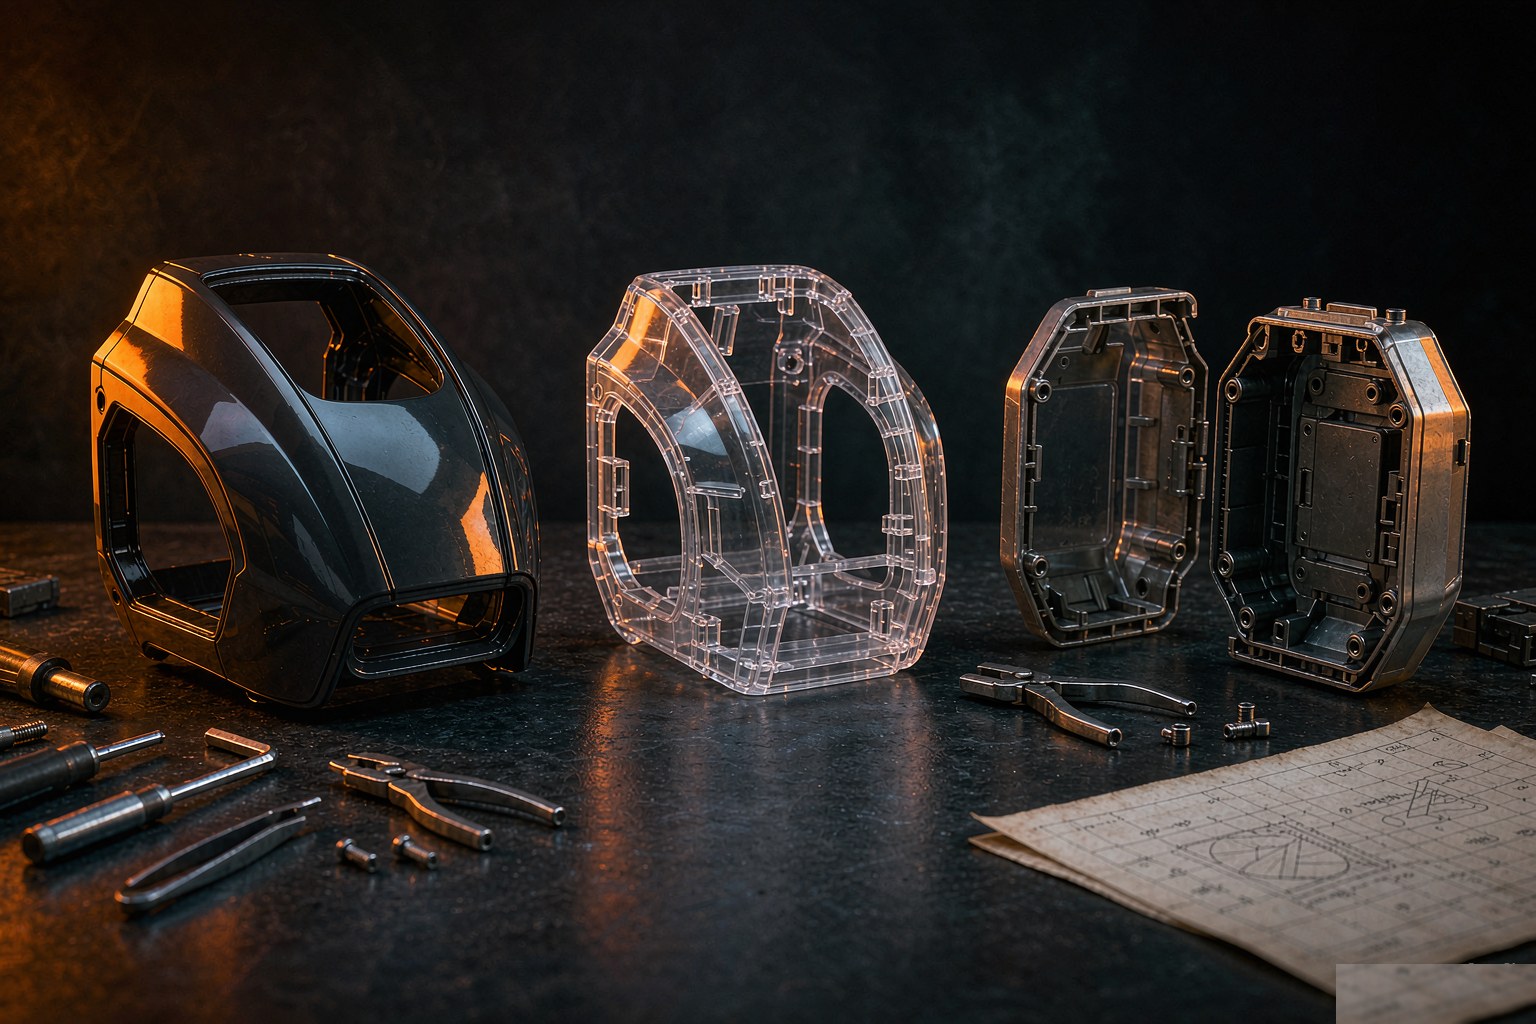
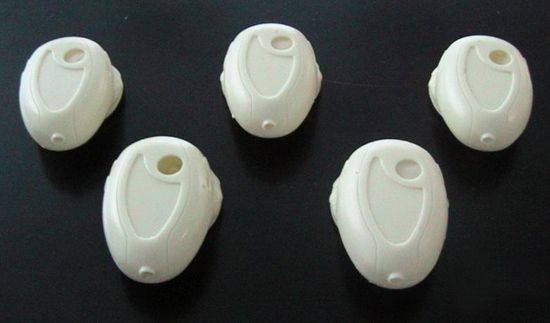
外观手板服务的是评审与展示,核心指标是表面质感。常规路线是数控加工或者高精度光固化成型,再走全套后处理:打磨、原子灰、底漆、面漆、丝印。颜色按设计色卡调漆,光泽度按哑光、半哑、高光三档确认,丝印和镭雕的位置按最终图纸来。材料不必与量产一致,ABS代用即可,但如果外壳最终是免喷涂材料或咬花效果,外观手板要用同种材料并复刻咬花,否则质感骗人。外观手板做错最贵的环节就是调色,首件确认颜色后再批量上漆,返工能少一大截。
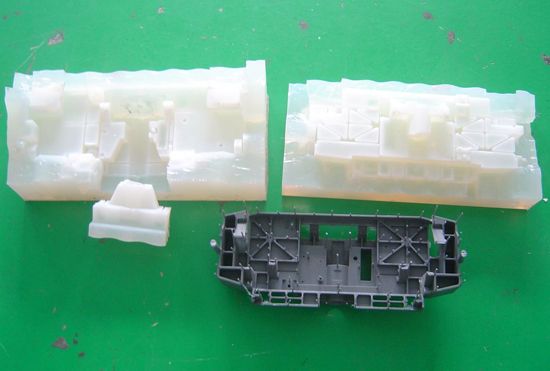
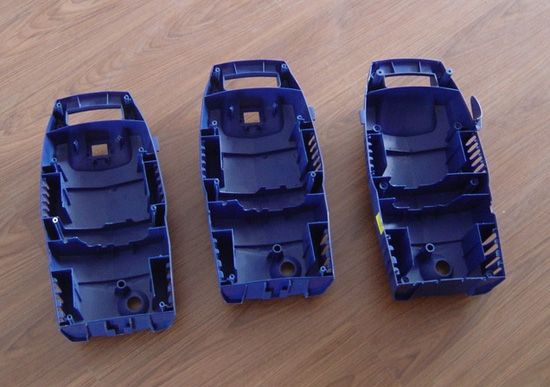
结构手板要回答强度与装配问题,材料必须贴近量产:量产注塑件就用同牌号或近似牌号的板材机加,尼龙件用烧结,金属件用对应牌号加工。这里最大的坑是用光固化树脂替代所有材料:树脂件脆且强度虚高或虚低都有可能,跌落测试的数据不可信。结构手板的重点部位是卡扣、螺丝柱、筋位与滑轨,这些位置按真实尺寸做,必要时局部放大样件单独验证。做结构验证要预留改动量,连接方式选可拆的螺接而不是胶接,改一版只换局部,省钱省时。
装配手板是三者的合体:所有零件按最终图纸与公差加工,不用代用材料,不做表面美化,目的是把整机装起来跑功能。它的价值在公差链验证:图纸上一堆合格的零件装在一起可能互相干涉,间隙叠出来才发现开关卡滞、面差超差。这类手板验收看三点:全部零件按图可互换、装配无修配、功能件动作到位。价格最高,但它是试产前最后一道保险,动辄省掉一次开模返修。
常规节奏是结构手板先行,装配关系确认后外观手板跟上,装配手板在开模前做最终验证,预算紧张时结构加装配合并成一套。还有一种省法:外观手板用数控与三维打印混合,大件机加、小件打印,成本能降三成。反向的省钱办法最贵:想靠一套手板同时回答外观、结构、装配三个问题,结果每个问题都答得半真半假,最后还是重做。手板加工的钱要花在问题明确的地方,一次只验证一件事,是这个行业最朴素的省钱逻辑。
手板不是做得越漂亮越好,而是越对题越好:看质感找外观手板,验强度找结构手板,冻结图纸找装配手板。下单前把验证目标写进委托单,供应商报的方案和价格都会实在很多。
常规节奏是结构手板先行,装配关系确认后外观手板跟上,装配手板在开模前做最终验证,预算紧张时结构加装配合并成一套。还有一种省法:外观手板用数控与三维打印混合,大件机加、小件打印,成本能降三成。反向的省钱办法最贵:想靠一套手板同时回答外观、结构、装配三个问题,结果每个问题都答得半真半假,最后还是重做。手板加工的钱要花在问题明确的地方,一次只验证一件事,是这个行业最朴素的省钱逻辑。
它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。
不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。