色差判定看两个数:批次与签样板差值控制在德尔塔一以内、批内差值不超零点六,再配注明光源角度膜厚的签样标准,争议能少八成。
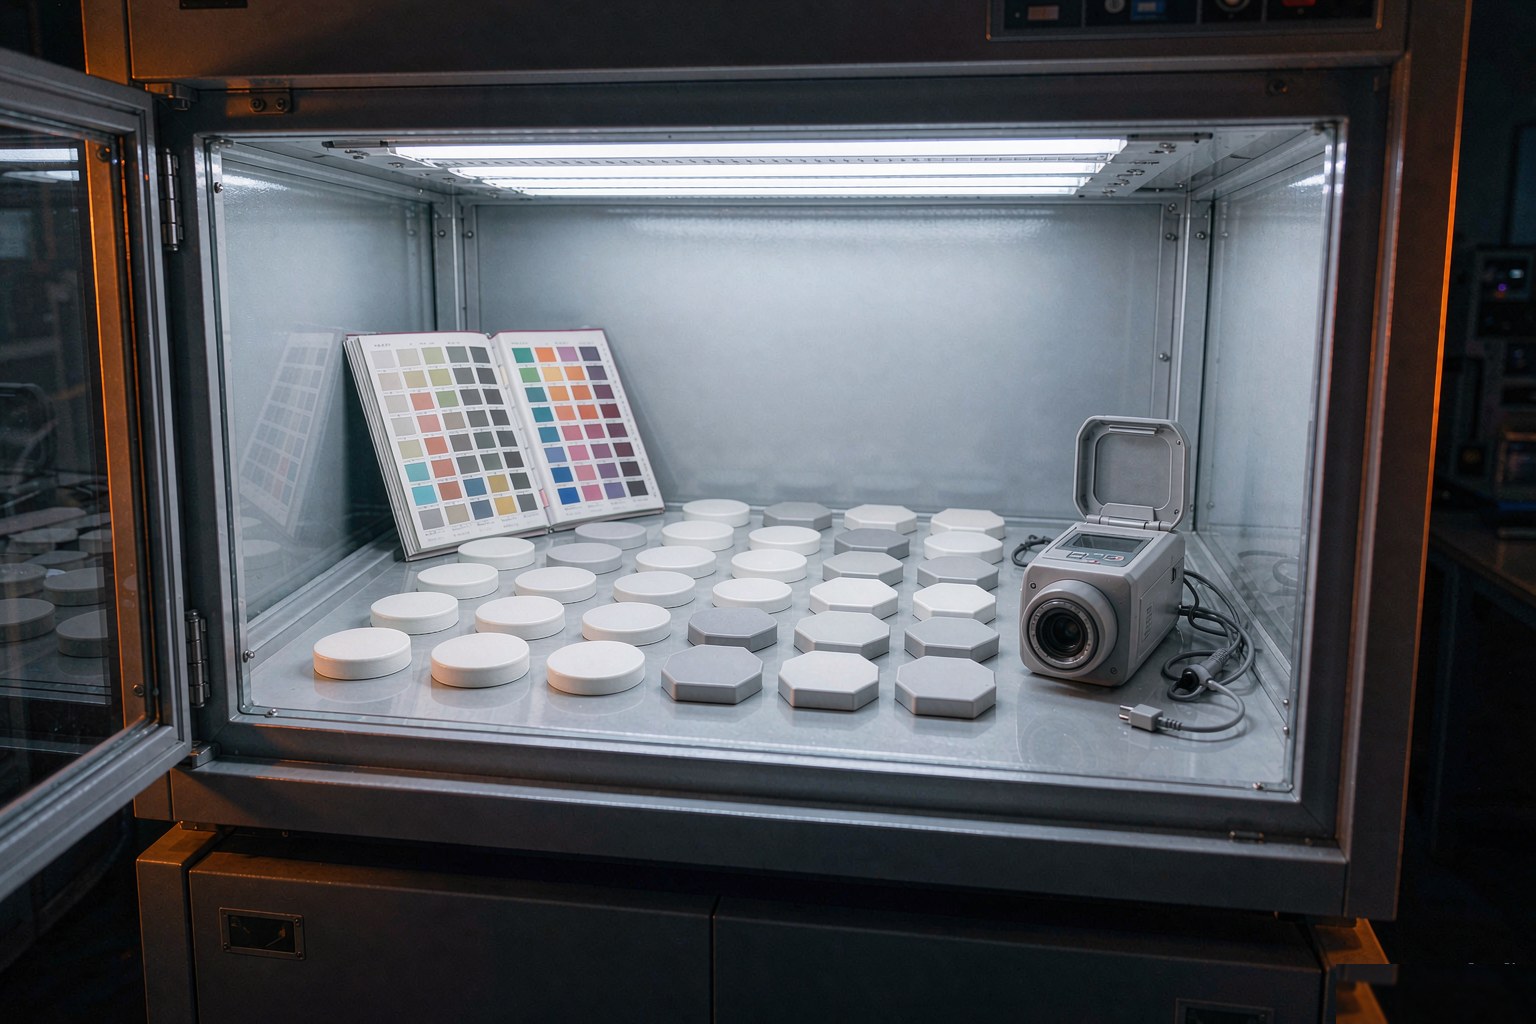
色差仪给出的德尔塔值要拆开看:总差值达标不代表肉眼无感,还要看分量。亮度分量偏大,人眼最敏感,视觉上是发灰发暗,客户投诉最多;红绿与黄蓝分量在小件上不明显,大平面上会被放大。另一个易错点是测量位置:曲面件不同位置的曲率会影响读数,规定同一个测量点和同一块工装,数据才有可比性。喷涂件的膜厚也影响颜色,同色浆膜厚差五微米,浅色系肉眼就能分辨,所以签样时膜厚范围要一并写死。
五条缺一不可。一,标准光源:常见的是日光光源加室内光源双光源判定,两灯下都不超差才算合格,只验一个灯,到客户仓库换一种光就翻车。二,观察条件:垂直视角四十五度照明,观察距离三十到五十厘米,观察者正常色觉。三,参照物:签样板一式两份,供需双方各存一份,避光保存并注明有效期,塑料签样板一年后会黄变,过期要重签。四,允收范围:与签样板差值及批内差值双指标。五,材质与工艺绑定:同一种颜色在注塑原色、喷涂、咬花三种状态下色值不同,签样必须按最终工艺状态签,拿注塑板去对喷涂件是无效签样。
三个来源。材料批次:树脂与色粉批次波动,进料时按签样板核对每批色板,别等成型后才发现。工艺波动:烘烤温度偏差十度、喷涂膜厚波动,都会把颜色推出允收带,把色差仪放进首件检验,每班开机先测。环境老化:户外产品三个月后与库存件对比是两个颜色,验收标准里应包含老化后允收,尤其是黄变敏感的浅色系,选料阶段就要挑耐候等级够的色粉。把三个来源分别设卡,颜色就基本锁得住。
争议十有八九出在判定条件不统一。处理路径:回到双存签样板,同一台色差仪、同一光源箱、同一工装复测;复测仍超差的,看超差分量,亮度分量超差通常判退,色相分量轻微超差可协商让步接收并记录。真正一劳永逸的办法是签样环节别省:多花两三天把双光源、双指标、有效期写进品质协议,比事后扯皮便宜得多。
颜色争议不是靠眼睛吵出来的,是靠签样标准消灭的:数值拆分量看、双光源判定、签样板双存并写有效期、工艺状态绑定。这四条写进合同附件,色差就从玄学变成了可以量化的日常检验项。
色差仪给出的德尔塔值要拆开看:总差值达标不代表肉眼无感,还要看分量。亮度分量偏大,人眼最敏感,视觉上是发灰发暗,客户投诉最多;红绿与黄蓝分量在小件上不明显,大平面上会被放大。另一个易错点是测量位置:曲面件不同位置的曲率会影响读数,规定同一个测量点和同一块工装,数据才有可比性。喷涂件的膜厚也影响颜色,同色浆膜厚差五微米,浅色系肉眼就能分辨,所以签样时膜厚范围要一并写死。
五条缺一不可。一,标准光源:常见的是日光光源加室内光源双光源判定,两灯下都不超差才算合格,只验一个灯,到客户仓库换一种光就翻车。二,观察条件:垂直视角四十五度照明,观察距离三十到五十厘米,观察者正常色觉。三,参照物:签样板一式两份,供需双方各存一份,避光保存并注明有效期,塑料签样板一年后会黄变,过期要重签。四,允收范围:与签样板差值及批内差值双指标。五,材质与工艺绑定:同一种颜色在注塑原色、喷涂、咬花三种状态下色值不同,签样必须按最终工艺状态签,拿注塑板去对喷涂件是无效签样。
三个来源。材料批次:树脂与色粉批次波动,进料时按签样板核对每批色板,别等成型后才发现。工艺波动:烘烤温度偏差十度、喷涂膜厚波动,都会把颜色推出允收带,把色差仪放进首件检验,每班开机先测。环境老化:户外产品三个月后与库存件对比是两个颜色,验收标准里应包含老化后允收,尤其是黄变敏感的浅色系,选料阶段就要挑耐候等级够的色粉。把三个来源分别设卡,颜色就基本锁得住。