喷涂掉漆八成出在前处理:除油不净、底材含水、没上配套底漆。要做到百格 0 到 1 级、盐雾 48 到 96 小时不起泡,关键是把前处理三槽的温度时间和烘烤曲线卡死。

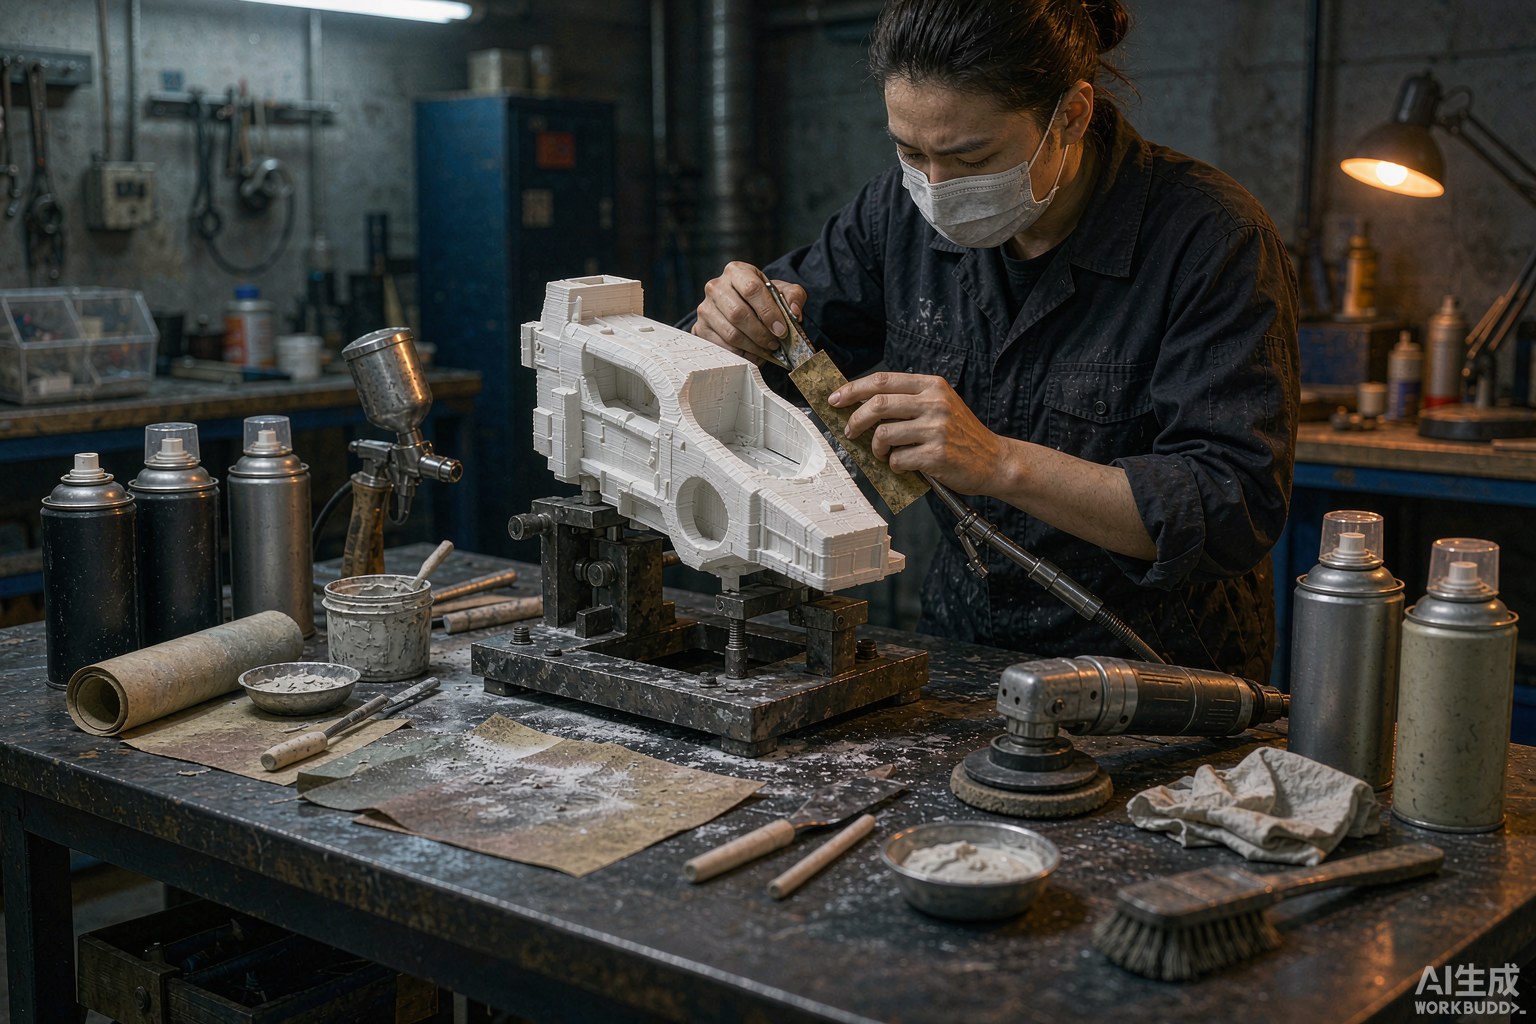
标准流程是除油、水洗、表调、烘干四段。除油槽温度一般 45 到 55 摄氏度,时间 3 到 5 分钟,浓度按供应商上限控制,油污重的注塑件要加超声波。水洗必须两道以上,最后一道用去离子水,电导率控制在 10 微西每厘米以下,否则水中的离子会在漆膜下形成隐患。
烘干最容易偷工:注塑件表面看着干,内部仍含水分,直接喷漆会在烘烤时鼓泡。PA、PC 这类吸湿材料必须在 80 到 120 摄氏度烘 2 到 4 小时,喷漆前冷却到 40 摄氏度以下。这一步省掉,后面测附着力再好的漆也过不了。
原则是同一体系、同厂配套。常见组合是单组分丙烯酸底漆配丙烯酸面漆(成本低、适合室内件),双组分聚氨酯底漆配聚氨酯面漆(耐候耐化学,户外与医疗设备首选)。底漆膜厚 15 到 25 微米,面漆 25 到 40 微米,总膜厚控制在 60 到 90 微米之间,太薄遮盖不足,太厚内应力大反而易开裂。
塑料件还要判断要不要上附着力促进剂:PP、PE、POM 这类低表面能材料,不处理根本挂不住漆,必须先火焰处理或打一层专门的底涂。ABS、PC+ABS 相对好办,但回收料比例高的件表面能不稳定,建议加一道等离子或 UV 预处理。
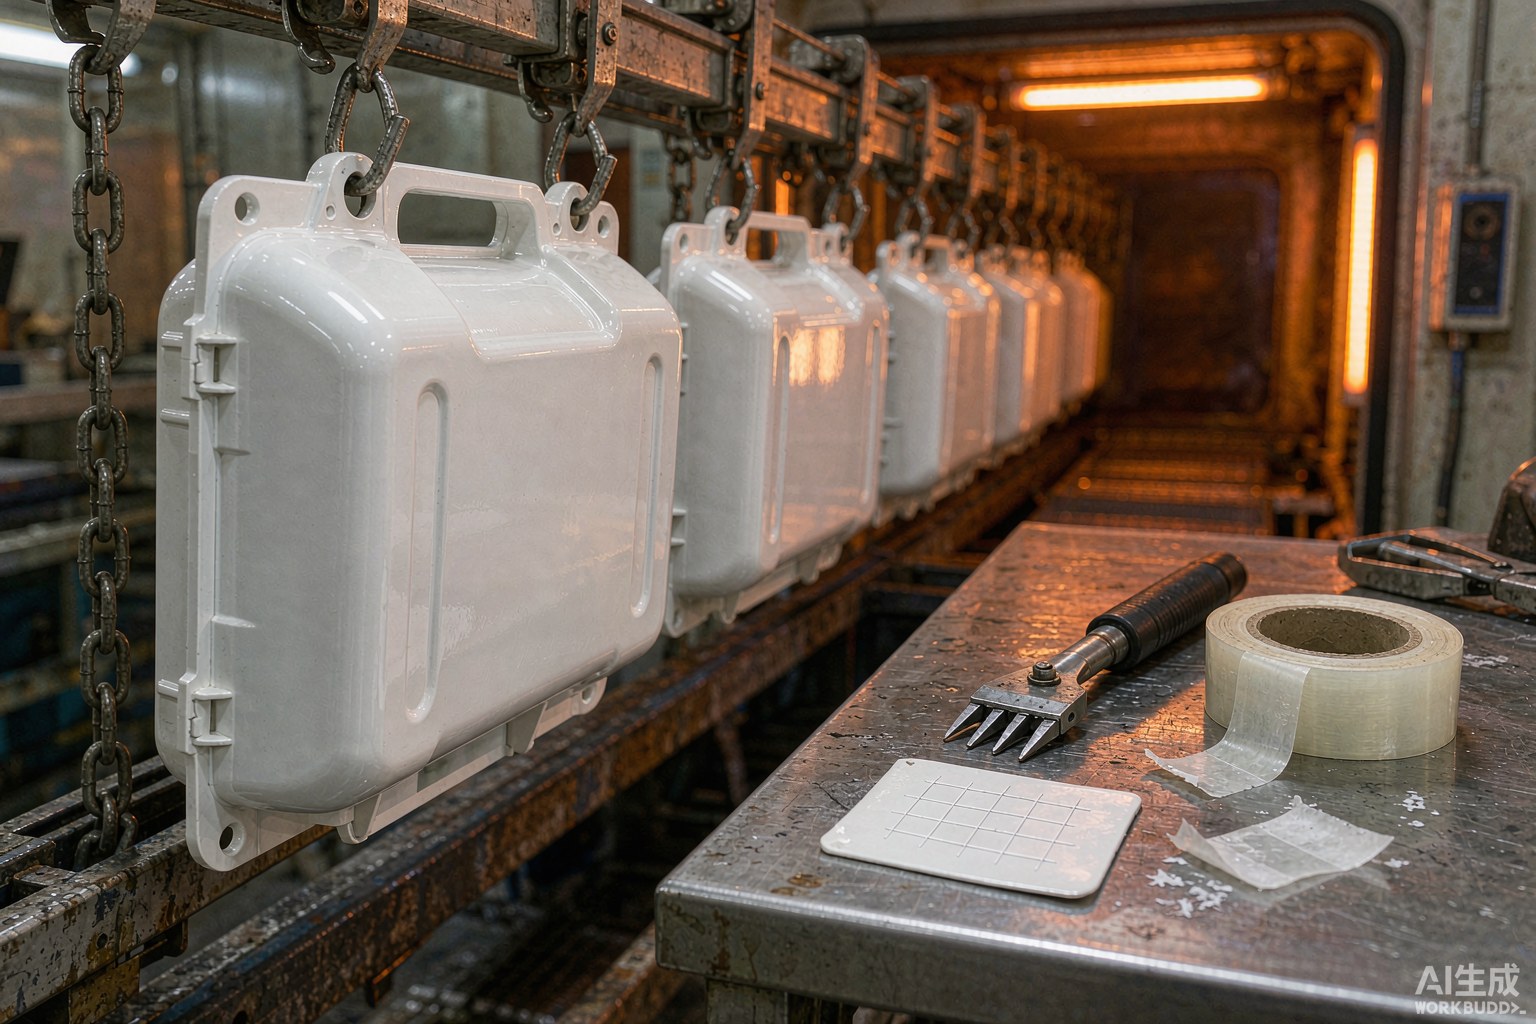
按标准做:用百格刀以 1 到 2 毫米间距划 6×6 的网格,划透到基材,用专用胶带压实后 60 度方向快速撕开,对照评级图判定。0 级是切口边缘完全光滑、无一格脱落,1 级是脱落面积不超过 5%,2 级不超过 15%。外观件通常要求 0 到 1 级,结构件可放宽到 2 级。
三个细节决定结果是否可信:划格方向要垂直于漆膜纹理、胶带要同批号且每次换新、撕开后要在标准光源下判定。不少工厂用普通透明胶带代替标准胶带,附着力数据会系统性偏好,这个差异在客户复测时就会暴露。
中性盐雾按 5% 氯化钠溶液、35 摄氏度、pH 6.5 到 7.2 的条件做,室内件一般要求 48 小时,户外件 96 到 240 小时,沿海或海上场景要到 480 小时。判定看两点:划叉处单侧扩蚀不超过 2 毫米,非划伤区不起泡、不变色。
耐化学品按使用场景定:医疗设备常用 75% 酒精、含氯消毒剂、季铵盐擦拭,每天 3 次、连续 7 天,看是否失光、发白、发粘;家电和厨电还要测食用油、清洁剂、防晒霜。这些测试必须在样件阶段做完,量产后再发现,改的是漆不是件。
边角掉漆:喷涂时边角膜厚不足或过厚,前者遮盖不够,后者内应力集中,解决靠调整枪距与走枪速度。装配掉漆:卡扣、螺钉位的干涉量过大,装配时刮掉漆膜,需要在结构上留 0.2 到 0.3 毫米避让。跌落掉漆:基材太脆、底漆太硬,改成柔韧性更好的底漆体系。
还有一类是“半年后才掉”:多见于户外件,根因是底漆耐候不足或前处理残留。这类问题只能靠加速老化提前暴露,用氙灯 500 到 1000 小时或 UV 老化箱做筛选,别等售后数据回来再改。
喷涂是个“前端决定后端”的工艺:前处理、配套体系、膜厚控制三件事做对,附着力基本不会出问题;靠后期返工补救,成本远高于一次做对。建议在图纸阶段就把膜厚区间、百格等级、盐雾时长写进技术要求,并在首批件做破坏性抽检,把标准立在前面。