压铸是"金属版注塑"——强度是注塑件 5–10 倍,但设计约束更刚性:壁厚不均/无脱模斜度/尖内角会让废品 +20–35%、模具寿命 −15。
- 壁厚:铝 1.5–3.0mm、锌 0.75–2.5mm、镁 1.25–2.0mm;厚薄差 ≤1.5×;>2.5→5mm 周期 +15–25%。 - 脱模斜度:每 25mm 型腔深 +1°;外壁 ≥1°、内腔 ≥2°;纹理 +1°/0.1mm。 - 圆角:内 R ≥0.75mm 或 0.5×壁+0.25;尖角使应力 ×2–3、模寿最高 −30%。 - 筋:厚 0.5–0.7×壁、高 ≤2.5×筋、间距 ≥3×筋;用筋代加厚壁可降周期 ~12%。 - 公差:CT5 ±0.1/25mm、CT6 ±0.15/25mm;壁厚 ±0.2mm;关键配合预留 0.3–0.5mm 余量,CNC 后 ±0.05mm。 - 模具寿命:铝 8–15 万、锌 30–50 万、镁 10–20 万模次。 - 无斜度代价:废品 +25–35%、模寿 −20–30%、周期 +1–2s(Xometry)。
压射 0.1–0.3→2–5 m/s、压力 100–150MPa、保压 2–5s、模温 180–250℃、液温 620–680℃;仿真 ProCAST/MAGMA 预测气孔冷隔。
接压铸结构件时把"壁厚均匀+脱模+圆角+筋孔比例+模流仿真"前置进 DFM checklist;标注 CT5/CNC 后公差边界。
- 最小壁厚:高压真空压铸 0.8mm、薄壁压铸 <1mm、低压铝 2.5–3mm、汽车 1.5–3.0mm、重载荷 3.0–5.0mm。 - 硬约束:相邻壁厚比 ≤3:1(过渡 1:4 锥度);圆角 ≥0.5× 壁厚;加强筋厚 50–70% 壁厚、高 ≤3× 壁厚。 - 工艺窗口:压射比压 60–80MPa(照明铝);模具预热 180–220℃(常规)/ 250–300℃(低压铝);流道 Ra≤0.8μm。 - 量产良率:冷室 87% / 半固态 92% / 高压真空 95%;真空辅助 + 多浇口可做到手机镁框架 0.8mm 壁、5G 外壳 3→1.8mm(泄漏拒收率 ↓15%)。 - 业务:压铸薄壁 DFM 清单(壁厚比/圆角/筋厚/真空评估)作开模前增值项。
- 核心结论:注塑缺陷 70%+ 源于设计期对工艺理解不足;设计期做"壁厚/加强筋/出模角/圆角/浇口"5 项检查,T0 良品率可达 80%+。 - 取样铁律:试模须跑 ≥200 模后取样(热平衡),收缩率用实模稳态值反推,不能查表。 - 量产稳定性:CpK <1.33 不稳定 / 1.33–1.67 合格 / ≥1.67 稳定;精密件(±0.02 mm)需 S136 淬火+随形水路+分区模温;模具精度寿命 ≥ 年需求量 1.5 倍。 - 排气槽深度:0.02–0.03 mm(防困气飞边);动定模温差 >5℃ 查水路。
成败九成由材料配对决定:收缩率差 <0.3%、熔融温差 ≥30–40℃(基材熔点须高于包覆层);界面优先承受剪切而非剥落;再用机械互锁(凹槽/筋/倒扣/燕尾)兜底。硬-硬包覆易混色/飞边,需谨慎。经济拐点约 5–10 万件/年。
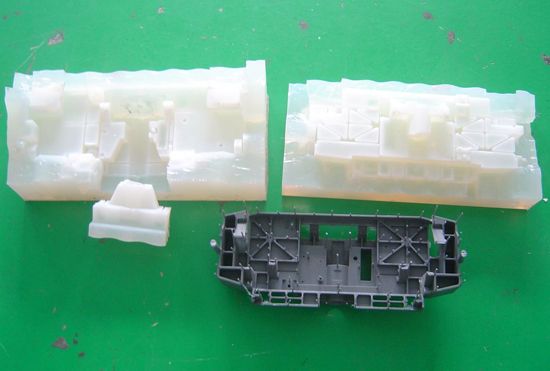
"3D 打印与开钢模之间"的小批量桥接档:母模(SLA/SLS/CNC)→ 硅胶软模 → 真空浇注双组份 PU。 维度:硅胶复模、铝模快速注塑、钢模注塑。 单模可复件数:15–50 件、100–1000+ 件、10 万+。 交期:3–7 天(加急 48h)、2–3 周、30–90 天。 单件成本:约 SLA 的 30–50%、中等、量产最低。 100 件单价:¥80–120、—、¥280–420。 1000 件单价:¥40–55、—、¥42–58(持平)。 3000 件单价:—、—、¥18–25(胜出)。 材料:热固 PU/环氧(**非真热塑**)、标准热塑性塑料、标准热塑性塑料。 - 与注塑交叉点:约 800–1500 件(50–200g 件);>5000 件复模基本无优势。 - 边界风险:不能用于长期结构件/医疗终端使用件;单模 20–30 次后型腔磨损、尺寸漂移超差。 启示:把硅胶复模做成"3D 打印与开模之间的中间档"明码标价;与 b02"3D 打印 vs 注塑临界点 100–500 件"合并,形成"3D 打印 → 硅胶复模 → 铝模 → 钢模"完整工艺阶梯。
把CMF设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。
不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。
按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。