首页 /CMF与材料 / 正文

CMF设计:模具化批量生产的工艺参数与验收口径

苏州工业设计知库站 2026-11-02 12:52:12 0 次浏览
  • 现象:试模缺陷多,改模 5+ 次,交期拖、费超。 - 原因:数模没评审拔模/抽芯/缩水就开模。 - 对策:开模前出 DFM+模流分析,改。

关于「缩水率取错,尺寸全偏」,需要重点把握哪些控制点?

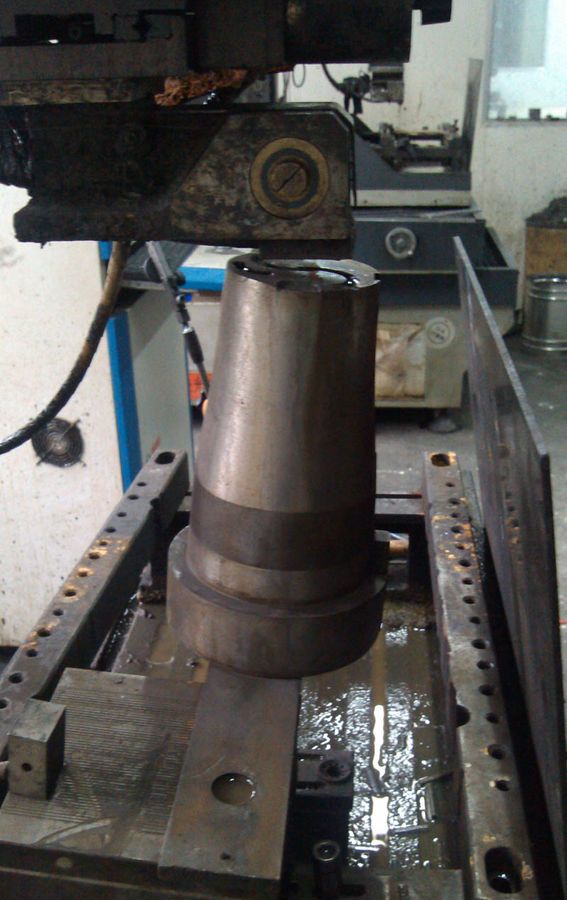
D线切割设备
  • 现象:整套尺寸系统性偏,模改不动。 - 原因:料批/牌号变更未更新缩水率。 - 对策:按实际料牌号取缩水,试模前确认料。 - 对本站启示:BOM 锁材料牌号,变更重算模尺寸。

做外观面有顶针痕,客户拒时,哪些参数必须先定下来?

加工中心002
  • 现象:A 面顶针点明显,整批返。 - 原因:顶针放外观面,未避让。 - 对策:外观面禁顶针或做平,非外观面留顶。 - 对本站启示:外观评审单列"顶针/浇口位置"核对。

倒扣多,滑块爆,模具贵翻倍常见的失败模式有哪些?

加工中心003
  • 现象:4 滑块,费与期翻倍,良率降。 - 原因:结构倒扣未优化硬抽芯。 - 对策:改分件/脱模消除倒扣,必做再抽芯。 - 对本站启示:倒扣数直接关联模具价,前置告知。

锁模力不足溢料的验收口径该怎么定?

  • 现象:分模面溢料,件废。 - 原因:机台投影面积×压力超锁模力。 - 对策:按投影面积选机,降注射压力/优化浇口。 - 对本站启示:排产按件选机,不将就小机。

如何把阻燃料蚀模,寿命短落到可量化的工程指标上?

  • 现象:模腔锈/点蚀,批量出麻点。 - 原因:卤系阻燃分解腐蚀,排气差。 - 对策:模材防锈(如 S136)+强排气+定期保养。 - 对本站启示:阻燃件报模具材质升级费。

关于「未做首件检验,整批错」,需要重点把握哪些控制点?

  • 现象:量产一批尺寸错,全废。 - 原因:跳首件直接量产。 - 对策:FAI 全检放行再量产,建首件样板。 - 对本站启示:量产门禁加 FAI,写入质量协议。

试模件当成品发,合规风险的验收口径该怎么定?

  • 现象:试模件流入客户产线,追溯断。 - 原因:未标识"试模品",混入良品。 - 对策:试模件独立标识隔离,严禁销售。 - 对本站启示:仓库试模件专区+红标,流程固化。

如何把热流道漏胶污染整批落到可量化的工程指标上?

  • 现象:热嘴处漏料糊满型腔,连出多模废件。 - 原因:热嘴与分流板螺纹扭矩不足/密封圈老化/温区失控。 - 对策:装机校扭矩+换密封+分区控温,开班点检热流道。 - 对本站启示:热流道模具日点检单列入交接班。

关于「一模多腔不平衡,部分腔尺寸超差」,需要重点把握哪些控制点?

  • 现象:同模不同腔尺寸差大,抽检漏判整批偏。 - 原因:流道/Hot tip 不平衡,远端腔充填不足。 - 对策:模流校平衡+调浇口/温区,逐腔全尺寸建档。 - 对本站启示:多腔模首件逐腔全检,不抽代全。

排气不足困气,反复烧焦改模常见的失败模式有哪些?

  • 现象:末端持续烧焦,连改几版模才消。 - 原因:筋位/薄壁末端无排气,气排不出。 - 对策:加排气槽/排气钢,调浇口移末端,清焦。 - 对本站启示:DFM 必查排气,筋尾薄壁预开排气。 - 现象:同模不同班尺寸渐偏,装配松紧不一。 - 原因:模温机故障/水路结垢,模温波动超 ±5℃。 - 对策:模温在线监控+点检,水路定期通洗,波动超 ±3℃ 停线。 - 对本站启示:关键模温入 SPC,超差自动报警。 - 来源:工业设计知识库/本站案例 - 现象:潜伏浇口断后留尖点,外观面摸得到。 - 原因:顶出角度/断口设计不当,未磨平。 - 对策:优化潜伏角(一般 20°–30° 推断)与断口,后处理磨平,非外观位设浇口。 - 对本站启示:自动断水口件首件查断口外观。 - 来源:工业设计知识库/本站案例

苏州工业设计知库站 · 点评

把CMF设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

常见问题(FAQ)

材料与表面处理设计到底决定什么?

它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。

想做金属质感一定要用金属吗?

不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。

塑料件表面处理怎么选?

按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。
热门资讯
手板加工:外观手板、结构手板、...
外观手板重表面质感、结构手板重材料强度、装配手板重公差精度,三者的材料工艺与验收标准不同。本文说明三...
视觉减重:一台八十公斤的设备怎...
八十公斤的设备怎么看着只有一半重?本文从分割线、底座设计与圆角过渡三方面讲视觉减重手法,说明怎样用设...
软触感包胶:双色注塑与软硬结合...
软触包胶让产品手感升级,但选材或工艺不对就会脱层溢胶。本文讲清热塑性弹性体包胶的选材匹配、壁厚过渡与...
压铸薄壁 · 注塑色差闭环 ·...
最小壁厚:高压真空压铸0.8mm、薄壁压铸<1mm、低压铝2.5–3mm、汽车1.5–3.0m...
CMF材料:LSR 液态硅胶双...
指标、数值、备注模温、150–210°C、基材须耐150–200°C(Valox/PEI/PEEK/...
阳极氧化、喷砂与拉丝:铝合金外...
阳极氧化、喷砂与拉丝,三种铝合金表面处理各有脾气。本文对比成本、良率与外观一致性,说明按产品定位与产...
双色注塑与包胶:手感和防滑的”...
手感和防滑能否一次成型?本文说明双色注塑与包胶工艺的结构要求、材料搭配与结合强度,对比两种方案的成本...
IMD 模内装饰注塑:一体化工...
IMD/IML 将装饰膜与基材注塑一次成型,装饰层被硬化膜+基材包裹——耐磨 5×、良品率 99.2...
CMF材料:MIM 金属注射成...
MIM=塑料注塑的设计自由+粉末冶金的材料性能,专治0.1–100g微型复杂金属件批量:密度95–9...
医疗设备的外观设计难在哪:圆角...
医疗设备外观有硬约束:圆角半径、缝隙尺寸与耐消毒剂。本文给出三者的工程取值与验证方法,说明怎样在合规...