IMD/IML 将装饰膜与基材注塑一次成型,装饰层被硬化膜+基材包裹——耐磨 5×、良品率 99.2%+、工序减 30%+、周期缩 60%、综合成本降 20%、零 VOCs,成中高端家电/消费电子/汽车内饰主流表面方案。
指标:数值; 良品率:99.2%+(头部缺陷 <0.5%); 耐磨:>10 万次摩擦(较喷涂 5×); 防刮:4H+; 盐雾:72 h 无异常; 高低温 ΔE:<1.5(-40~85°C); 印刷精度:0.01–0.02 mm; 工序/周期/成本:减 30%+ / 缩 60% / 降 ~20%; PET 回收:95%,零 VOCs,RoHS/REACH;
- 薄膜热膨胀补偿 0.05–0.15mm(防图案拉伸变形) - 排气槽 + 微型溢流槽(防高温烧焦油墨) - 膜片定位精度、硬化层与基材热膨胀系数匹配(防"香蕉弯")
中高端家电控制面板、消费电子镜片/背板、汽车内饰、智能锁面板;与飓驰外观 CMF(哑光渐变/暖色系)形成"膜内装饰落地"闭环。
飓驰外观+本站结构把 IMD 作为家电/消费电子表面升级提案:"99.2% 良率、4H 防刮、渐变/金属拉丝、零 VOCs 合规"整案;提示客户"薄膜热补偿+排气"两大量产坑,用成本降 20%/周期缩 60% 对接量产客户。
news.sohu.com(悦迅福)/ tsight.io / yxfimd.com / www.sohu.com/a/1046571555 / www.sohu.com/a/1075747887
良率/成本多为厂商宣传口径,实际随无尘等级(须十万级)、设备吨位、图案复杂度波动;打样前须进场核验硬指标。 > 沉淀自 2026-09-17 b06 条目2。区别于 09-16 IMD/微弧氧化/LDS 工艺总览:本篇为量化参数与行业实证。
IMD/IML 将装饰层与结构件注塑中一体化成型,耐磨较喷涂 5×+、良品率 99.2%+、周期 −60%,从消费电子外溢到汽车内饰/医疗/家电面板。
- 耐用:耐磨较喷涂 5×+,10 万次摩擦无损伤,防刮最高 4.5H;72h 盐雾无异常,−40~85℃ 色差 ΔE<1.5。 - 一致/效率:良品率 99.2%+,0.01mm 印刷精度,批量一致性 99.3–99.5%;生产周期 −60%、工序 −30%+;PET 薄膜回收率 95%,无 VOCs。 - 薄膜:厚度 0.25–0.5mm → 0.075–0.125mm;功能集成(导电线路/微型LED/天线);硬化涂层 5–15μm。 - 设备/工艺:高压成型机 2000 吨锁模力、0.1mm 超薄壁无痕;五轴机械手 ±0.02mm 定位,对位 ±0.1mm;注塑压力 80–120MPa、模温 90–110℃(Moldflow+Taguchi 调试 −60%)。 - 实证:某手机厂 IMD 后盖渐变镀膜良率较 AG 蚀刻 +25%;B 柱 IML 嵌 NFC 故障<0.5%;换挡旋钮 IMD 集成电容触控寿命>100 万次、装配 −80%;监护仪外壳 IML 抗菌抑菌>99.9%(ISO 22196)。
消费电子后盖/面板、汽车内饰/B柱、智能门锁/家电面板、医疗设备外壳;高耐磨/高一致/异形 3D 纹理/渐变。
推 IMD/IML 作为"耐磨+无菌+高一致"升级工艺,量化卖点配合 b05-4 的 ΔE 管控做色彩验收"工艺+色彩"双卡。
搜狐(悦迅福 2026-07/08)、搜狐新闻(悦迅福研发)、xctiml.com、简盟设计网 jianmon.cn、cn56.net(IMD 薄膜/定位)。 > 沉淀日期:2026-10-10|来源批次:03-每日情报/2026-10-10/采集-b01.md 条目 4|能力线:模具量产 × 外观设计|行业:家电/汽车/消费电子
IMD 把"喷涂多道工序"压成一步成型:耐磨比喷涂高 5–8 倍、VOC 降 95%+、装饰层与基材同寿命;良率是分水岭(普通小厂约 70% → 专业厂 95%+),膜片定位精度 ±0.1mm 与注塑参数匹配是全部难点。
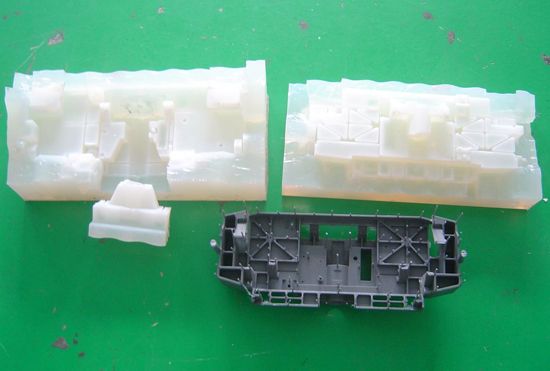
1. 膜片印刷 → 干燥(50–80℃、30min–2h,防溶剂残留起泡脱墨)→ 成型裁切 → 上模定位 → 注塑 → 后检。 2. 定位:定位针与膜片定位孔间隙 0.05–0.15mm(大易移位冲墨、小易卡膜起皱);真空吸附装置可大幅降低移位不良。 3. 模具:型腔抛光但不过亮(防膜片吸附反弹);膜片边缘/转角/筋位重点排气防困气气泡;配防顶偏结构。 4. 环境:10 万级洁净、23±2℃/50±5%RH;停机超 8h 清理料筒;膜片张力偏差 ±5% 立即调整。 5. 维护:每 5,000–10,000 模次检查型腔镀层;真空管路月检密封。
把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。
不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。
按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。