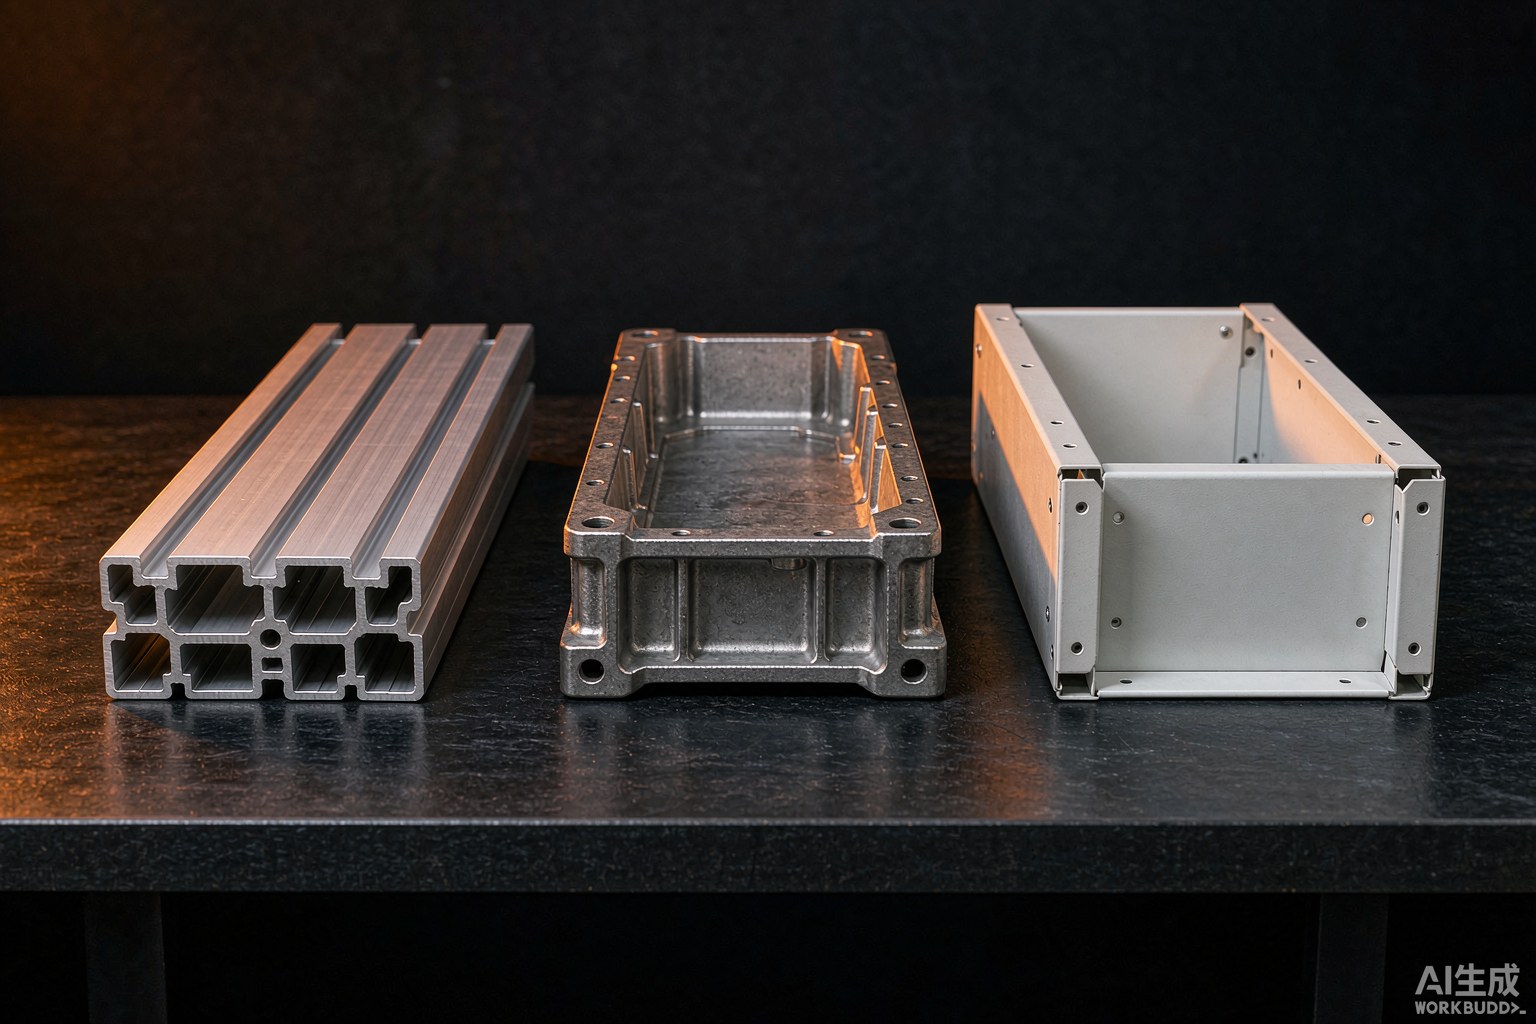
铝型材、压铸铝、钣金的分界很清楚:型材适合长条等截面件,压铸适合复杂曲面与批量,钣金适合大件小批量。选错方向,后期很难扳回来。

铝型材是把铝棒挤出成固定截面,再按长度切割、铣削端面与开孔,所以它的形状必须“沿长度方向一致”。优点是截面自由度很高——散热齿、滑槽、密封槽可以一次成型,外观上天然有细长的金属线条感;缺点是两个方向以上的变化做不出来,端盖必须另做。
压铸铝是把熔融铝高压注入钢模,能做复杂曲面、加强筋、螺柱、局部厚薄变化,一次成型接近最终形状。适合 500 件以上、对外观完整度要求高的壳体。钣金是折弯、冲压、焊接,优势是尺寸大、成本低、改图快,缺点是精度和外观细腻度差,焊缝和折痕难以完全隐藏。
铝型材的模具(挤压模)通常 3000 到 2 万元,开模周期 7 到 15 天,单件按重量计价,小截面的每米几十元,加加工费后一只 300 毫米长的外壳大约 60 到 150 元。压铸模 15 到 50 万元,周期 30 到 45 天,单件 30 到 120 元(含去毛刺、机加工),但模具费必须摊到批量上,500 件以下基本不划算。
钣金几乎无模具费,折弯刀模与冲压模合计 2000 到 2 万元,打样 3 到 7 天,单件按板材面积与工序算,一只 400×300×150 毫米的机箱大约 80 到 250 元。批量的拐点很明确:100 件以内钣金最省,100 到 500 件看结构复杂度,500 件以上压铸开始有优势,长条件则型材几乎无对手。
阳极氧化只适用于铝,且对材料牌号敏感:型材常用 6063,氧化后色泽均匀;压铸铝含硅量高,氧化后容易发花、出现黑斑,通常改用喷粉、电泳或喷漆。这一点在项目早期经常被忽略——设计图上标了“阳极氧化银白”,结果压铸件做出来是一片花斑。
钣金多用喷粉(静电粉末喷涂),膜厚 60 到 100 微米,耐磨耐候好,但边角包覆性差、易崩边;要求细腻质感可用电泳,膜厚 15 到 25 微米,均匀性和防腐更好。不锈钢件可选拉丝、镜面或喷砂,成本随表面等级上升,注意拉丝方向要与造型线条一致。
型材的直线度好,长度方向公差可以做到正负 0.2 毫米,但端面切割与开孔靠二次加工,孔位精度取决于夹具。压铸件要以“加工基准”为设计前提:所有配合面、螺柱孔、轴承位都预留 0.5 到 1.5 毫米加工余量,压铸后二次精加工,才能把公差收到正负 0.05 毫米。
钣金件的公差最松,折弯角度典型正负 1 度,孔位正负 0.3 到 0.5 毫米,装配时靠可调结构和长圆孔吸收误差。如果外壳要与塑料件、玻璃面板配合,钣金通常要做一道“焊接后整体机加工”的工序,否则拼缝对不齐。
三种情况要果断换:一是重量敏感(如手持设备、机器人关节附近),压铸铝的壁厚下限约 1.5 毫米,再薄就该考虑镁合金或碳纤维;二是散热要求极高,型材的散热齿效率远高于压铸件;三是外观要求“无痕”,钣金的焊缝和压铸的顶针印都难以完全消除,这类需求更适合型材加双色注塑端盖的组合。
还有一类是成本结构问题:小批量却选了压铸,模具费摊不下来;大批量却选了钣金,人工与一致性成本会反超。判断标准始终是“批量×寿命”,不是单件报价。
金属外壳的选型要一次把三件事定下来:批量区间、外观等级、结构复杂度。批量决定工艺,外观等级决定表面处理路线,结构复杂度决定要不要二次机加工。三者定完再比价,才不会出现“样机很漂亮、量产做不出来”或者“模具费摊不进单价”的两头空。