粉末涂装(静电吸附 + 热熔融成膜)单涂即达 60–80µm、材料利用率 95–98%、零 VOC,是金属件批量外观与防腐的干法首选;但热敏基材(塑料/木材)不适用。
1. 工艺六步:前处理 → 烘干(100–120°C) →(遮蔽)→ 静电喷涂 → 固化 → 冷却检。 - 钢铁前处理 7 槽:脱脂 → 水洗 → 酸洗 → 水洗 → 表面活化 → 锌/铁系磷化 → 钝化水洗。 - 铝件用铬化或无铬转化膜前处理(不用磷化)。 2. 固化窗口:热固性粉 180–200°C(以金属温度为准,非炉温)×10–20 min;环氧粉 160–185°C;特殊粉最高 220°C。 3. 膜厚分级:通用 60–80µm;户外/建筑 80–100µm;重防腐(管道/海工)120–200µm(多次涂或流化床);室内最低 40µm。 4. 静电参数:电压 60–90 KV,枪距 15–30 cm;手动上粉率 60–70%,过喷 30–40% 可回收掺用。 5. 优势 vs 液体漆:零 VOC、单涂达厚(液体漆需多道 25–35µm)、利用率 95–98%(液体漆 35–65%)、边角静电包裹好。
指标:数值(备注); 单涂膜厚:60–80 µm(户外 80–100µm); 材料利用率:95–98%(液体漆 35–65%); 固化:180–200°C ×10–20min(环氧 160–185°C); 上粉率(手动):60–70%(过喷 30–40% 可回收); 铅笔硬度:2H(冲击 50 kg·cm 通过); 盐雾:500–1000 h(5% NaCl); 覆盖率:8–12 m²/kg(60µm)(—); 喷涂电压/枪距:60–90 KV / 15–30 cm(—);
钢/铝/锌合金结构件、家电外壳、汽车内外饰金属件、工程机械、建筑铝型材。不适用:塑料、木材、热敏基材(无法承受 180°C+ 固化)。
把外观设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
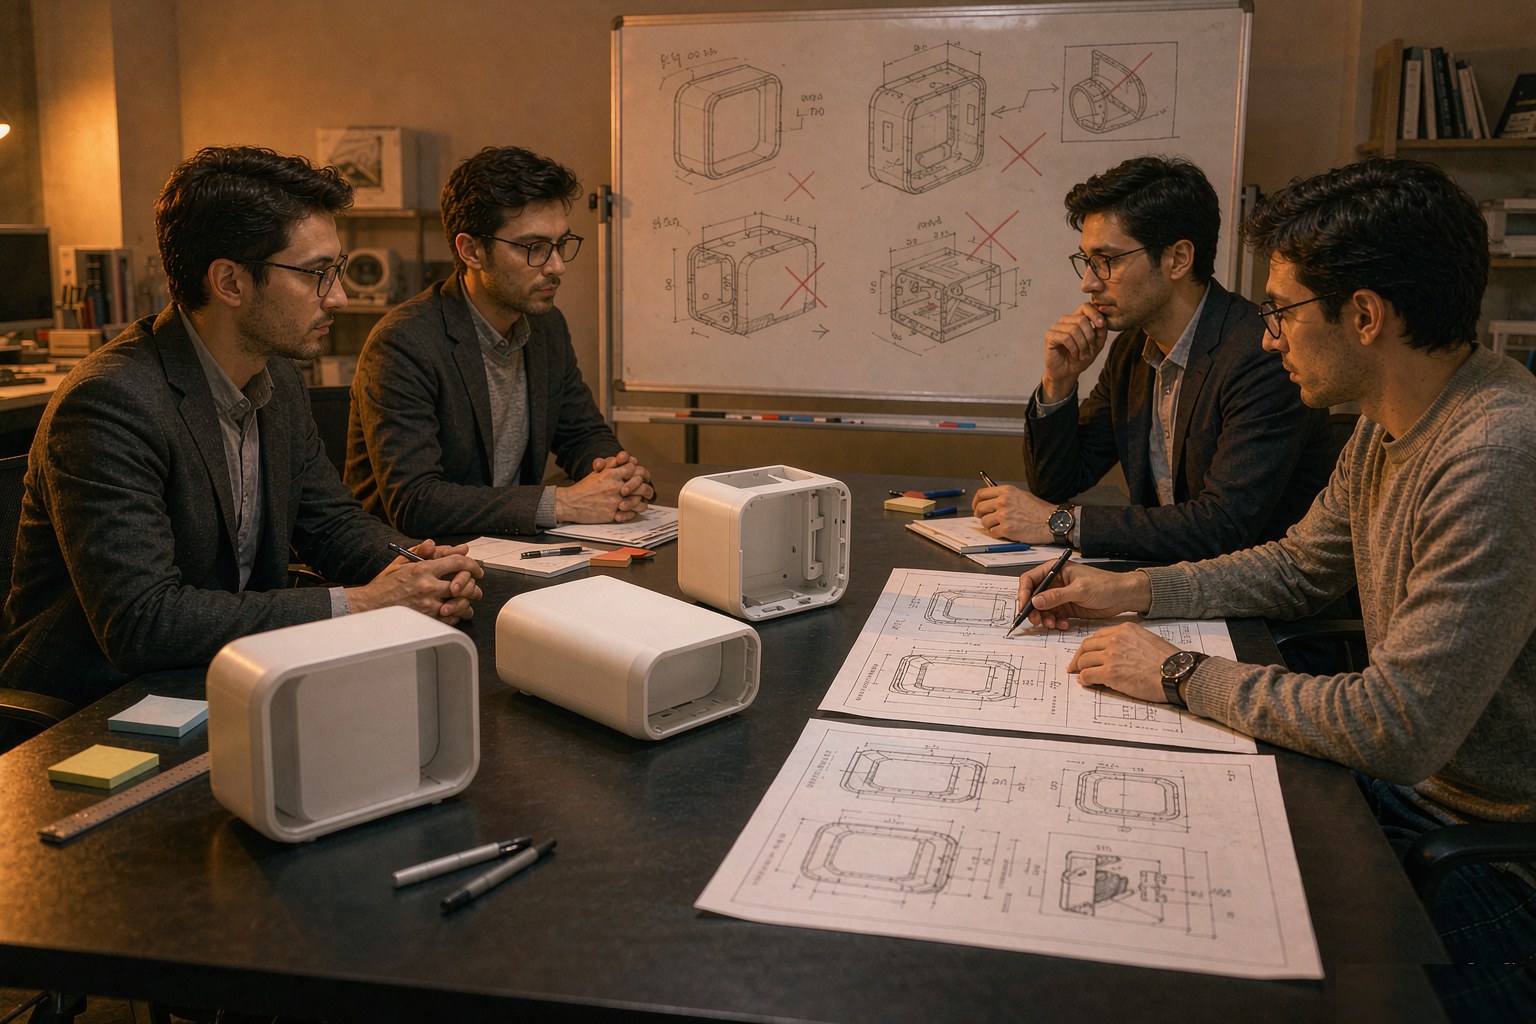
常规消费类或设备类产品的外观设计,从需求梳理到方案定稿通常三到六周;结构复杂或需要系列化规划的项目会拉长到八周以上。时间主要花在方向发散与评审收敛上,而不是画图本身。想压缩周期,最有效的办法是需求阶段就把使用场景、成本目标和法规要求冻结清楚。
不是。工业设计是更大的范畴,包含产品定义、人机研究、外观设计、结构设计、材料与工艺落地;外观设计只是其中负责造型、比例、色彩与质感的那一段。外观方案如果不能与结构、模具、工艺对齐,落地时会被大量修改,所以成熟的做法是外观与结构并行推进,而不是先画完再交给结构。
草图阶段一个方向可能只要十几分钟,三维建模则要数小时。先用草图快速铺开十几个方向、筛掉明显不成立的,再对剩下的两三个做三维深化,能省下大量返工工时。直接上三维容易陷入细节,方向一旦错了沉没成本很高,这也是专业团队普遍保留草图环节的原因。