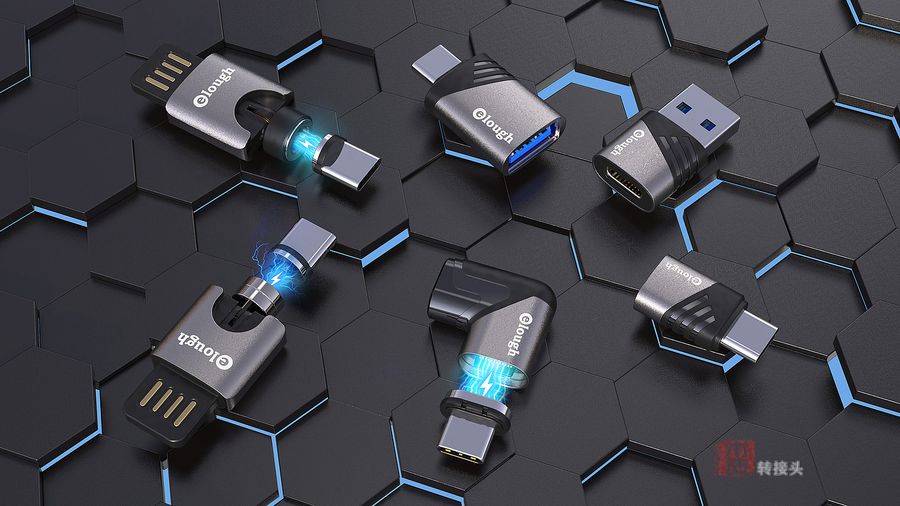
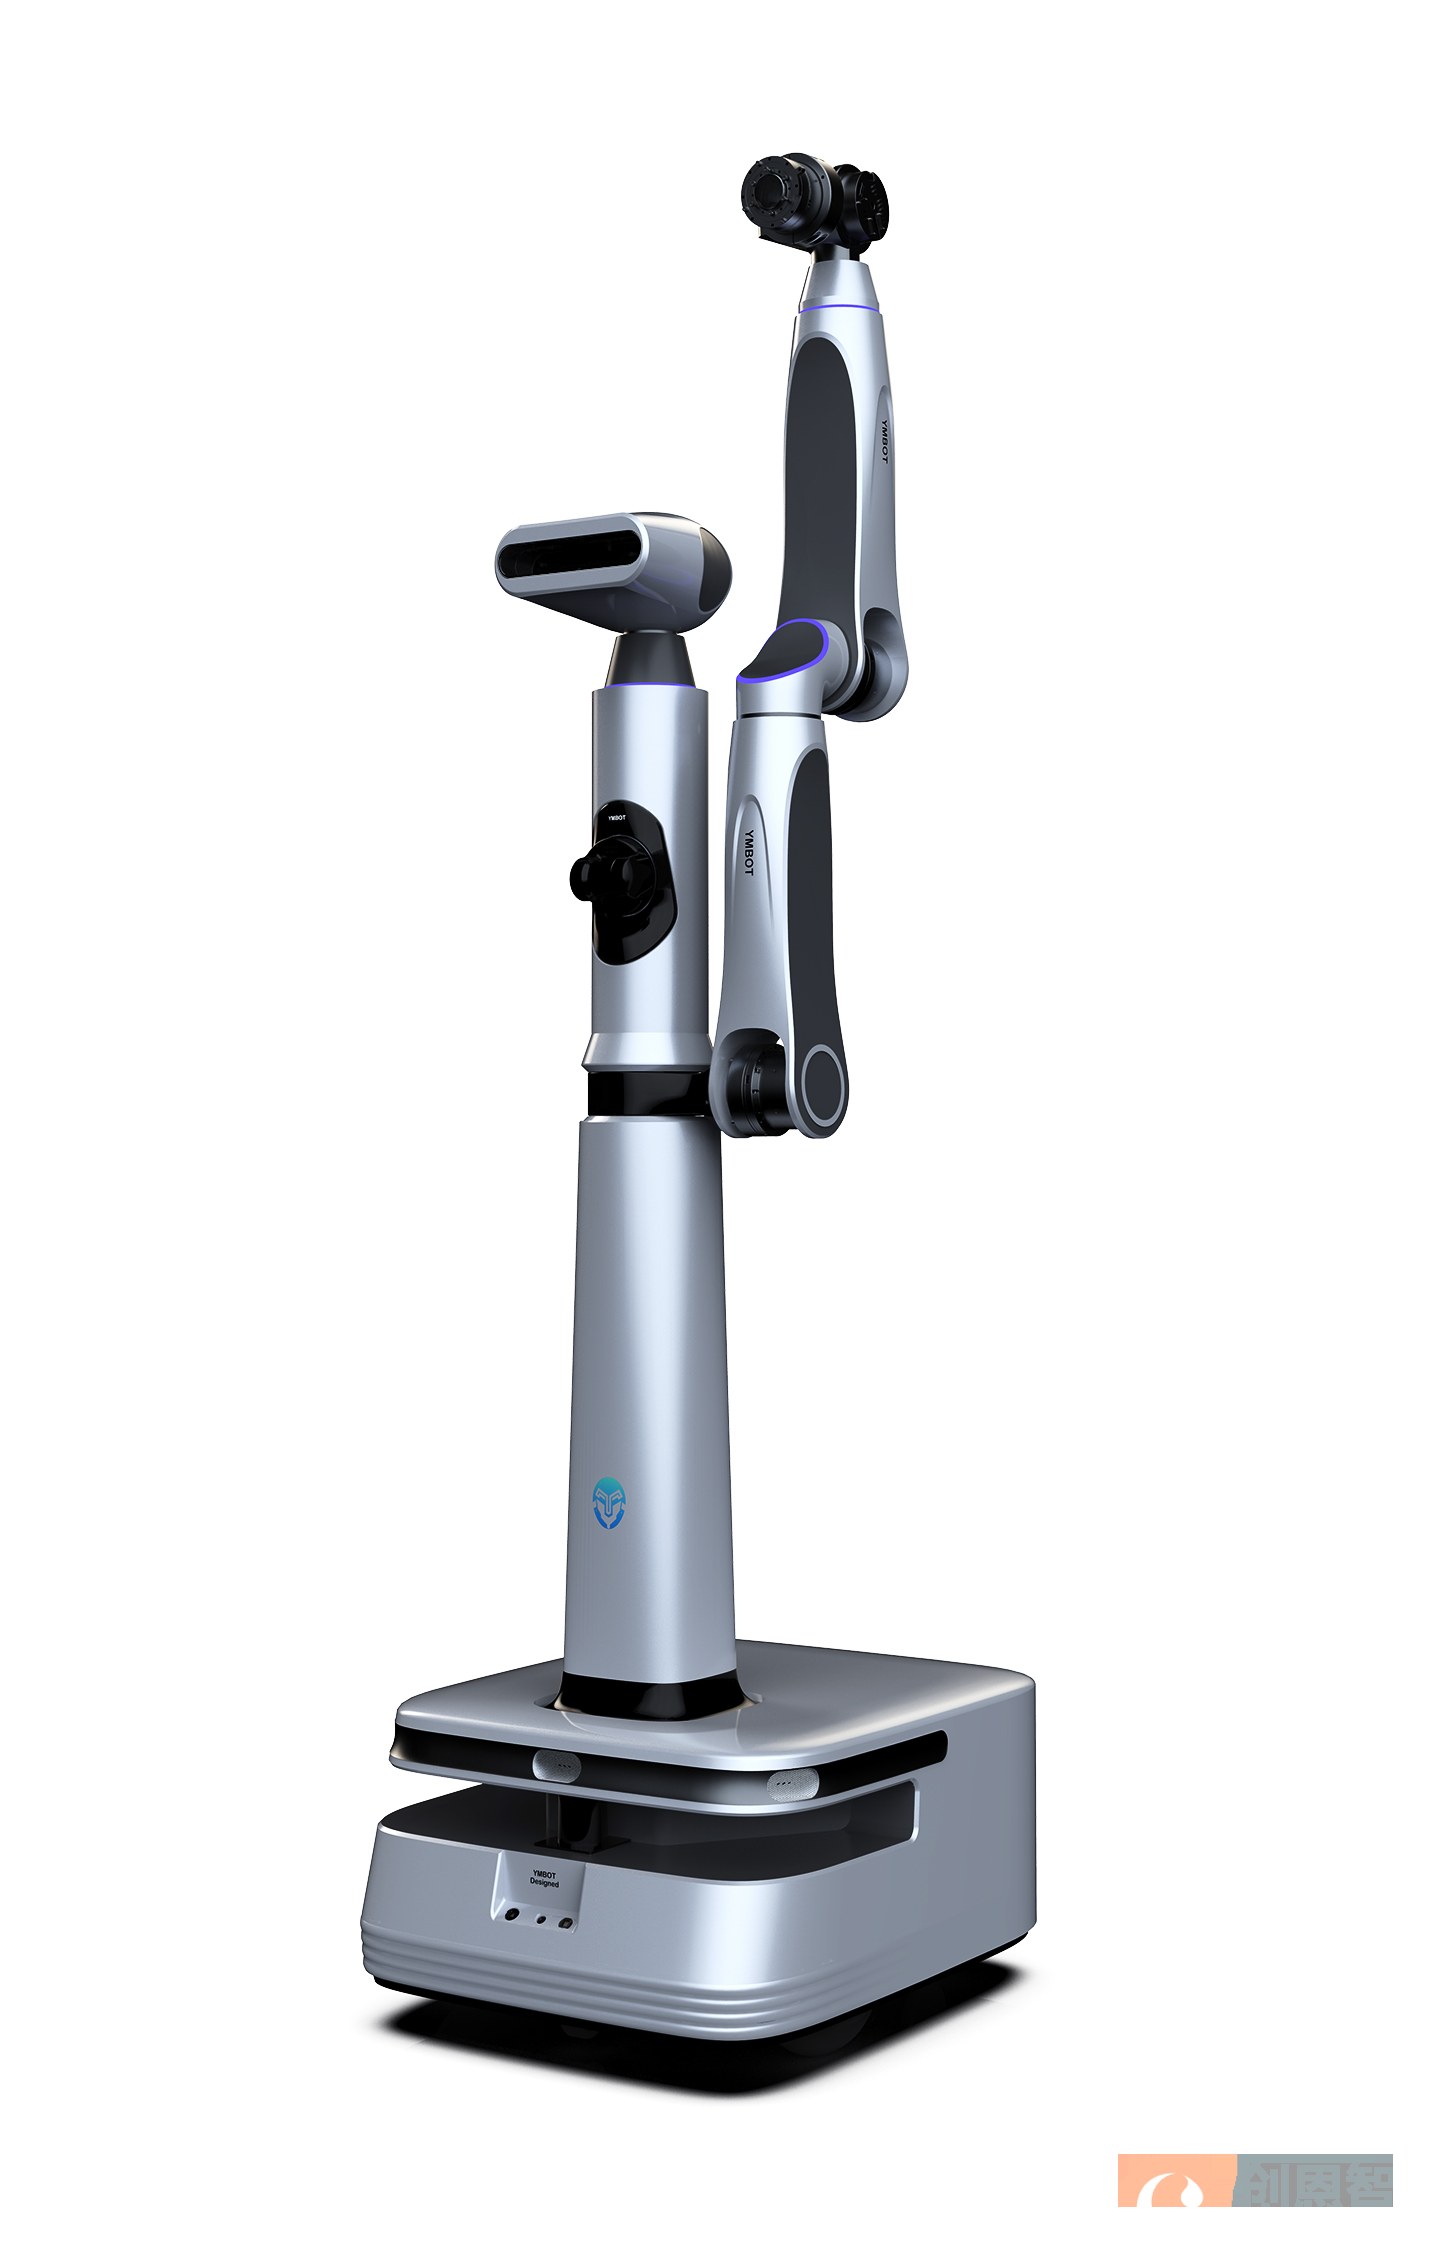
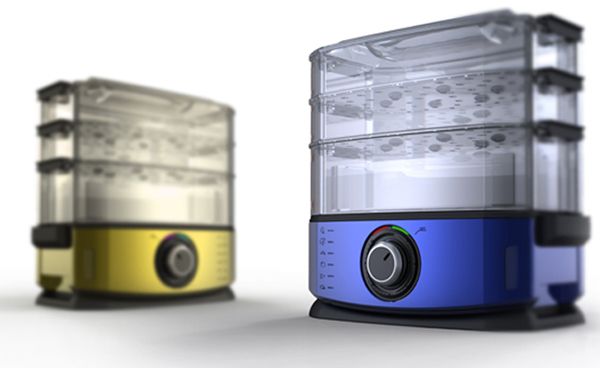
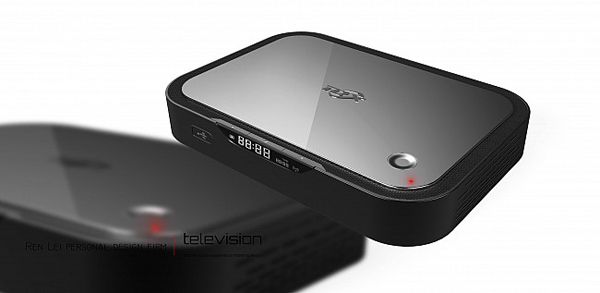
先定工艺路线、再深化造型语言:工艺决定曲率半径、分模位置与质感上限,造型在边界里做文章,定案后返工能少一半以上。
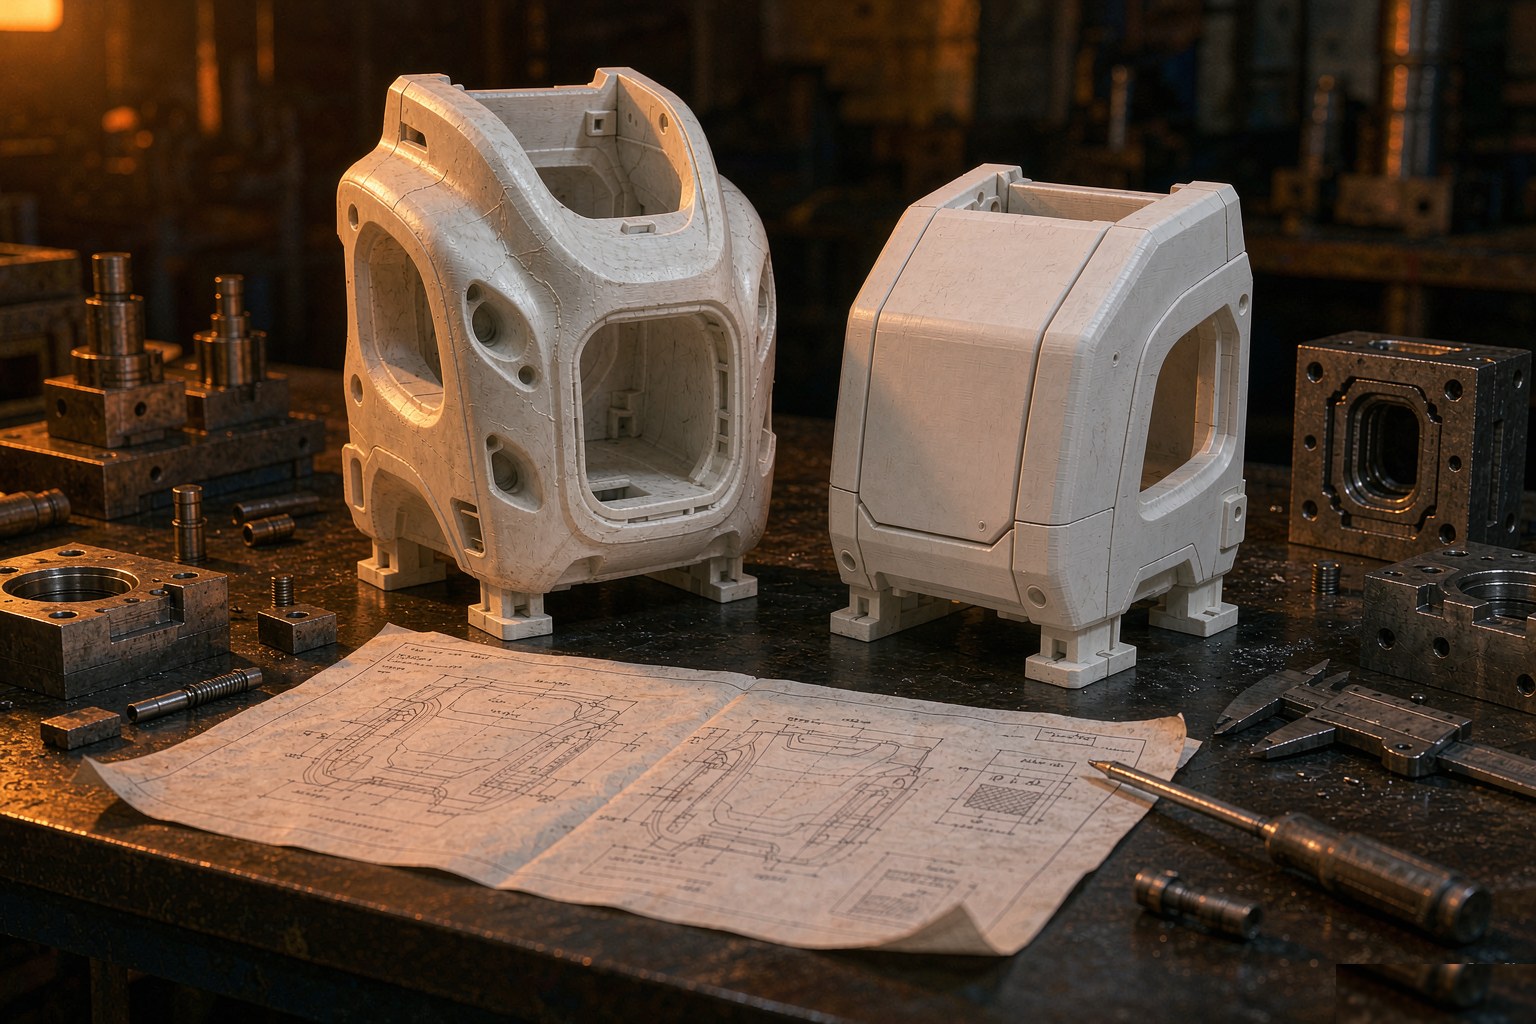
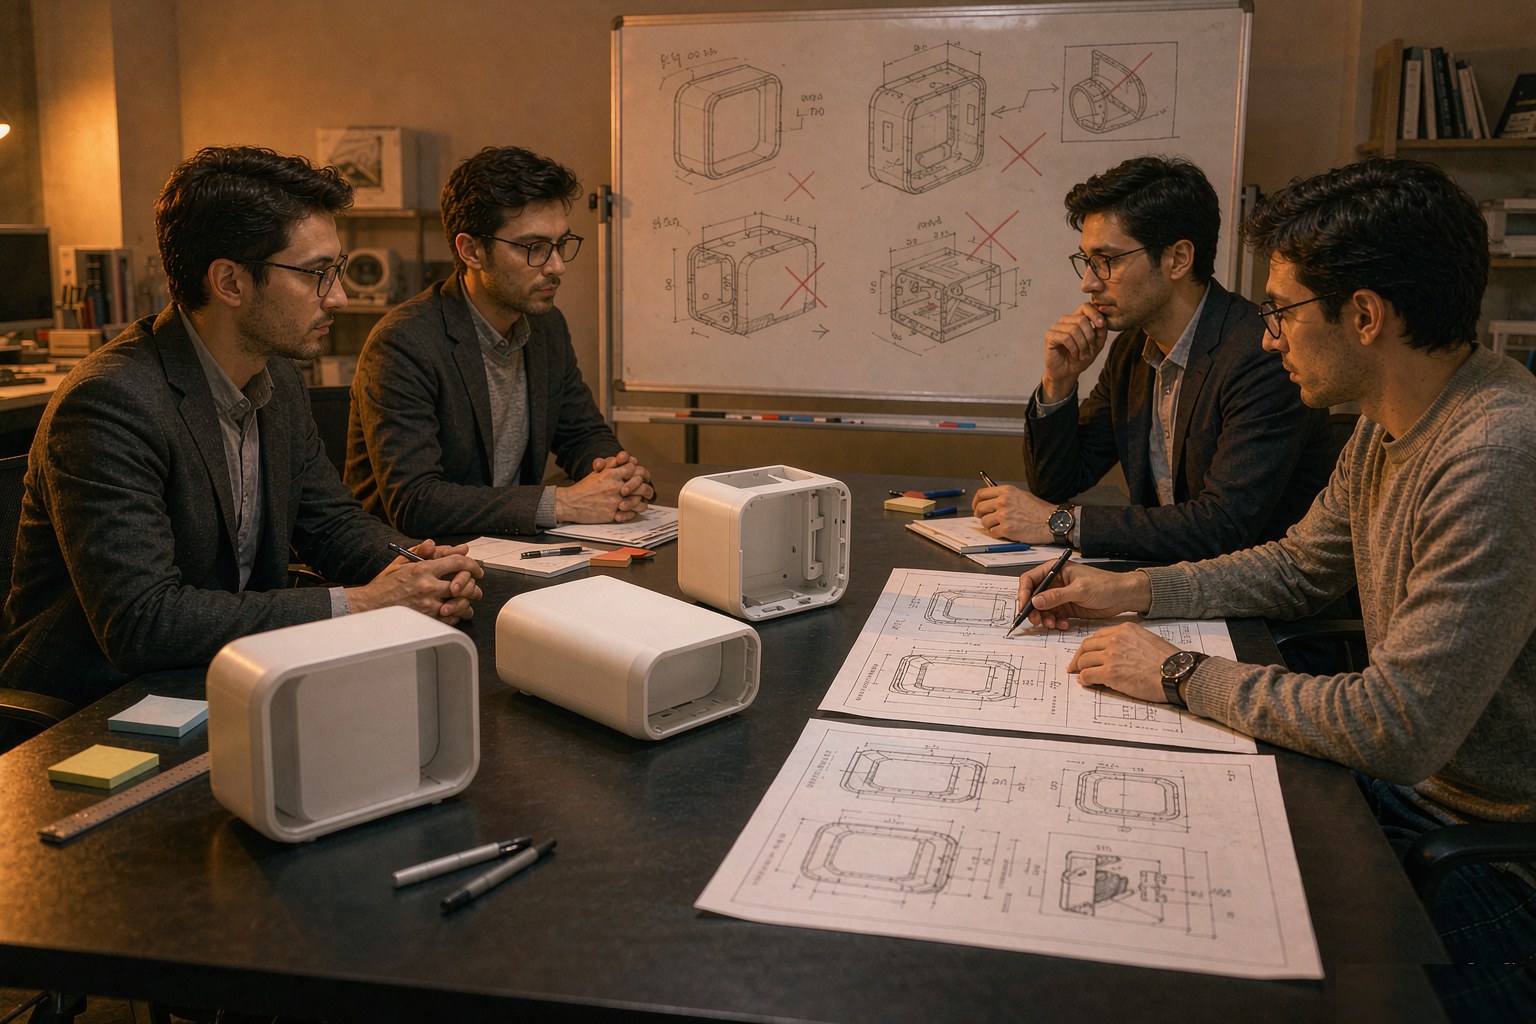
很多项目习惯先出效果图,甲方拍板满意之后才交给结构工程师评估,这时候问题就来了:渲染图上那种连续变化的大曲面,注塑时需要非常大的脱模斜度,侧面根本立不住;整体悬浮的造型,内部没有地方布置螺丝柱和卡扣;正面的高光大平面,一粘指纹一划伤,档次感反而往下掉。效果图到样机之间隔着工艺这道墙,越晚撞上,改的越多。一个外观方案如果在结构评审阶段被打回两次以上,八成是造型的时候没看工艺边界,前面看着快,实际是绕了远路。
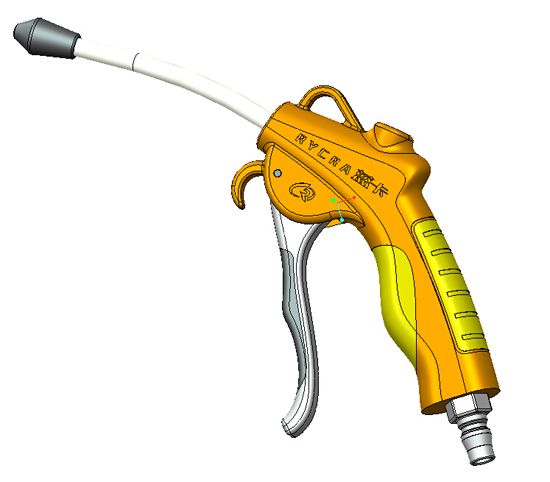
不是定细节,是定三个边界。第一,成型方式:注塑、压铸还是钣金折弯,决定了曲率能不能做、能做多小。注塑件的最小脱模斜度通常按深度取零点五度到三度,压铸件要再大一点,钣金折弯的圆角基本由模具决定。第二,表面处理:喷涂、阳极氧化、免喷涂材料,对应的高光、哑光和金属感上限完全不同,免喷涂料想做高光大平面,模具镜面抛光和材料干燥都要跟上,否则料花和流痕直接毁外观。第三,分模与出模方向:外观件的分模线藏在哪、顶针印留在哪,这些决定了造型里哪些面可以做完整大面、哪些必须做特征去遮盖。三件事定下来,造型的活动范围就清楚了。
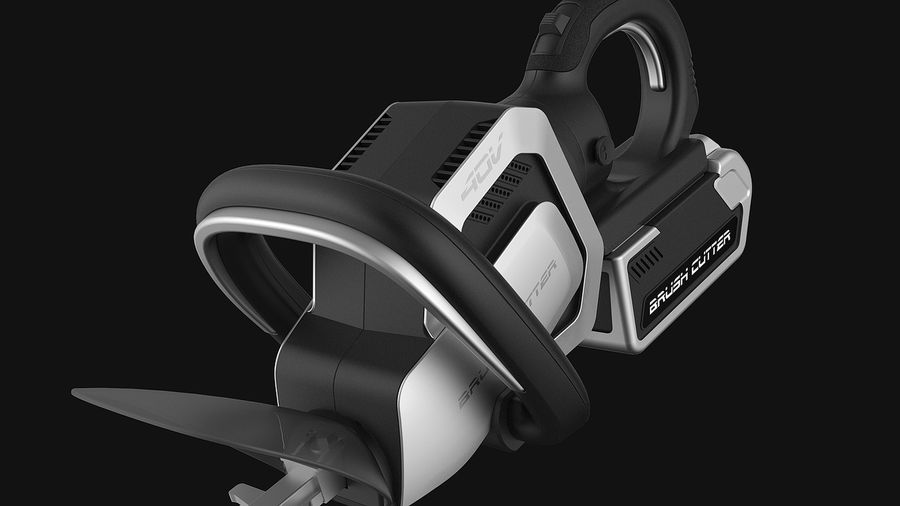
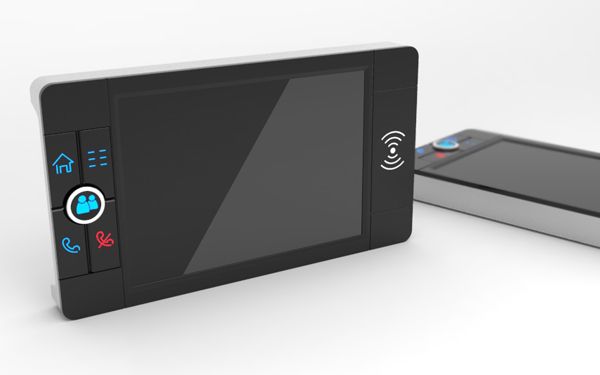
工艺边界不等于造型妥协,好的产品外观设计恰恰是在限制里找特征。大曲面做不了,可以用分面处理:把连续曲面切成两三个有方向感的斜面,转折处用一条清晰的棱线收住,既好出模又有力量感。高光做不了,可以用哑光基底加局部亮面:按键圈、标志位、出风口这些小面积做高光或电镀,主体保持细腻哑光,质感层次反而比整体高光更耐看。缝隙和分模线藏不住,就顺着造型方向把它做成刻意的特征线,让工艺痕迹变成设计语言。这些手法的前提都是先知道边界在哪,才知道往哪个方向用力。
比较顺的节奏是三步:立项时结构、工艺和外观一起过一遍成型方式与表面处理的选项,把红线列出来;外观第一轮方案就带着这些约束去做,评审时结构工程师同步参与,发现问题当场改方向而不是等效果图定稿;定案前做一次工艺可行性会签,把脱模斜度、壁厚、分模、表面处理逐项确认,再进入结构细化。多花三五天在前面,能省掉后面两三轮的反复打样。产品外观设计从来不是效果图部门的独角戏,造型与工艺谁先谁后,决定了这个项目是顺流而下还是逆水行舟。
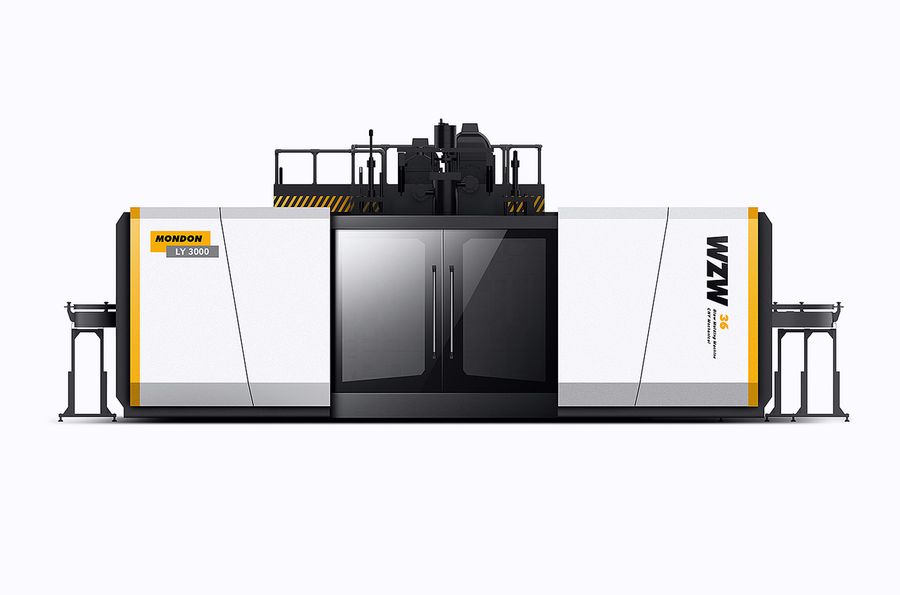
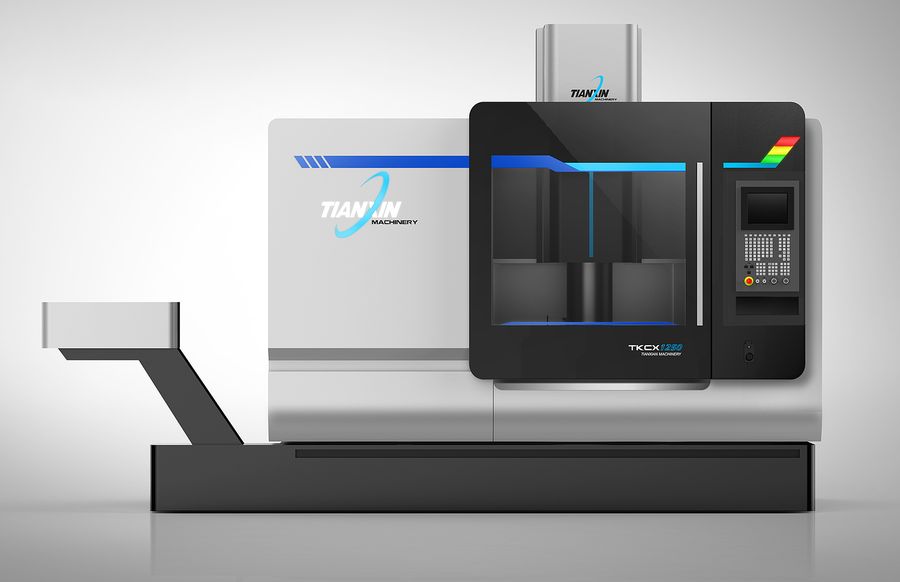
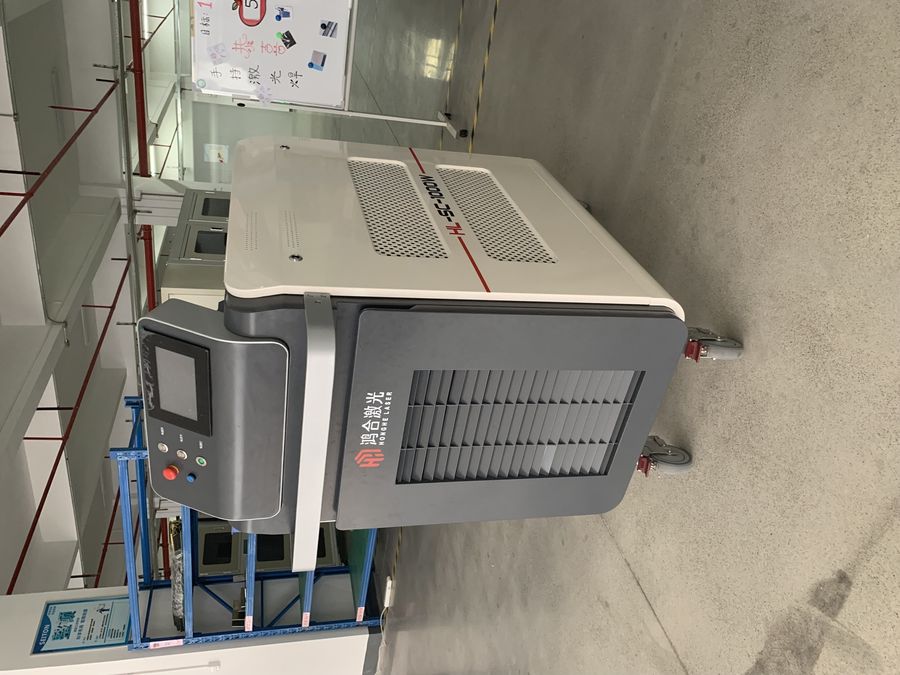
造型语言与工艺路线不是二选一,而是先后有别:工艺定边界、造型做文章、评审两头同时看。外观方案反复翻车的项目,多数是顺序反了。做设备与工业品外观时尤其如此,曲面越自由,工艺代价越高,先把成型方式与表面处理定下来,好看才能落得了地。
很多项目习惯先出效果图,甲方拍板满意之后才交给结构工程师评估,这时候问题就来了:渲染图上那种连续变化的大曲面,注塑时需要非常大的脱模斜度,侧面根本立不住;整体悬浮的造型,内部没有地方布置螺丝柱和卡扣;正面的高光大平面,一粘指纹一划伤,档次感反而往下掉。效果图到样机之间隔着工艺这道墙,越晚撞上,改的越多。一个外观方案如果在结构评审阶段被打回两次以上,八成是造型的时候没看工艺边界,前面看着快,实际是绕了远路。
不是定细节,是定三个边界。第一,成型方式:注塑、压铸还是钣金折弯,决定了曲率能不能做、能做多小。注塑件的最小脱模斜度通常按深度取零点五度到三度,压铸件要再大一点,钣金折弯的圆角基本由模具决定。第二,表面处理:喷涂、阳极氧化、免喷涂材料,对应的高光、哑光和金属感上限完全不同,免喷涂料想做高光大平面,模具镜面抛光和材料干燥都要跟上,否则料花和流痕直接毁外观。第三,分模与出模方向:外观件的分模线藏在哪、顶针印留在哪,这些决定了造型里哪些面可以做完整大面、哪些必须做特征去遮盖。
工艺边界不等于造型妥协,好的产品外观设计恰恰是在限制里找特征。大曲面做不了,可以用分面处理:把连续曲面切成两三个有方向感的斜面,转折处用一条清晰的棱线收住,既好出模又有力量感。高光做不了,可以用哑光基底加局部亮面:按键圈、标志位、出风口这些小面积做高光或电镀,主体保持细腻哑光,质感层次反而比整体高光更耐看。缝隙和分模线藏不住,就顺着造型方向把它做成刻意的特征线,让工艺痕迹变成设计语言。这些手法的前提都是先知道边界在哪,才知道往哪个方向用力。