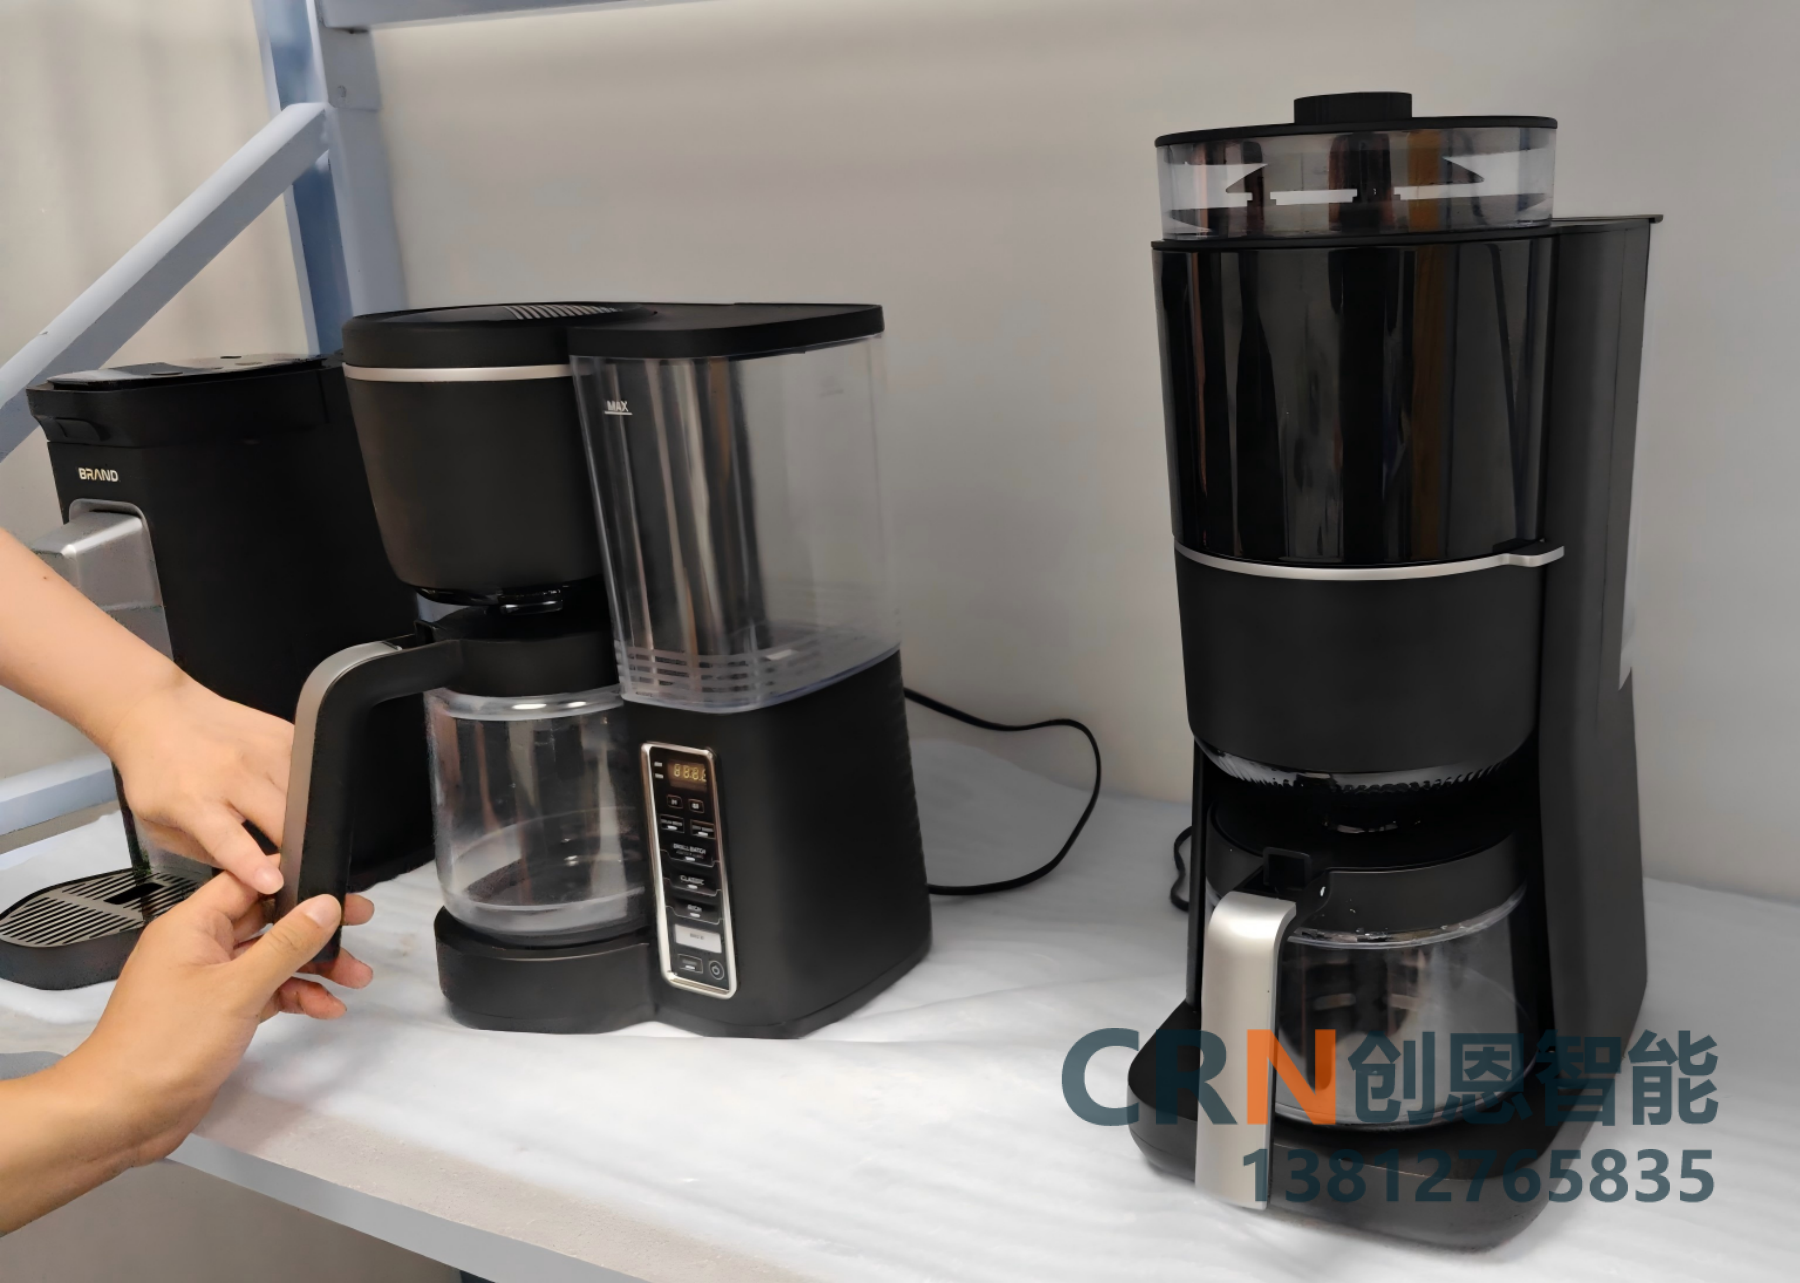
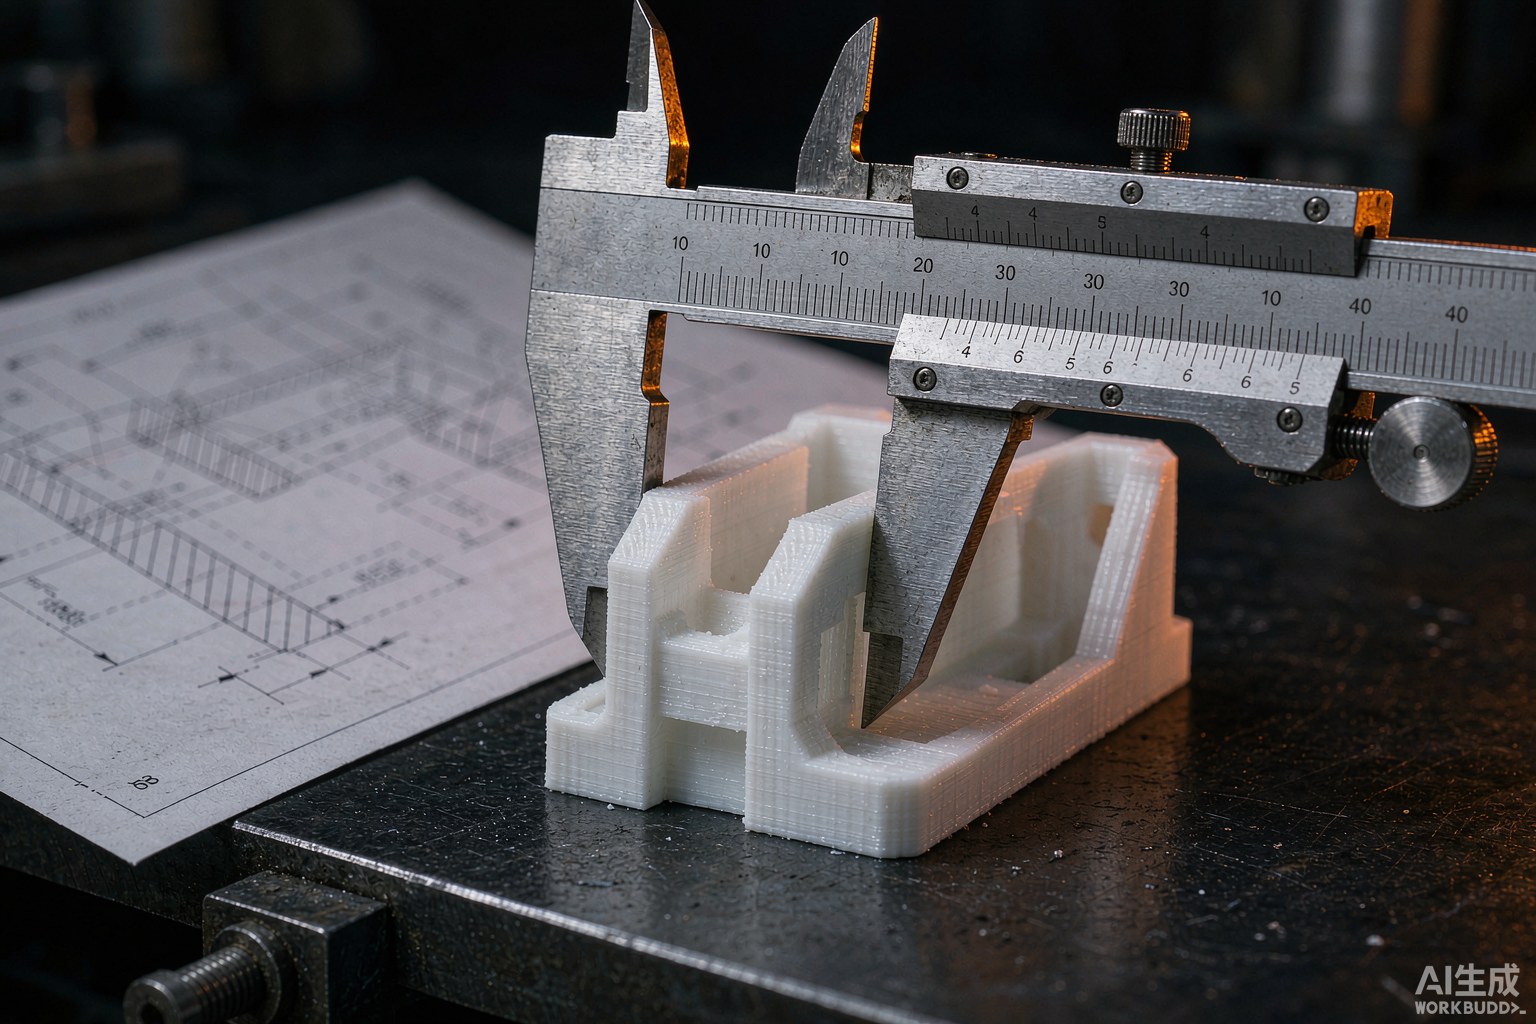
手板比量产件好看是常态,落差主要来自四处:材料不同、表面工艺不同、模具精度与纹理、以及色差控制。手板是精挑细选的"最好那一件",量产是连续运行的"平均水平",两者本来就不该用同一标准比。
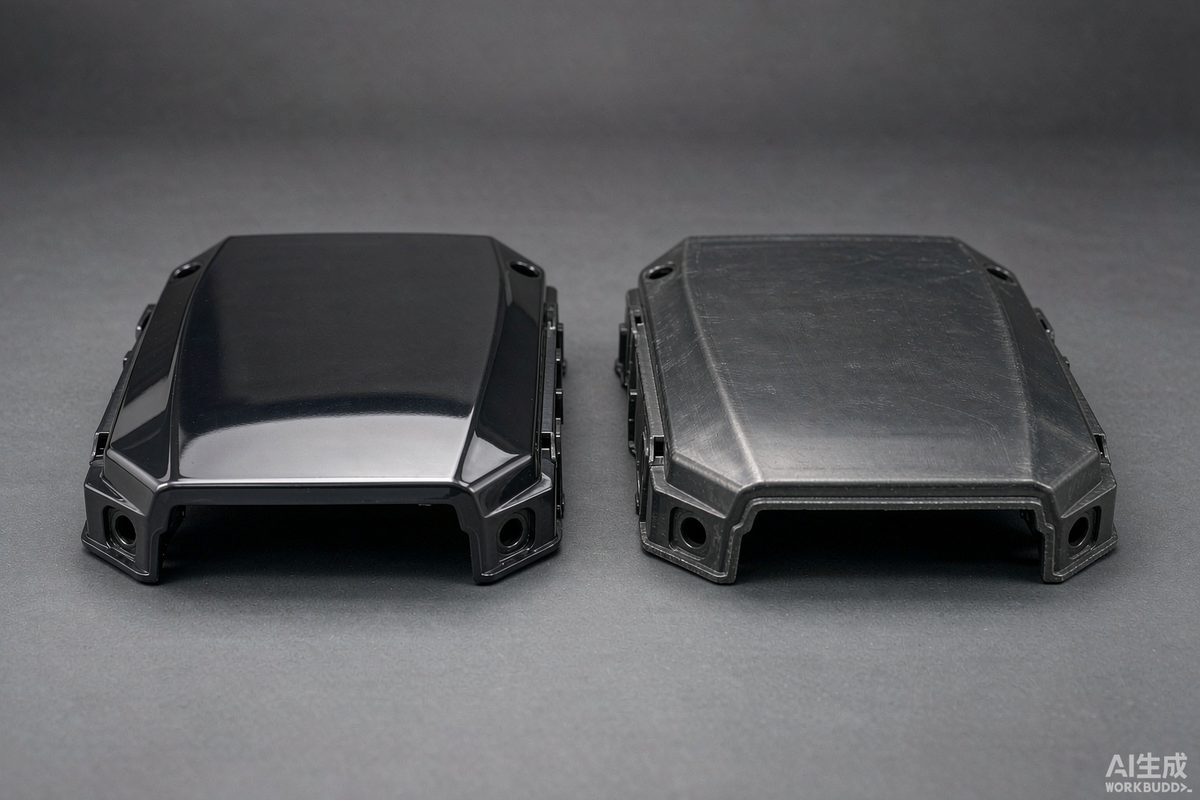
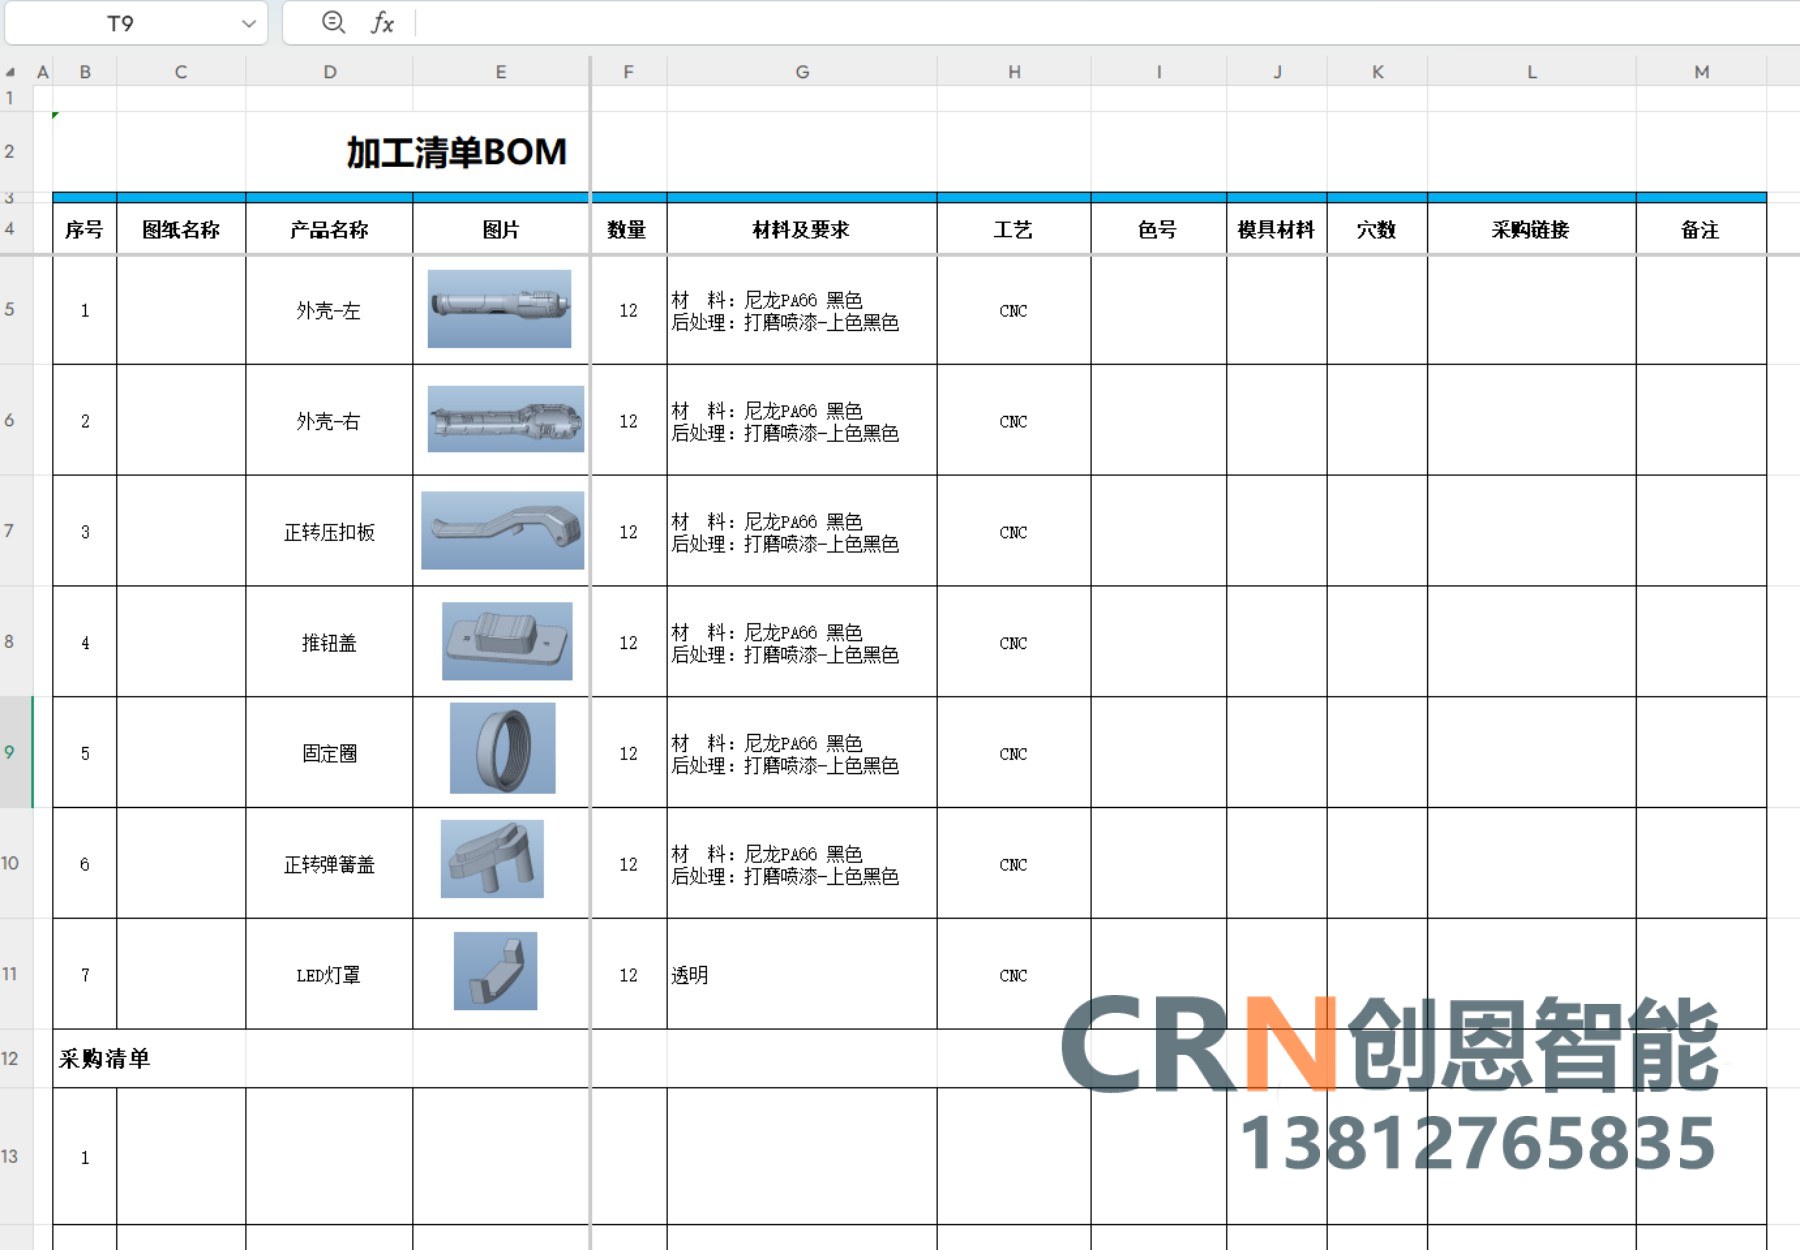
手板常用的是光敏树脂、代木或机加工板材,量产用的是聚丙烯、聚碳酸酯、尼龙等实际材料。树脂件可以做到很高的表面光洁度和细节还原度,换成量产材料后,光泽、透明度、手感都会变。
透明件尤其明显:手板用透明树脂再打磨抛光,能达到接近亚克力的通透度;量产如果用透明聚丙烯或聚碳酸酯,雾度和流痕是躲不掉的。这类预期差要在报价阶段就讲清楚,而不是交付时才发现。
还有一类隐患是材料吸湿:尼龙件放置后会吸湿膨胀,装配时先紧后松。功能手板交付时应注明存放条件,尺寸敏感件还要在固化后再测一次。
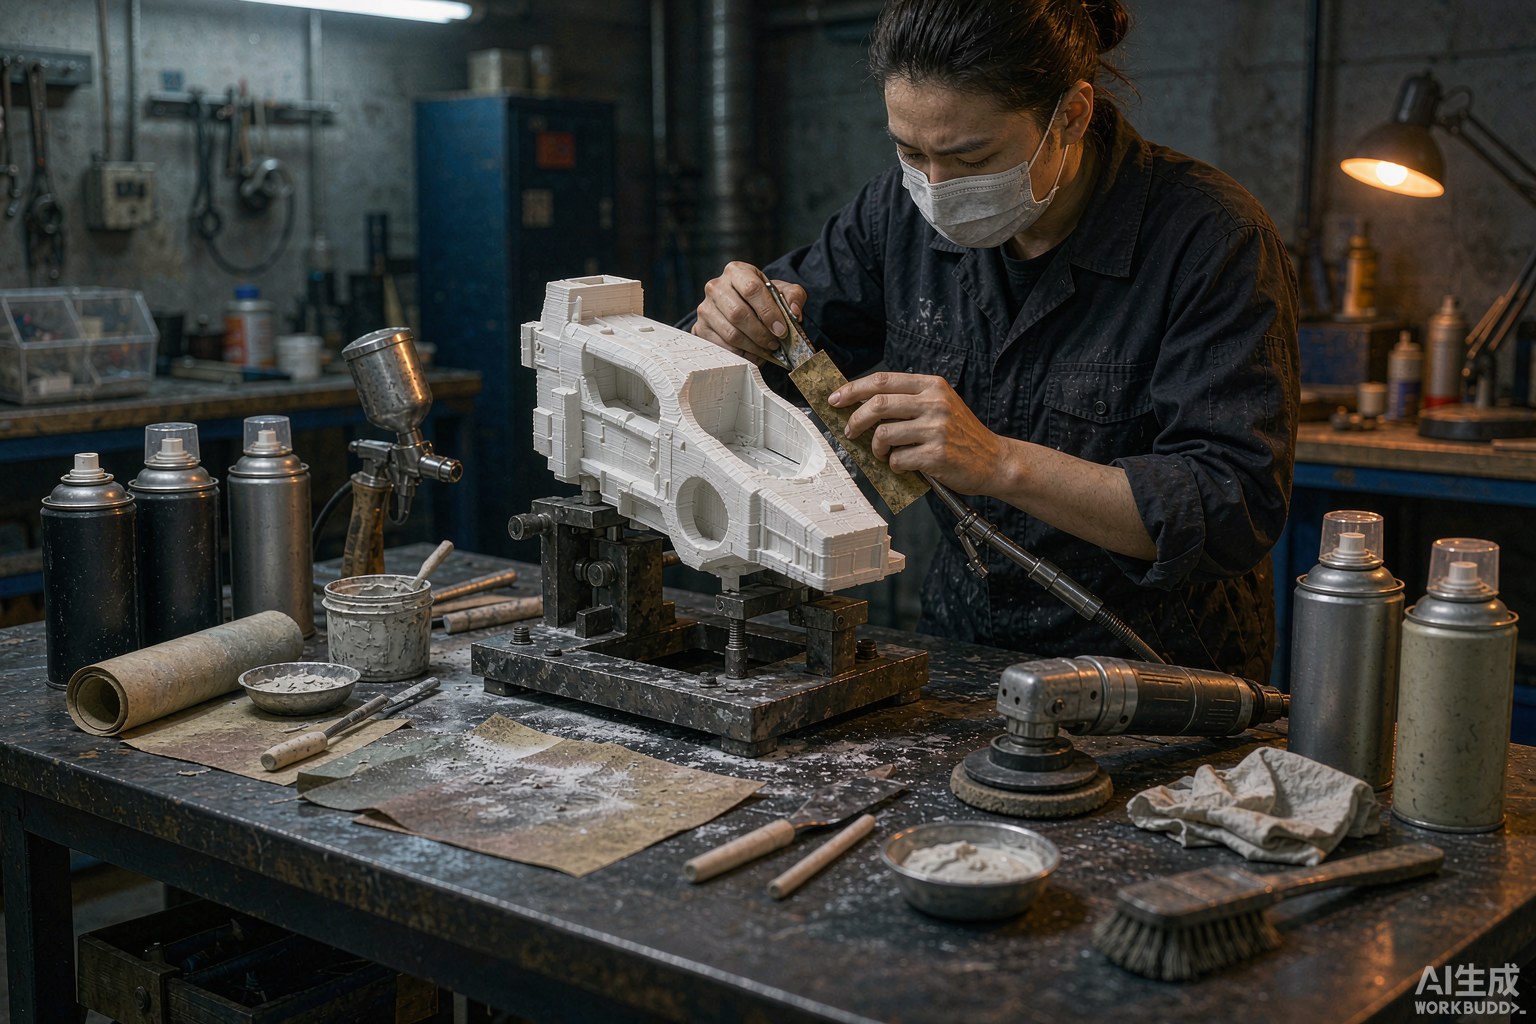
手板的表面多是手工打磨、喷灰、喷漆做出来的,可以反复修;量产件靠的是模具表面状态加喷涂或咬花,一次成型,没有返工机会。手板能修掉的缩痕、流痕、分型线,量产时只能靠工艺参数去压。
喷涂的差异也很大:手板喷漆可以厚喷、多道打磨;量产要考虑附着力、膜厚均匀性和良率,通常膜厚更薄、边角覆盖更弱。金属质感件尤其容易翻车,免喷涂金属漆、真空镀膜、电镀三条路线的成本和良率差别很大,选错一条,量产外观就会整体掉档。
手板是逐件加工的,精度可以靠人工修配堆出来;量产靠模具复制,模具的精度寿命直接决定产品一致性。型腔磨损会持续吃掉公差带,含玻纤的材料磨损更快:用普通预硬钢打 30% 玻纤增强尼龙,每 10 万模约磨损 0.005 至 0.01 毫米。
外观件更麻烦的是分型线和飞边。分型面间隙要控制在 0.01 毫米以内,飞边允收通常不超过 0.05 毫米;手板上被打磨掉的痕迹,量产后会稳定地出现在每一件产品上。皮纹也一样,模具咬花的深度和均匀性,和手板喷砂做出来的效果不是一回事。
色差占注塑外观不良的 25% 至 35%,行业平均不良率约 3.2%,管理得好的目标是不超过 0.8%。成因中原料与配色占 60%,模具工艺占 30%,环境占 10%。
有效的做法是建立全流程闭环:色母入库检测色差不超过 0.8,首件不超过 1.0,过程抽检接近 1.5 就停线,成品控制在 1.2 以内,并用在线检测自动调参。做到位的案例里,批次合格率能从 72% 提到 97.8%,换模时间从两三小时压到 30 分钟,原料浪费从 8.5% 降到 1.2%。
四条可执行的动作:一是打手板时就尽量用接近量产的材料和工艺,别用树脂件冒充塑料件;二是在图纸阶段写清外观允收标准——飞边、缩痕深度、熔接痕位置、色差阈值都要有数字;三是签样时同时签颜色样、纹理样和缺陷限度样,不只是签一张照片;四是对外观面单独做工艺评审,把高风险结构提前改掉。
这里有个很实在的账:设计预防的投入约为模具修复的十分之一,约为量产阶段救火的五十分之一。把手板阶段的落差分析做在前面,是这笔钱花得最值的地方。
手板和量产的落差,本质上是"单件精修"与"批量复制"的差别,不可能完全消除,但可以预期和控制。我们的做法是把手板当作验证工具而不是展示样品——重点看它暴露了哪些量产风险,而不是它本身有多漂亮。