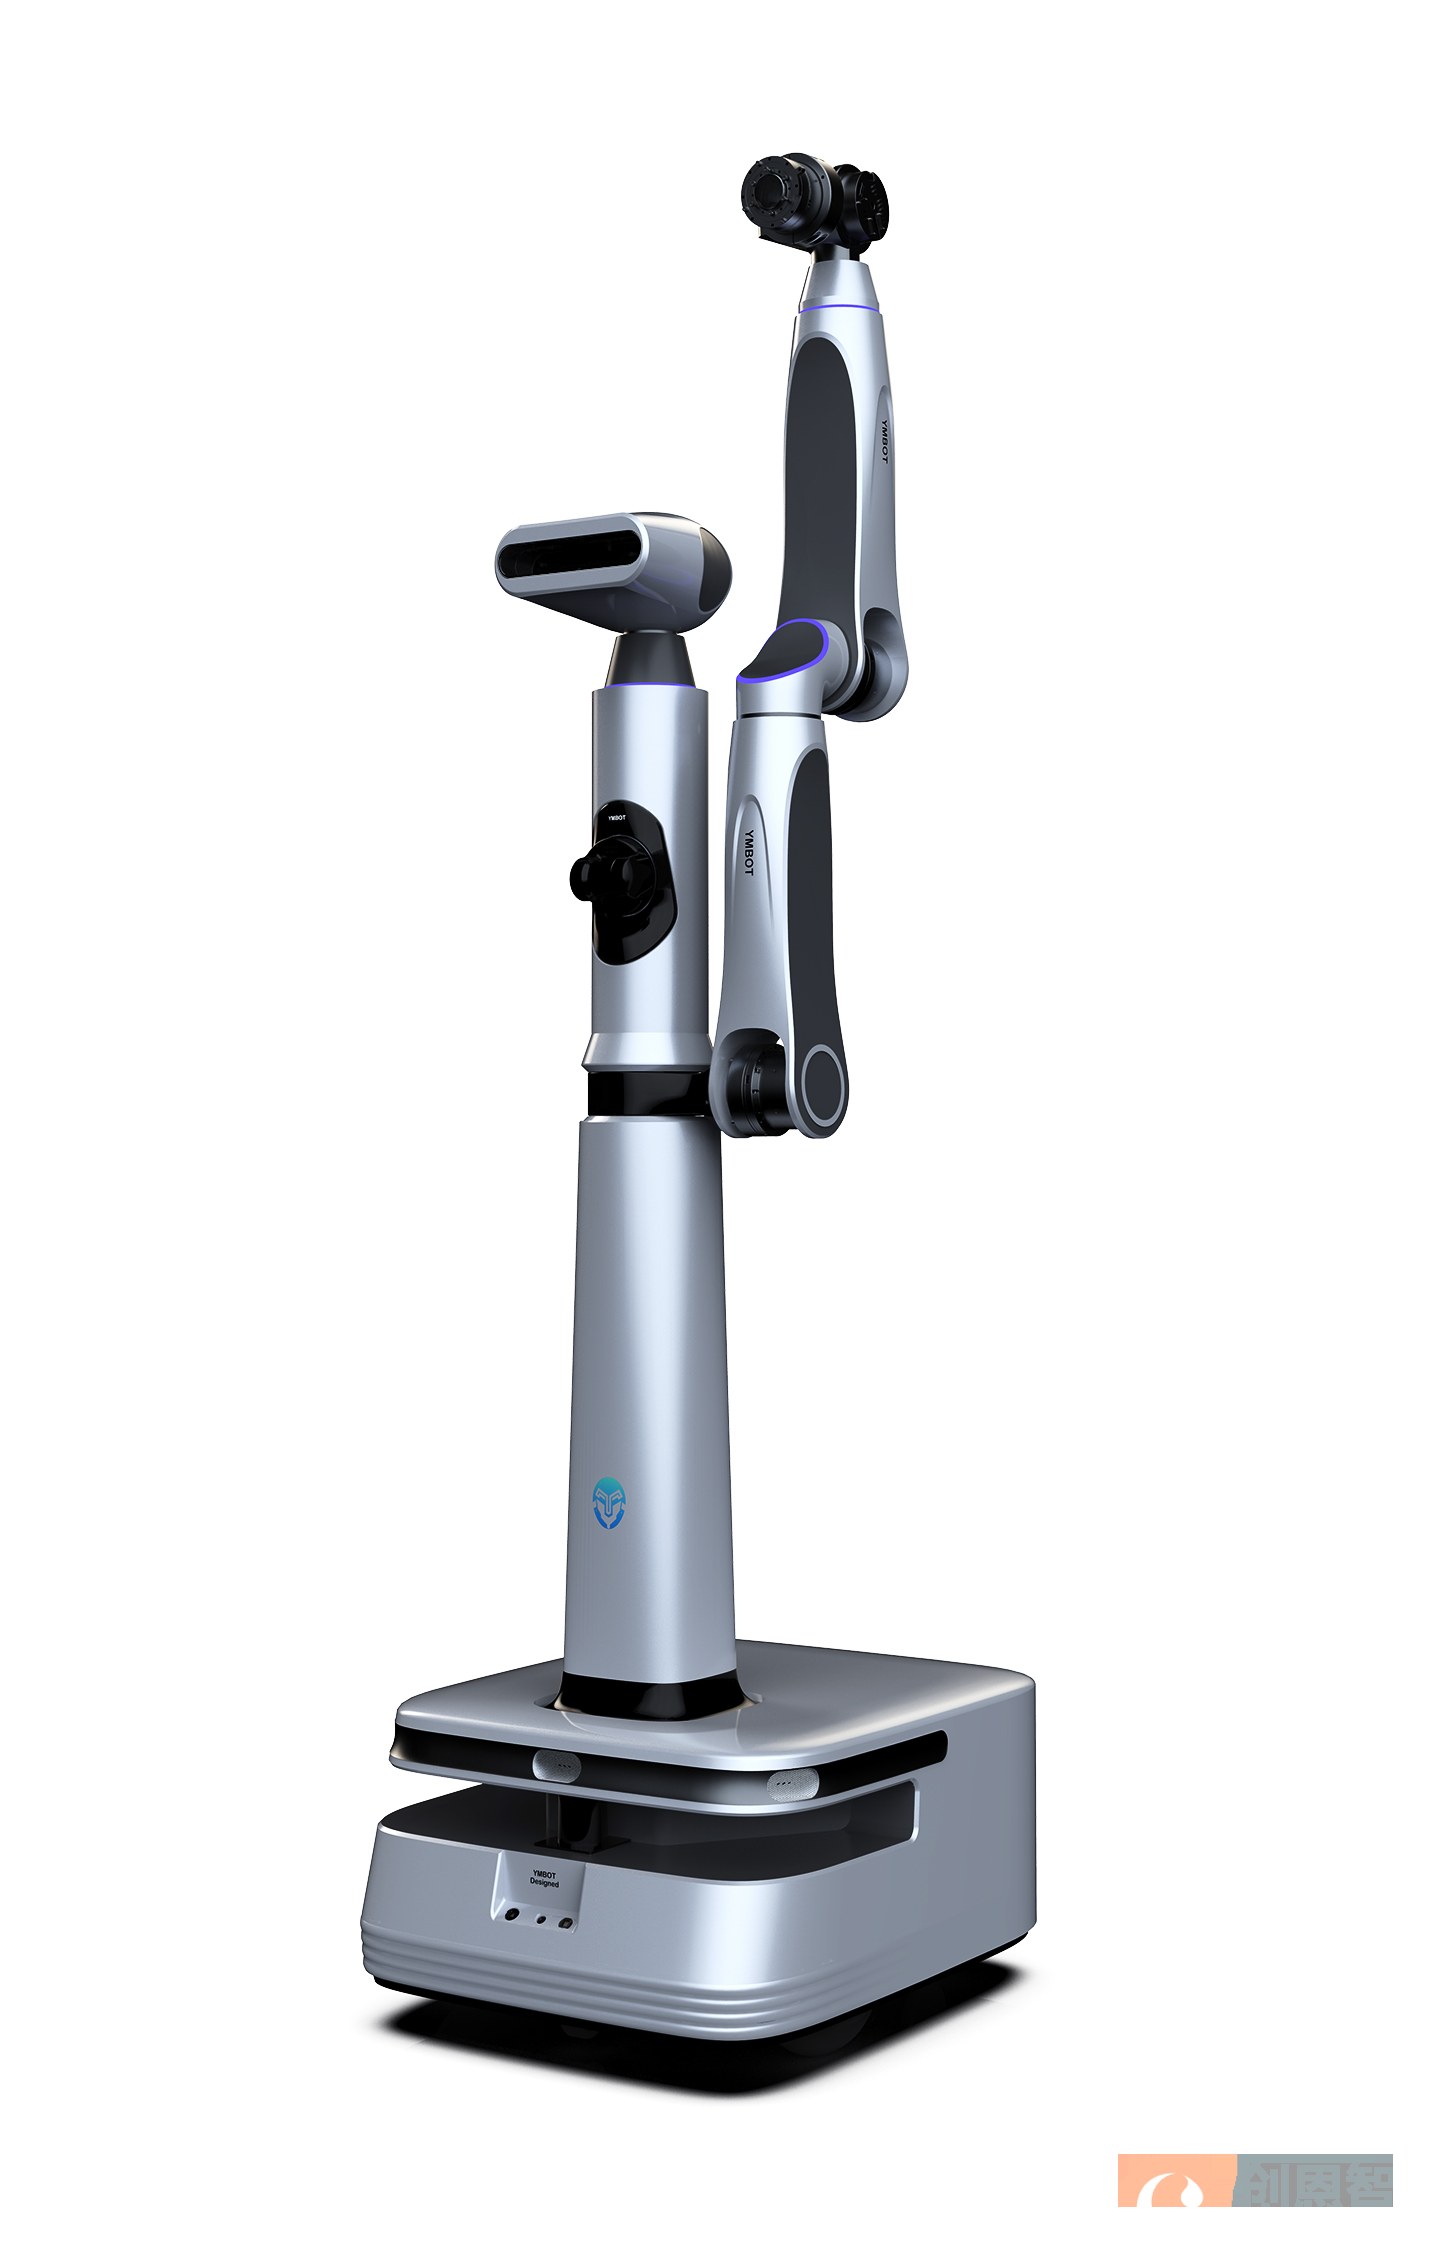
同样尺寸的两台设备,一台看着稳、一台看着飘,差别主要在视觉重量:上浅下深的重色压底、体量横向分割、大面积留白不做满,这三条做到位,设备自然就"站得住"。
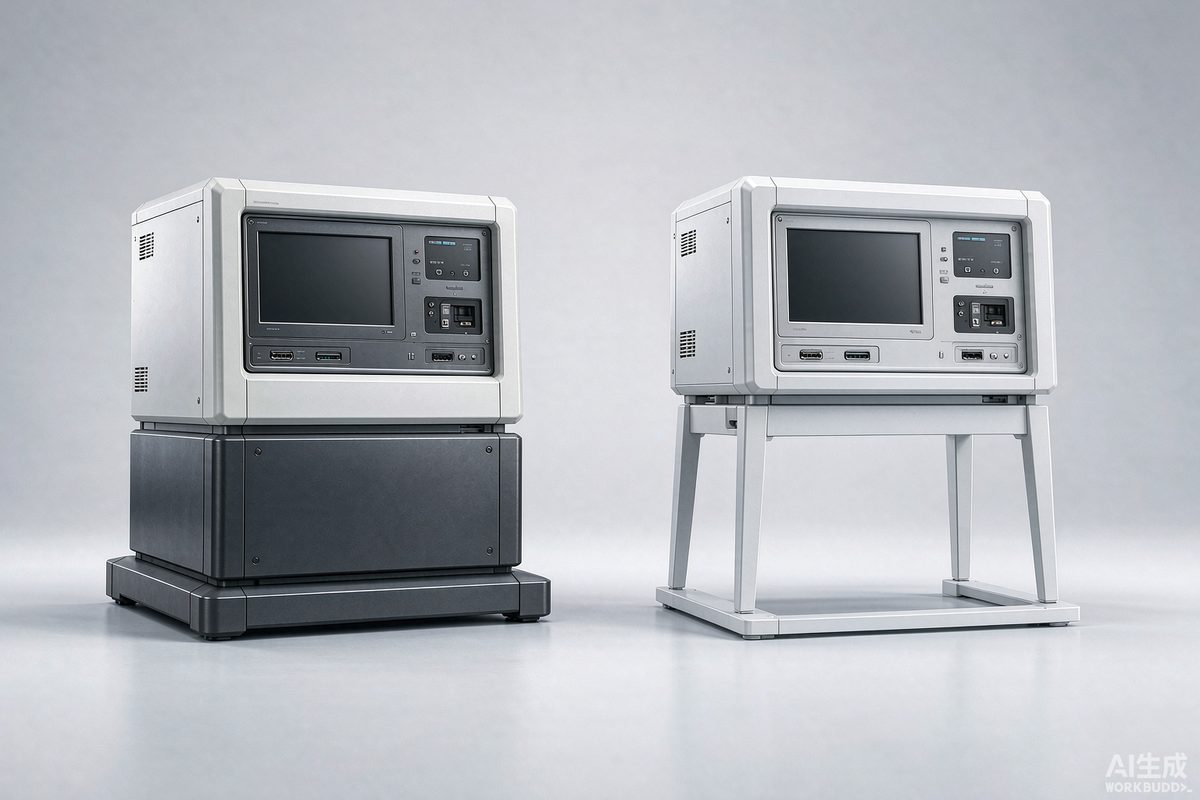
视觉重量不是物理重量,是人在看一眼时形成的主观感受,由四个因素共同决定:颜色的明度、体量的分割方式、表面的质感分布,以及与环境的对比关系。深色显重、浅色显轻;横向分割显稳、竖向分割显高;哑光显重、高光显轻;与背景拉开对比的部分会向前凸,反之会后退。
"飘"的典型表现是:上部用了大面积深色或高饱和色,下部却是浅色细腿;或者整块面板从上到下一种颜色,没有任何视觉落脚点。这类方案在渲染图里常常看不出问题,摆到现场就压不住。
第一条是重色压底。把深色或高饱和色放在下部和基座区域,上部保持浅色,视觉重心自然下沉。工业设备普遍采用这个逻辑,基座深灰、机身浅灰,观感就稳。
第二条是控制配色数量。一套外观的主色通常不超过三个,超过三个就容易显得杂。品牌识别色只用在窄条或局部,用少量面积换取高辨识度,而不是满身都是。
第三条是留白。大面不做满、不堆装饰线,比堆满细节更显档次。面板上的分色线、散热孔、标识牌都要有统一的对齐关系,随意摆放的要素越多,视觉越散。
配色不是纯美术,它有可验收的量化门槛。关键标识与背景的对比度不低于 4.5 比 1,字号大的内容不低于 3 比 1,低于这个数值在弱光环境下基本读不出来。警示与急停用高饱和红,可见光波长约 620 至 750 纳米,与主色的明度差要拉开 40 以上,保证一眼可辨。
医疗和检测类环境,主色多取冷白偏蓝绿,相关色温在 5000 至 6500 开尔文之间,能降低使用者的紧张感;高饱和的红橙会放大压迫感,不宜做大面积主色。此外,色觉障碍人群在男性中约占 8%,关键信息不能只靠颜色区分,必须叠加图形或文字做双重标识。
色差是外观量产的头号问题,占注塑外观不良的 25% 至 35%。成因大致是:原料与配色环节占 60%,模具工艺占 30%,环境与光源占 10%。色母批次之间的色差超过 1.5、配比误差超过 0.05%,都会直接反映到成品上。
可执行的闭环是:建立标准色号与色差容差体系,量产签样通常控制在 1.5 以内;色母入库检测色差不超过 0.8;首件不超过 1.0,高端要求不超过 0.5;过程抽检接近 1.5 就停线;成品控制在 1.2 以内。做不到这套闭环,图纸上的颜色就只是一个愿望。
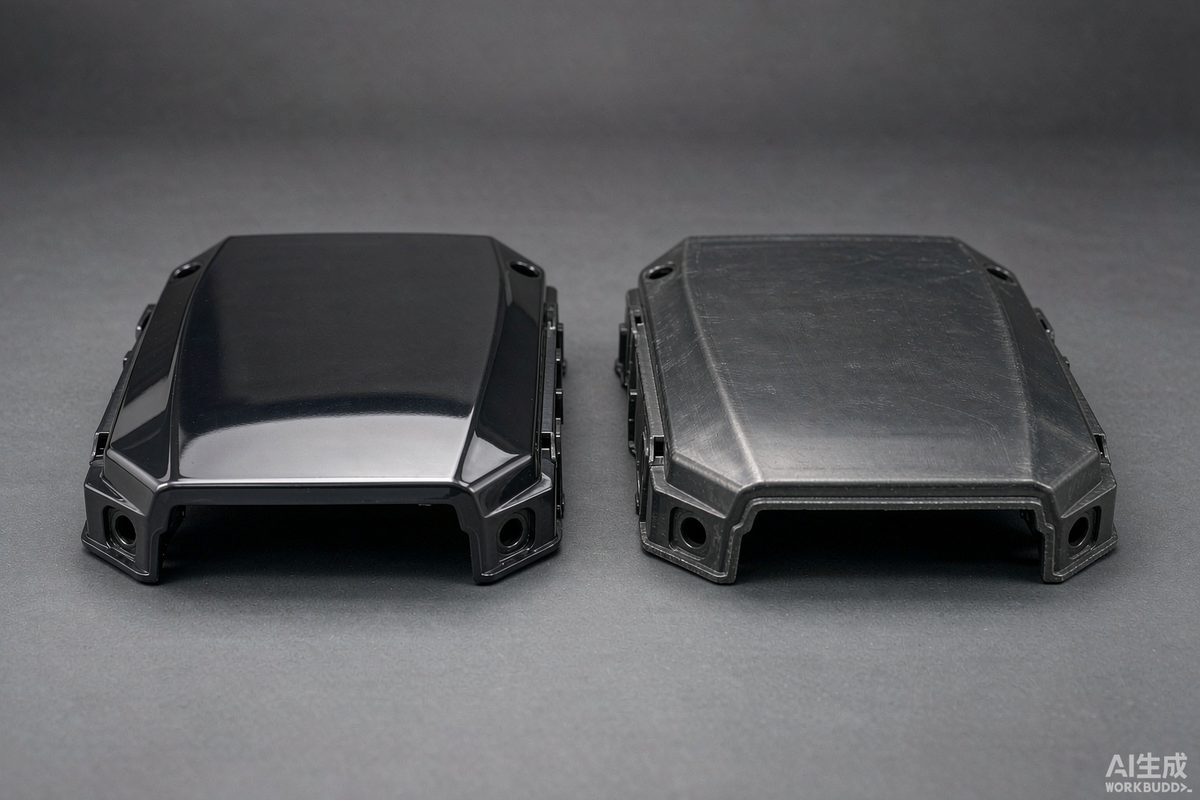
会。同样的造型,大面积高光会显得轻飘且容易暴露表面缺陷,哑光或细皮纹更显稳重,也能掩盖轻微的缩痕和流痕。皮纹按通用分级标准从 12 级到 45 级,级别越高纹理越深,观感越沉,代价是需要的脱模角度越大。
常用做法是在视觉中心区域用细皮纹或哑光喷涂,在次要区域用较深的纹理做对比,形成质感层次。但要注意纹理深度与脱模角度的绑定关系,深纹理需要的角度明显更大,这个要在数模阶段就预留。
视觉重量是最容易被忽略、也最容易被客户一眼看穿的指标。客户说不出哪里不对,但会说"看着不高级"。上浅下深、配色不超三种、大面留白、签样管住色差——这四条做到,外观的档次感就有了基本盘。