曲面上做不出来,八成不是造型太夸张,而是两件事没过关:曲率连续性不达标,或者曲面走向把分型面逼到了不可能的位置。前者决定高光顺不顺,后者决定模具能不能开。
高可见外观面对曲面的要求是可检验的几何规范,不是"看起来顺眼"这种形容词。行业通行的门槛是:相邻曲面间隙不超过 0.005 毫米,部分厂商要求 0.001 毫米;切率改变不超过 0.16 度;曲率改变不超过 0.005 度。
连续性分几个层级:位置连续会有尖锐棱缝,外覆盖件要避免;切线连续时反射线虽连但会扭曲;曲率连续是外观件的最低标准,反射线跨边界才完整光滑;曲率变化率连续用于高可见区域,追求完美反光时必须达到。再往上的层级实际难以观测,一般用不到。
需要提醒的是,达到曲率连续只是必要条件而非充分条件——如果面与面之间变化太快,仍然会出现皱褶感。所以交付前必须用斑马线或曲率梳工具过一遍,光靠渲染图看不出来。
曲面通常由单一补片构成,两个方向上大约 6 至 8 个控制点。真正决定质量的是分块布局:边界要顺着形体的走向排,不能横切高光路径;只在曲率真实变化的地方加密分块;分块数量多本身并不代表质量高。
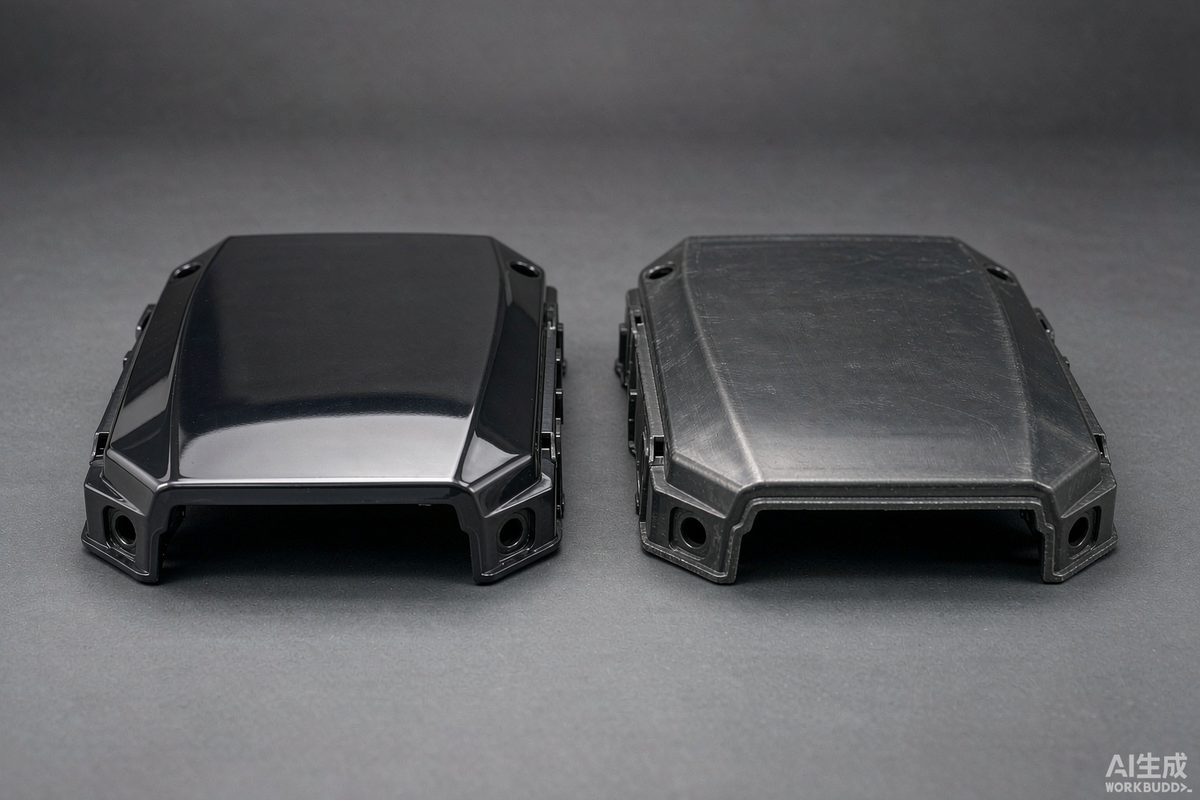
很多"尺寸全对但看着廉价"的投诉,根源就在这里——曲率在反射路径上出现了顿挫,屏幕视口里看不出来,摆到展台或日光下立刻暴露。而这个决策必须在建模早期就做对,后期再调代价极大。
模具必须能从某个方向把产品取出来,这就是分型。如果造型做出大面积的侧凹、或者曲面在某个方向上没有脱模角度,模具就需要增加滑块、斜顶甚至抽芯结构,成本与故障率同步上升。
常见的冲突有两类:一是为了造型连贯做了一整圈内凹,导致必须四面滑块;二是曲面在某个方向上完全没有脱模斜度,靠抛光和顶出硬扛,结果批量生产时拉伤。可行的做法是在造型阶段就给定主脱模方向,把侧凹控制在必要范围内,让每一处曲面都能顺向出模。
曲面件最容易出现的量产缺陷是翘曲,根源多为收缩不均。对策包括:结构尽量对称;让型腔与型芯的水路平衡,控制两侧温差;顶出系统受力均衡;必要时在模具上做反变形预补偿——也就是预先把产品做成反向的微量变形,冷却后回正。
壁厚不均是主要诱发因素:相邻区域壁厚比控制在三倍以内,过渡处用锥度渐变;圆角不小于壁厚的一半;加强筋厚度取壁厚的 50% 至 70%、高度不超过壁厚的三倍。这些数值在造型阶段就该纳入约束,而不是等到结构工程师来提。
会。模具分失效寿命和精度寿命两个维度,外观件更看重后者——型腔磨损一旦吃光公差带,产品就废了。常用钢材大致分档:预硬钢约 10 至 30 万模,改良型约 30 至 80 万模,淬火不锈钢类可达 80 至 150 万模,热作钢约 100 至 200 万模。
含玻纤的材料磨损尤其快:用普通预硬钢打 30% 玻纤增强尼龙,每 10 万模约磨损 0.005 至 0.01 毫米,公差带 0.05 毫米的产品大约 50 万模就吃光了;换用淬火不锈钢类,磨损可降低六成以上。年需求量在 20 万件以上的精度件,直接选高等级钢材反而更便宜。
曲面方案的验收标准应该是"斑马线过得去、分型方向出得来、公差带撑得住模具寿命",三条同时成立才算可量产。只讲造型不讲这三条,方案在评审会上再惊艳,到试模现场都会被打回。