外观定稿前有五条工艺红线必须先确认:拔模角度、分型面位置、壁厚均匀性、皮纹深度、装配间隙。这五条不定,方案看着再完整,试模阶段也大概率返修。
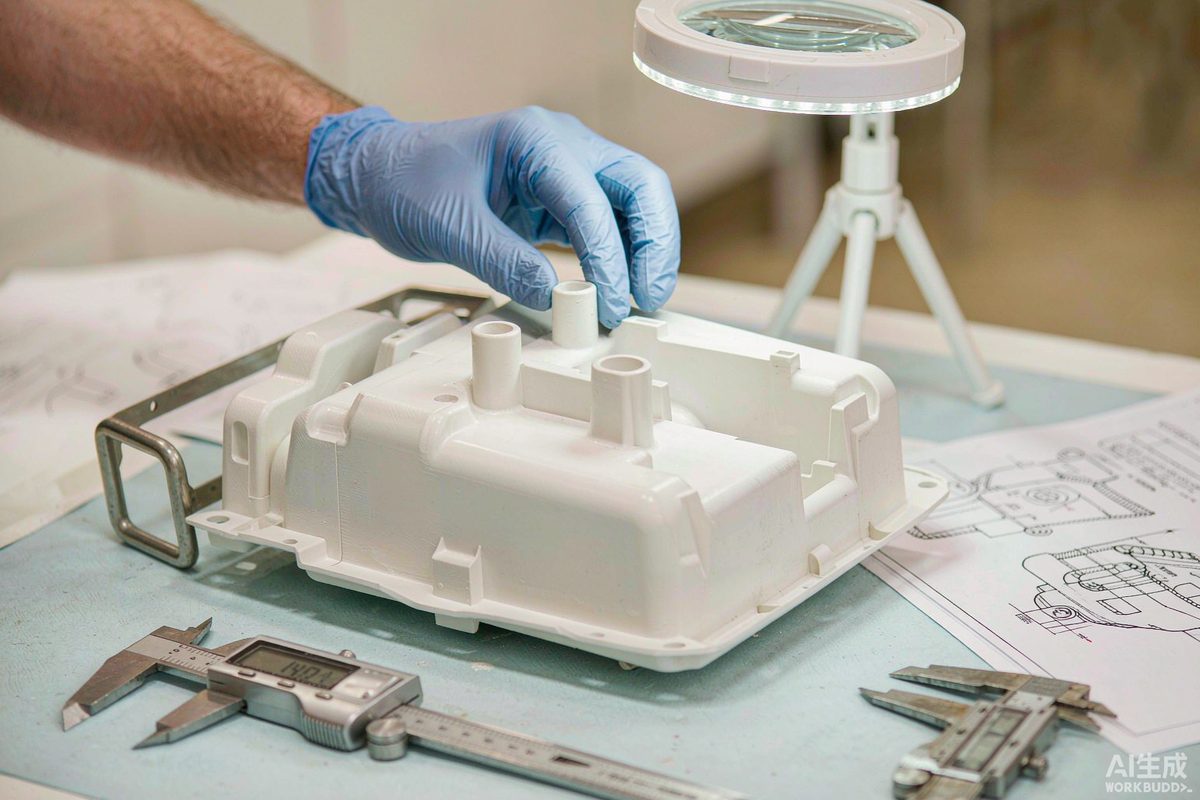
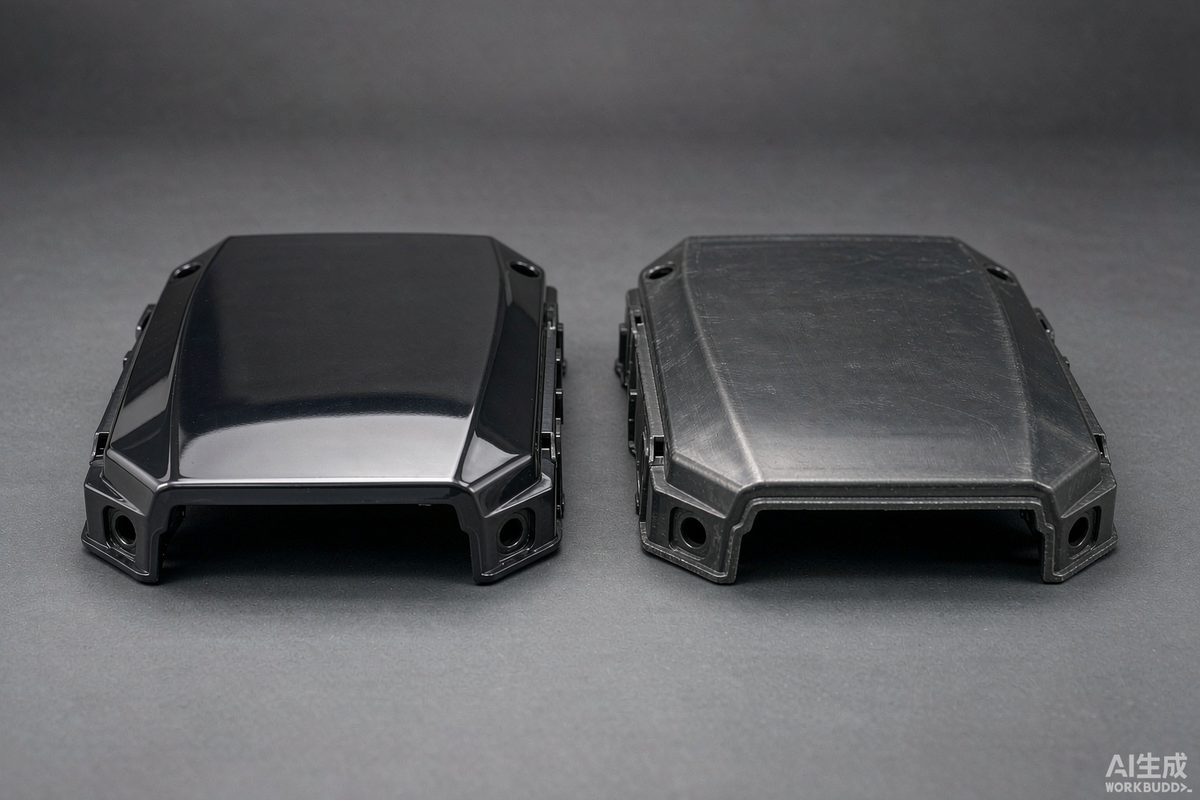
带皮纹的外观件,拔模角不是拍一个 1 度或 2 度就完事。行业通用的皮纹分级标准把纹理分为 12 至 45 级,对应粗糙度约 0.4 至 18 微米,纹理深度 0.002 至 0.100 毫米。级别越高纹理越深,出模时需要的拔模角就越大:12 级大约 0.5 度,24 级约 1 度,30 级约 1.5 至 2 度,36 级约 2.5 至 4 度,45 级则要到 5 度甚至更高,硬质材料如聚碳酸酯可达 7 度以上。
软料比如热塑性弹性体和聚丙烯,可比硬料少 1 至 2 度。关键在于:拔模角必须在三维数模阶段就预留,而皮纹通常是拆模方向确定后才加工,顺序反了就只能返修。级别超过 30 的深皮纹,还要在开模前就让模具厂介入,深筋、凸台和高壁处的角度要额外放大。
分型面的位置决定了产品上会不会留下一条看得见的线。好的做法是把分型面放进造型的转折处或明暗交界处,让它成为造型语言的一部分,而不是硬生生横穿视觉中心。
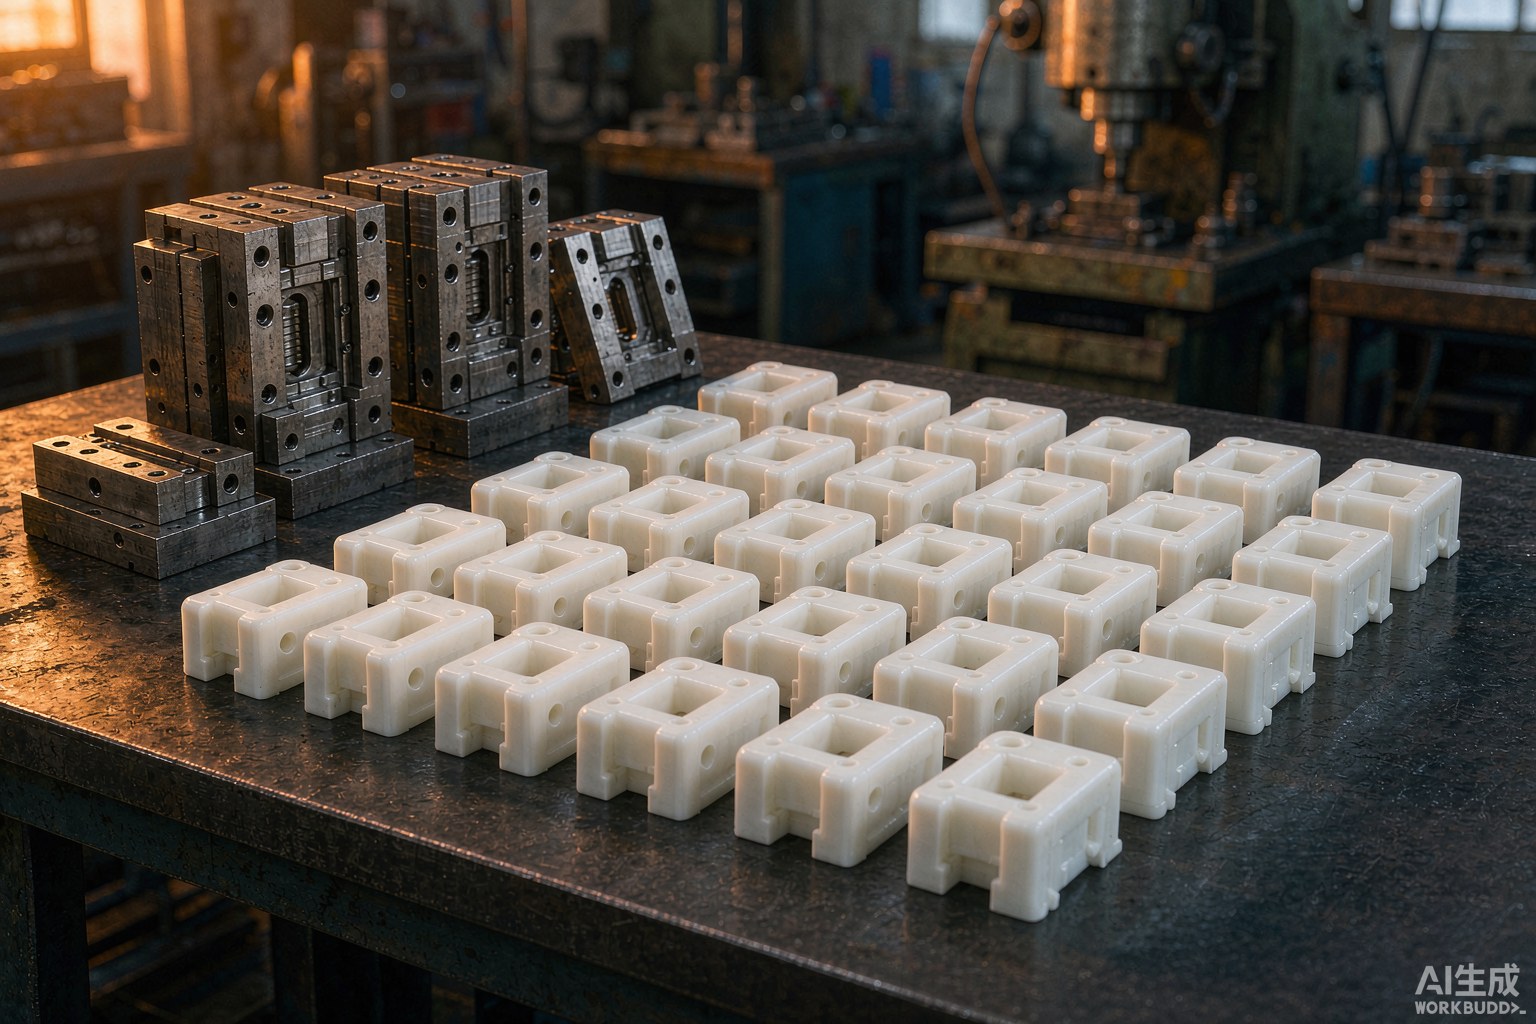
精度上,分型面间隙要控制在 0.01 毫米以内,飞边允收通常不超过 0.05 毫米。有医疗注射器的案例把分型面精度从 0.02 毫米提到 0.005 毫米,飞边率下降了 92%。锁模力用到额定值的 80% 至 90%,注射压力降 10% 至 20%、速度降 5% 至 15%,都是常用的调整区间。
外观件的壁厚通常取 2.5 毫米左右,正负 0.5 毫米;加强筋厚度不超过壁厚的 60%;厚壁区必须掏空减胶。壁厚不均直接导致缩痕,在产品表面的凹陷在侧光下一览无余。
工艺上常用阶梯保压来缓解:首段用注射压力的 80% 保 10 至 15 秒,末段降到 50% 保 5 秒。有个药瓶案例把模温从 50 摄氏度提到 70 摄氏度,缩痕深度减少 0.15 毫米,灌装达标率提到 99.8%。这些参数在图纸阶段就该写明,而不是等试模后再调。
熔接痕是两股料流汇合处留下的痕迹,强度也偏低。处理办法是把浇口移到低受力或非外观面,或改用多点进浇——有个透析器外壳改用四点进浇后,强度提升约 40%。料温提高 5 至 10 摄氏度、模温提高 3 至 5 摄氏度、开设深度 0.01 至 0.03 毫米、宽 5 至 10 毫米的排气槽,都能减轻痕迹。
有采血管产品把熔接痕位置移开后,合格率从 85% 提到 98%。这类改动在三维阶段成本几乎为零,开模后再改就是另一笔账。
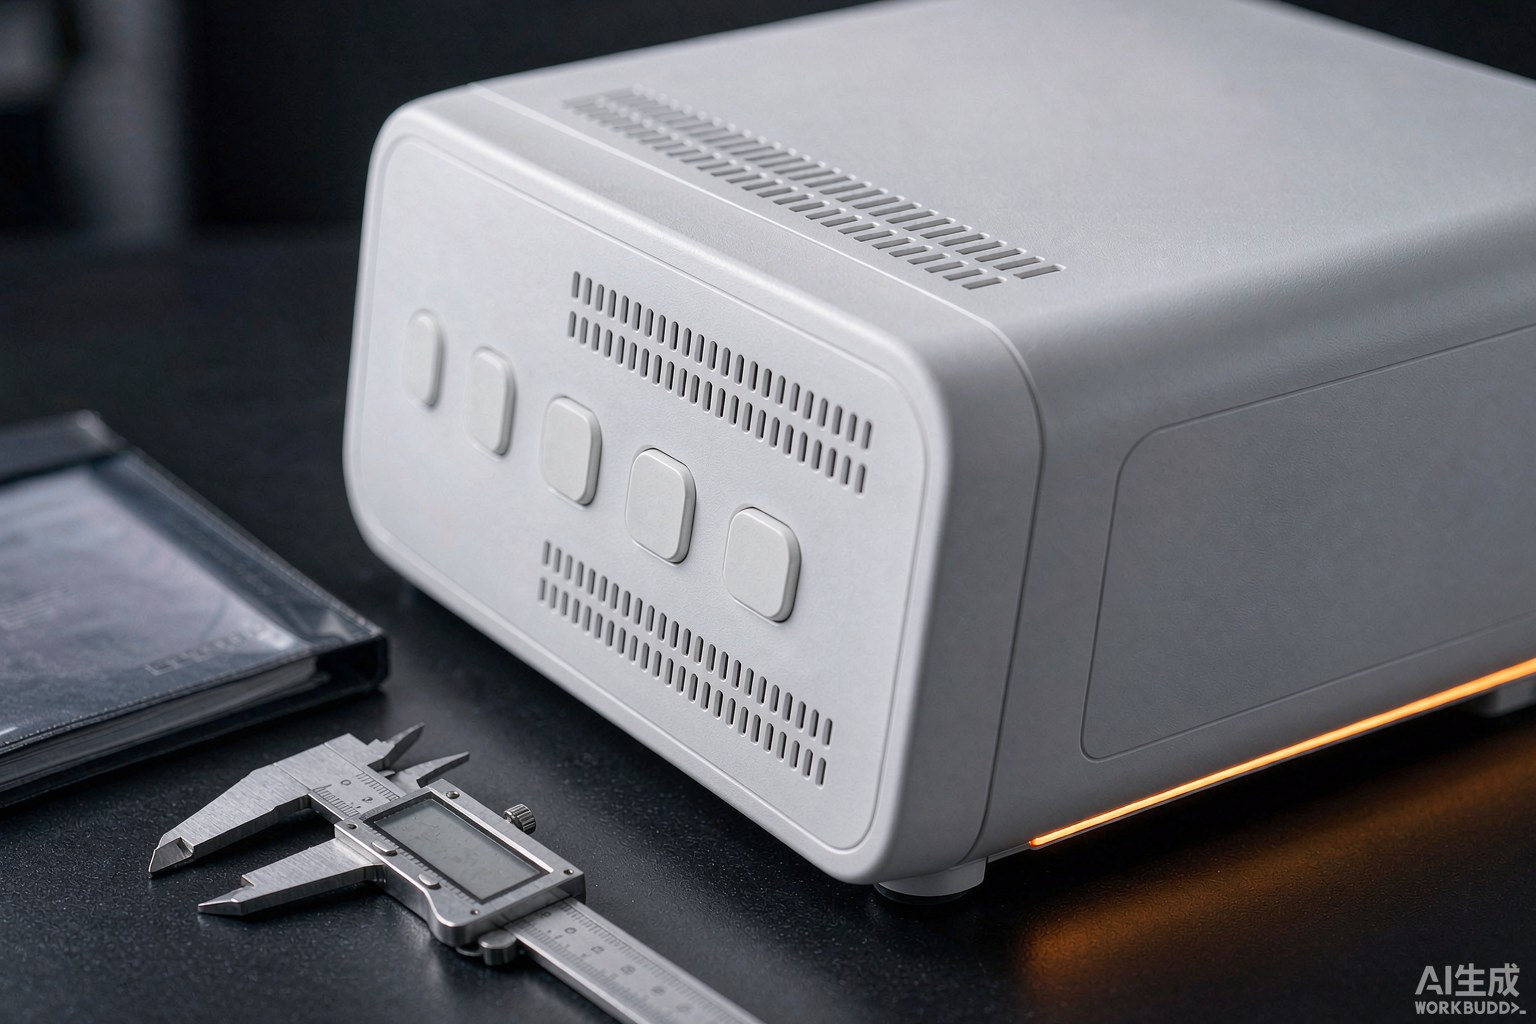
外观定稿时常常只画了单件,没定义件与件之间的缝隙和段差。量产时缝隙忽宽忽窄、面差一个上一个下,是最伤质感的问题。做法是在图纸上明确缝隙宽度、段差方向和允收值,并指定统一的基准体系,让不同供应商做出来的件能互换。
这套检查并不增加多少工作量,收益却很实在:设计预防的投入约为模具修复的十分之一,约为量产阶段救火的五十分之一。把允收阈值写进图纸阶段的评审,而不是留到试模后讨论,是外观件最划算的一步。
五条红线里,最容易出问题的是拔模角和皮纹的绑定关系——外观定了纹理,结构没留角度,试模才发现拉伤。其次是缝隙与段差,图纸上不写,量产时全靠师傅手感。把这两条做成强制检查项,能拦掉大部分返修。