人机操控尺寸按第 5 至第 95 百分位的人体数据设定,握持直径取 32–45mm、指尖按键力取 2–4N,可覆盖绝大多数成人且不易疲劳,是外观与结构共用的基线。
成年男性掌宽约 85–100mm、女性约 75–88mm,工具类手柄有效握径宜取 32–45mm:过细勒手、过粗握不实。连续作业超过 30 分钟的产品,握径建议偏向区间下限并加软触包胶,接触压强控制在 0.5–1.2N/cm²。
指尖点按的触发力取 1.5–4N、行程 0.3–1.2mm,低于 1N 易误触、高于 5N 易疲劳;掌根或整手握压可放到 10–25N。带反馈(咔哒、阻尼)的键要在 2–3N 处给出明确段落感,盲操作不靠看。
站立单手操作包络以肩为心、半径约 600–750mm 为舒适区,超过 900mm 需移步;常用控件放在正前 15° 锥内。手持设备重心应落在握持轴 20mm 内,否则长时间偏转导致腕部劳损。
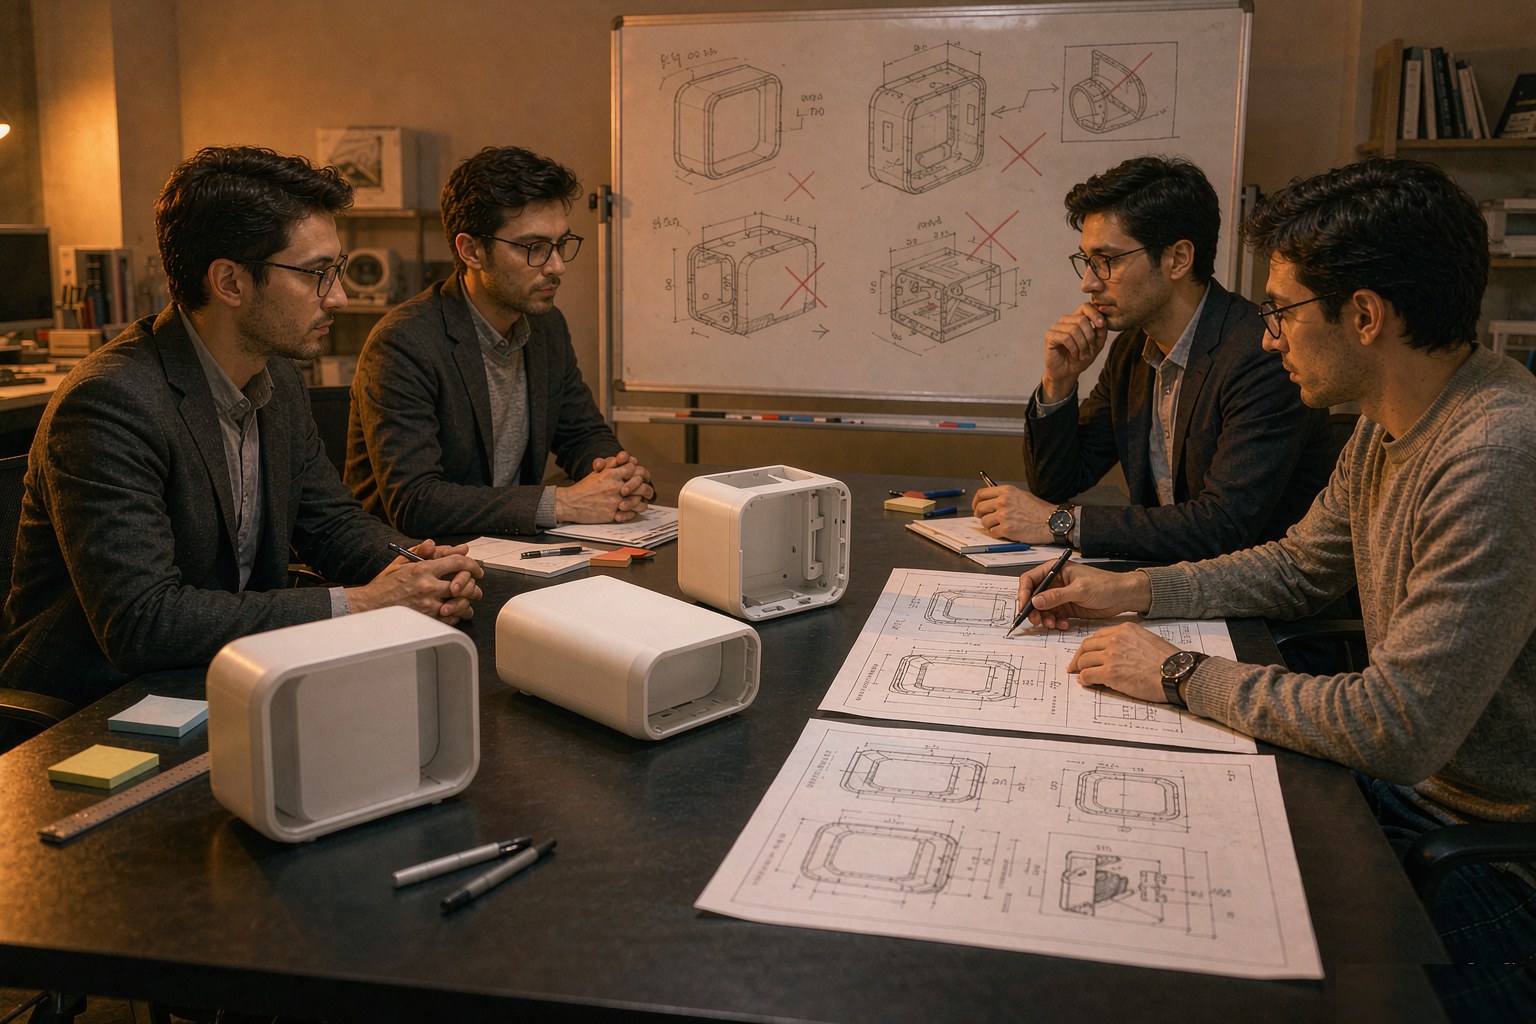
老年与儿童产品要放宽:按键力下调 30–50%、握径加防滑纹;戴手套工况按手套增厚 2–3mm 反推尺寸。设计阶段用第 5 百分位手模打样验证,比量产后改模成本低一个数量级。
工业手套增厚 2–3mm,握径要相应放大或做凹槽定位;儿童产品握径降到 22–30mm、按键力 <1.5N,且边角全圆角 R≥2mm 防硌伤。医疗无菌手套工况下,操作力阈值上浮 20–30% 仍要保证可触发。
用第 5、50、95 百分位三维手模打样,覆盖矮小女性到高大男性;功能性控件用第 5 百分位(最小手)验证"够得着、按得动",舒适性用第 95 百分位验证"不顶手"。三项全过才算人机合格。
误区一是只看平均值忽略尾数人群;二是把"能按下去"当"按得舒服",缺力反馈设计;三是后期才做手模,改模成本高。人机基线应在 ID 草图阶段就进约束框。
手握工具振动 RMS 建议 <2.5m/s²(8 小时暴露上限口径),超标的加阻尼手柄;触觉反馈用偏心马达 0.5–2g 或线性马达,启停 <30ms 才"跟手"。反馈强度按操作重要性分级,关键动作强反馈。
人机基线写成"尺寸—工况—百分位"三列表格进设计规范,新项目直接查表初值再打样微调。把经验变标准,是外观团队最该留下来的资产,避免每个项目重踩一遍。
某工具握径照搬竞品 38mm,未做第 5 百分位验证,女性用户握不实被投诉;改 33mm 加包胶后退货率降 40%。教训:人机尺寸必须覆盖尾数人群,竞品数据不能直接抄,要换算到自身用户画像。
①列用户百分位区间;②定握径与按键力基线;③画操作包络与重心;④做第 5/50/95 百分位手模打样;⑤戴手套与儿童场景各验一次。五项全勾才算人机合格,任何一项跳过都会在量产投诉里补回来,且改模成本翻数倍。
把百分位基线写成"尺寸—工况—百分位"三列表格进设计规范,新项目查表得初值再打样微调;手模验证记录归档,作为后续改款的基准线。规范一旦沉淀,人机尺寸从每项目重踩变成查表复用,评审效率与一致性同时提升。
把外观设计能力从"能做出"推进到"能稳定量产、能讲清价值",正是工业设计服务的核心增量。人机尺寸不是拍脑袋,用百分位数据加实物手模验证,能把"握着不舒服"这种模糊抱怨转成可量化的设计判据。
常规消费类或设备类产品的外观设计,从需求梳理到方案定稿通常三到六周;结构复杂或需要系列化规划的项目会拉长到八周以上。时间主要花在方向发散与评审收敛上,而不是画图本身。想压缩周期,最有效的办法是需求阶段就把使用场景、成本目标和法规要求冻结清楚。
不是。工业设计是更大的范畴,包含产品定义、人机研究、外观设计、结构设计、材料与工艺落地;外观设计只是其中负责造型、比例、色彩与质感的那一段。外观方案如果不能与结构、模具、工艺对齐,落地时会被大量修改,所以成熟的做法是外观与结构并行推进,而不是先画完再交给结构。
草图阶段一个方向可能只要十几分钟,三维建模则要数小时。先用草图快速铺开十几个方向、筛掉明显不成立的,再对剩下的两三个做三维深化,能省下大量返工工时。直接上三维容易陷入细节,方向一旦错了沉没成本很高,这也是专业团队普遍保留草图环节的原因。