AR 眼镜的镜腿结构设计,本质上是在 8–10 mm 的截面里安排电池、主板、柔性排线、转轴和天线。这个案例的难点不是造型,而是把五样东西塞进同一个腔体,还要保证转轴开合 2 万次不松、镜腿不外翻。
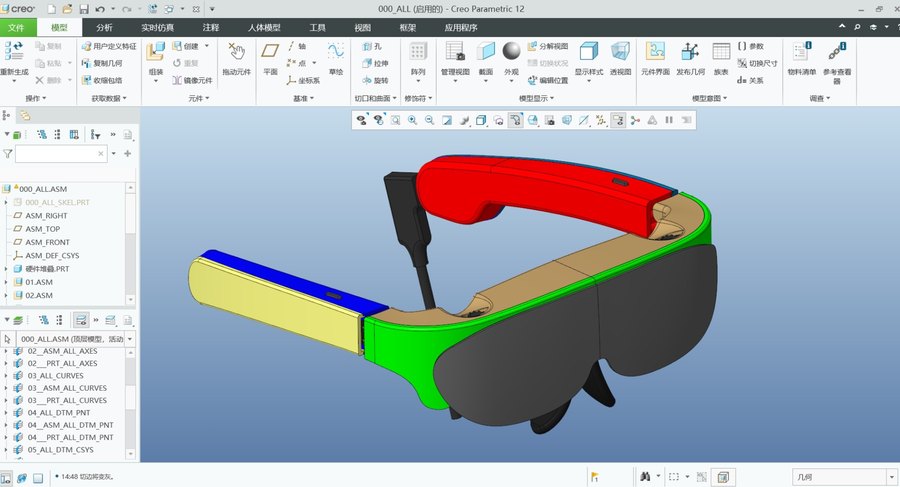
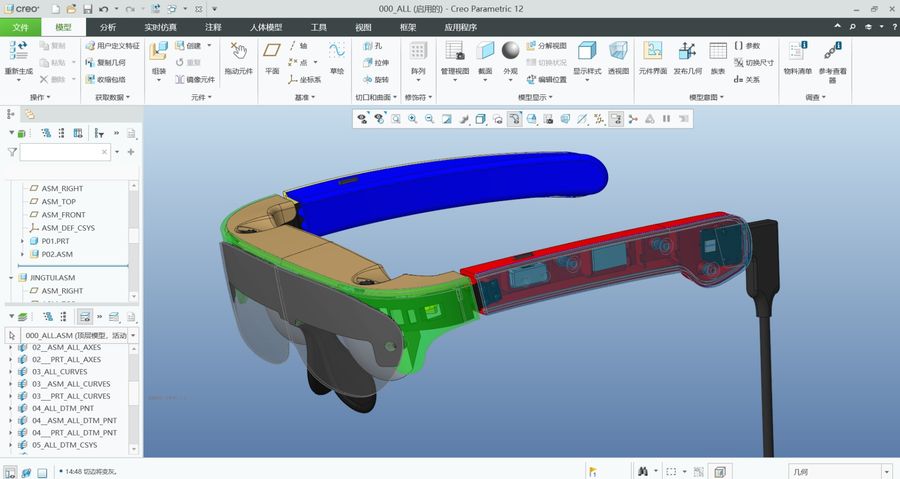
先看几组数字:镜腿截面高度 9 mm、宽度 7 mm,壁厚要求 1.0 mm(既要薄又要抗弯),内部可用净空只剩 5 mm × 7 mm。要在里面放下:
加起来已经超了。所以这个项目的第一轮结构方案就必须做取舍,而不是先画再挤。
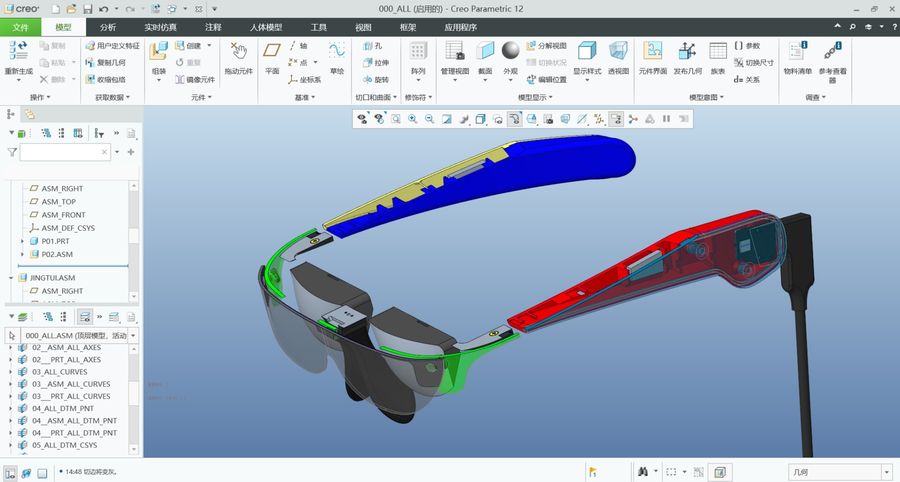
取舍一:电池从镜腿中段移到根部。 中段放电池会导致重量集中在耳侧,佩戴 20 分钟就压耳。移到根部后重心后移,同时给主板腾出连续空间。
取舍二:柔性排线走顶部而非侧面。 侧面是转轴开合的弯曲区,排线走侧面会被反复弯折导致断线。改走顶部后,弯折半径从 0.8 mm 提升到 2 mm,寿命从预估 5000 次提升到 2 万次以上。
取舍三:天线放到镜腿末端,独立开窗。 天线与金属转轴、电池的净空是硬约束。末端空间最充裕,且远离主板的高频干扰源。代价是末端要做非金属开窗,外观上多一条分件线。
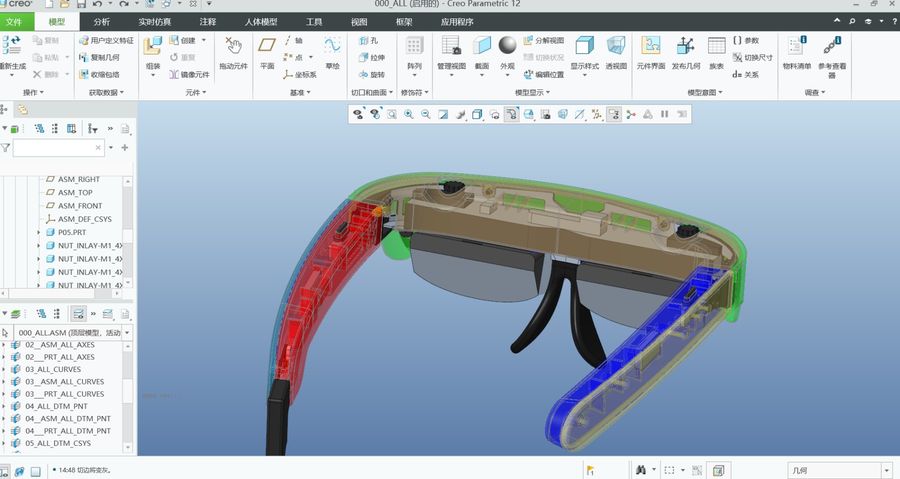
| 部位 | 参数 | 取值依据 |
|---|---|---|
| 镜腿主壁厚 | 1.0 mm(PC+ABS) | 兼顾抗弯刚度与注塑充填 |
| 加强筋根部 | 0.5 mm(主壁厚的 0.5 倍) | 超过 0.6 mm 外观面出缩痕 |
| 转轴配合间隙 | 单边 0.05 mm | 小于 0.03 mm 会咬死,大于 0.08 mm 会晃动 |
| 镜腿与主体夹角 | 开合 0–15°,阻尼扭矩 0.8 kgf·cm | 保证单手可推开、不自由下落 |
| 鼻托位置 | 距镜片下沿 6 mm | 匹配亚洲人脸型鼻梁高度 |
坑一:转轴用塑胶直接成型。 第一版为了省零件,把转轴做在镜腿上直接注塑。手板试装时发现开合几次就发涩,原因是塑胶与塑胶的摩擦系数高(0.3–0.4),且没有磨损补偿。第二版改成金属销轴 + 塑胶孔,孔内嵌 POM 衬套,摩擦系数降到 0.1 左右,开合手感稳定。
坑二:镜腿末端扬声器开孔直接开在外观面。 声学测试发现高频衰减严重,且开孔边缘有毛刺。改成内凹 0.5 mm 的喇叭孔,外覆不锈钢网片,声压提升 3 dB,外观也更干净。
可穿戴产品的结构设计,有一条通用原则:先把不可压缩的器件(电池、主板、扬声器)的位置定下来,再设计可塑的壳体。 反过来做,一定会反复改。
另一个经验是柔性排线的走向必须画在数模里,而不是在图纸上标一句"排线从 A 到 B"。排线的弯折半径、固定点、活动段长度,都会决定它的寿命。这个项目的排线寿命从 5000 次提升到 2 万次,靠的就是把走向从侧面改到顶部这一个决策。
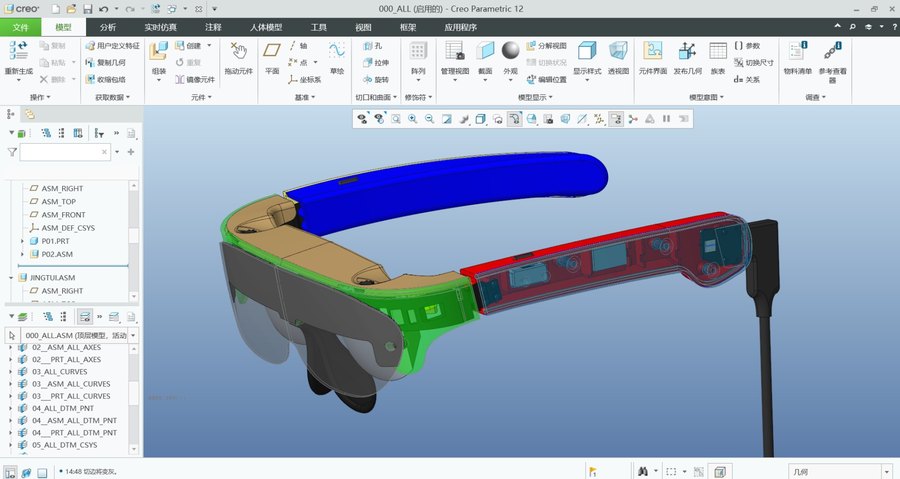
可穿戴产品的结构,考验的不是能不能画出来,而是知不知道该先定什么。电池、主板、天线这三样的位置一旦确定,壳体其实只有一种合理解法。反过来说,如果一上手就在纠结曲面怎么过渡,这个项目大概率要改三轮。想了解小型件的结构设计方法,可参考本站产品结构设计栏目的相关文章。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。