环境试验的"通过"不是一张合格证,而是一组可计算的应力门槛;结构设计阶段的公差、紧固与缓冲方案,必须按这些门槛反推,而不是等试验失败再整改。
便携终端、车载电子、工业手持终端、户外控制柜、医疗器械。
把试验等级前置为设计输入(规格书 + DFMEA 各一行),可省 2–3 轮整改。在 DFM/结构交付里加一页"试验等级映射表",是低成本高感知的差异化交付。
IEC 60068-2-27/-2-6/-2-64/-2-31/-2-32/-2-75;ETSI EN 300 019-2-7 V3.1.1;与非网《小型SMD网络变压器振动与跌落测试方法》;中析研究所《音视频设备机械强度检测》
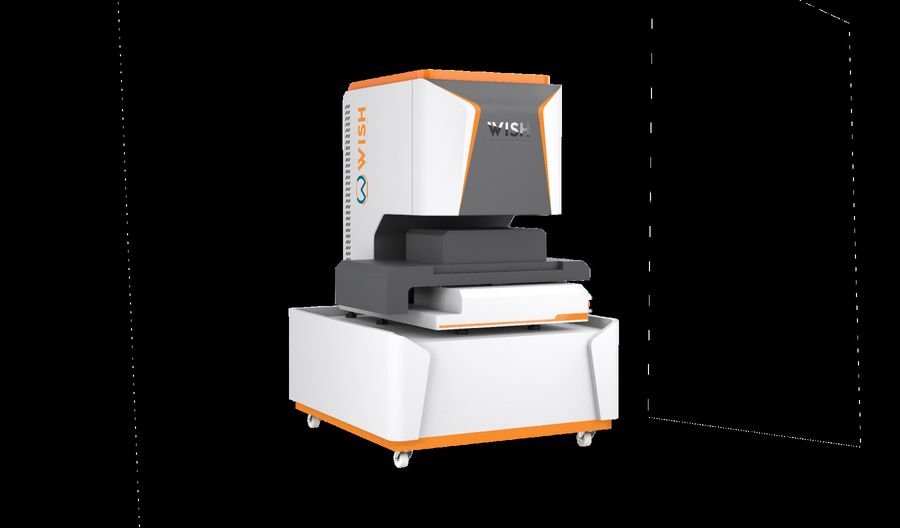
04-素材库/images/2026-09-25/b08-01_env_test_chamber.jpg(实拍,来源 000-图片样张\01-外观设计案例图片\03-工业设备\02-淋雨试验机\淋雨试验机 (1).jpg)
产品能否扛住运输与使用现场的冲击,取决于设计阶段是否把试验门槛写进了图纸。我们按 IEC 60068-2-27(冲击 50g/11ms)、IEC 60068-2-64(随机振动 5–500Hz/2.5g rms)、IEC 60068-2-31(跌落 76–100cm 全姿态)等标准,在结构设计阶段即完成公差分配、紧固方案与缓冲布局的应力反推,并区分 ETSI 7M2/7M3 等级对应不同使用强度,避免样机送测后反复整改。试验门槛前置,通常可将结构类整改轮次压缩 2–3 轮。
把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。