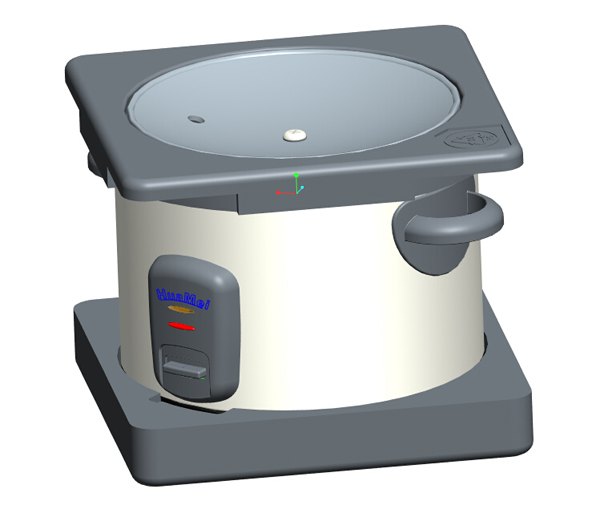
电饭锅锅体的结构设计,最典型的两个问题都在把手根部:缩痕和强度。把手与锅体连接处是局部厚区,壁厚比主壁厚大一倍以上,不做处理必然缩,处理过度又会在提拉时开裂。
三组矛盾同时存在:
这三条互相牵制,任何单点优化都会带来另外两处的退化。
做法一:把手根部做"掏空 + 加强筋"结构,而不是实体加厚。 把根部实体改为 1.5 mm 壁厚的空腔,内部布置三条放射状加强筋(根部厚 1.2 mm、高 8 mm)。这样既避免了 6 mm 厚区,又通过筋的截面惯性矩补回了刚度。实测承力从 180 N 提升到 260 N。
做法二:把手做成独立件,通过卡扣 + 螺钉与锅体连接。 一件成型时把手根部无法避免厚区;拆成独立件后,锅体侧壁保持均匀壁厚,把手本身用另一种材料(如 PP 加玻纤)保证强度。代价是多一套模具和一道装配工序。
做法三:内胆配合面单独加工。 锅体内腔的圆度要求高,注塑难以稳定保证。做法是在内腔配合段做 0.5 mm 的加工余量,注塑后用车削保证圆度到 0.15 mm。
| 项目 | 参数 | 说明 |
|---|---|---|
| 锅体主壁厚 | 2.5 mm | PP 或 PP+GF,兼顾刚性与充填 |
| 把手根部筋厚 | 1.2 mm(主壁厚 0.48 倍) | 低于 0.6 倍可避免缩痕 |
| 把手承力 | ≥ 200 N | 实测 260 N |
| 锅体圆度 | ≤ 0.15 mm(配合段) | 注塑后车削保证 |
| 分型面间隙 | ≤ 0.02 mm | 塞尺不通为合格 |
| 密封圈槽 | 宽 3.0 mm,深 2.2 mm | 按 O 圈标准槽取值 |
坑一:第一版靠"加保压"压缩痕。 试模时看到把手根部缩痕,第一反应是把保压从 45 MPa 提到 65 MPa。结果缩痕小了一点,但飞边出现了,而且顶出时根部出现应力发白。正确的做法是改结构(掏空加筋),而不是加压力。
坑二:密封圈槽按经验取值。 第一版槽宽 3.5 mm、深 2.5 mm,试装后盖子压不紧。按 O 圈标准槽重算:线径 2.5 mm 的 O 圈,槽宽应取 3.0–3.2 mm、槽深 2.0–2.2 mm,压缩率 20%–25%。改槽后密封正常。
家电结构件有一条通用规律:凡是"局部加厚"的想法,都应该先怀疑。 厚区带来缩痕、翘曲、冷却不均三个问题,而解决强度问题的正确工具是筋、是截面形状、是分件,不是厚度。
另一条经验是密封槽不要靠经验取值。O 圈槽的宽深比、压缩率、圆角都有国家标准可查,查表比试错快得多,也避免了反复试模。
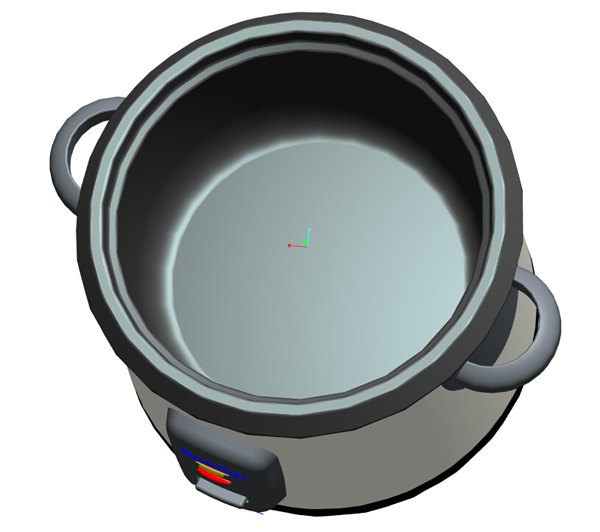
家电结构设计的功力,体现在"看到厚区就想掏空"这个条件反射上。凡是想加厚的地方,先问三句:能不能改成筋?能不能拆成两件?能不能换材料?这三问答完,多数缩痕问题在设计阶段就没了。想了解塑胶件的 DFM 评审方法,可参考本站产品结构设计栏目的相关文章。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。