产品结构设计服务交付的是能直接开模的全套工程文件:3D 数模、2D 图纸、DFM 评审报告、BOM 与试模跟进。单款周期 30–45 个工作日,报价 3–10 万元,不含模具费与试模费。
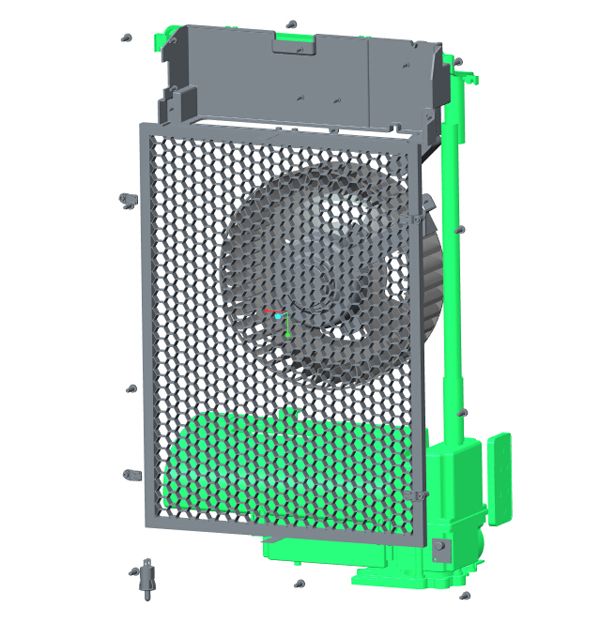
结构阶段最容易出问题的地方,不是画不出来,而是交出去的文件别人接不住。完整的结构交付应包含五类:
这五项里,DFM 评审报告最容易被省掉,也最不该省。一份完整的 DFM 报告能把试模轮次从三四轮压到一到两轮,省下的周期成本远高于报告本身的工作量。
结构设计不是凭手感,多数判断都有明确的数值边界:
| 项目 | 推荐值 | 越界后果 |
|---|---|---|
| 主壁厚(ABS/PC 类) | 2.0–3.0 mm | 过薄充填不足,过厚缩痕与翘曲 |
| 加强筋根部厚度 | 主壁厚的 0.5–0.6 倍 | 超 0.7 倍必出缩痕 |
| 筋高 | 不超过壁厚的 3 倍 | 过高易困气、填充困难 |
| 脱模斜度(外观面) | 1°–3° | 低于 1° 拉伤、顶白 |
| 内圆角 | ≥0.5 mm,取壁厚 0.25–0.5 倍 | 过小应力集中、开裂 |
| 壁厚变化 | ±15% 以内,斜坡过渡 1:3 | 突变处翘曲与缩痕 |
这些数字不是教条,而是注塑工艺的物理边界。结构设计阶段把这几条守住,试模现场需要调机的空间就大得多。
以一款含 15–25 个塑胶件与钣金件的整机为例:
要注意的是,试模轮次不在设计方可控范围内。想压到两轮以内,靠的是 DFM 做得够细,而不是催模具厂。
同样叫"一款产品结构设计",报价从 8000 元到 15 万元都有人报,差别主要在三处:
比价时最该问的一句是:报价里包含几轮试模跟进?不含跟进的报价,试模阶段要么另收费,要么人找不到。
一是壁厚不均。 看起来只是局部加厚 0.5 mm,实际会在厚区形成缩痕,在薄厚交界形成应力集中。对策是把厚区挖空加筋,而不是整块加厚。
二是倒扣没清干净。 一个被遗忘的 0.5 mm 倒扣,会让整套模具多一个滑块,成本增加几千到几万元。数模交付前应做一次全零件脱模方向检查。
三是公差链没算。 单个零件公差都在合理范围,装配后累积超差导致装不进去。装配尺寸链要在出图阶段就算完,而不是等试装发现问题。

只有外观图没有结构,能接吗? 能,但需要先做一次外观可制造性评估,确认曲面能脱模、壁厚可均匀。如果外观方案本身有硬伤,结构阶段要么改造型,要么加滑块。
结构做完可以直接开模吗? 需要先过一轮 DFM 评审与手板验证。跳过手板直接开模,一旦机构动作不对,改的是模具而不是数模。
钣金件也要出 2D 图吗? 要,而且比塑胶件更依赖 2D 图。钣金件的展开尺寸、折弯半径、折弯顺序都在图纸上,数模本身表达不了。
改模费用谁承担? 属于设计缺陷的由设计方承担,属于需求变更或模具加工误差的另议。合同里写清判定标准,比事后争论有效。

判断结构设计做得好不好,有个很直接的标准:把数模交给模具厂,对方需要问几个问题。问得越少,说明结构越清楚。如果模具厂要反复确认脱模方向、分件线、进胶位置,那结构阶段其实还没做完。想进一步了解 DFM 评审怎么落地,可参考本站产品结构设计与原创干货栏目的相关文章。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。