首页 /3D打印 / 正文

手板加工服务:3D打印与CNC手板的工艺选择与交付周期

苏州工业设计知库站 2026-10-26 20:31:36 0 次浏览

手板加工服务要解决的是"三天内拿到一组能装配、能对色、能拿给客户看的实物"。3D 打印适合复杂曲面与镂空结构,CNC 适合高精度平面与透明件,钣金折弯适合机箱外壳。单件报价从百元级到千元级,交期 3–7 天。
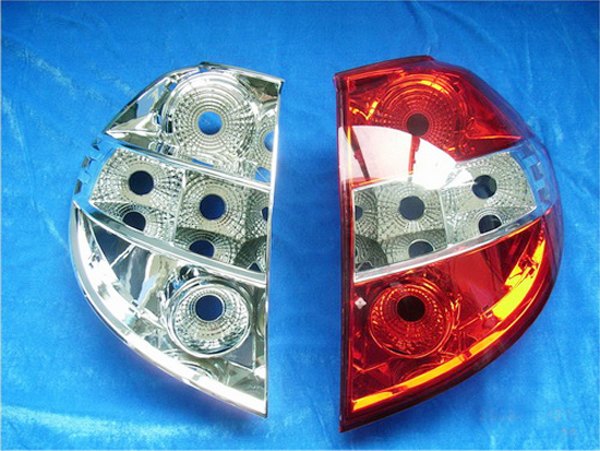
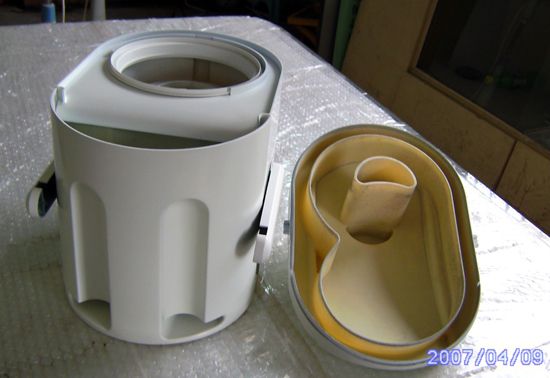
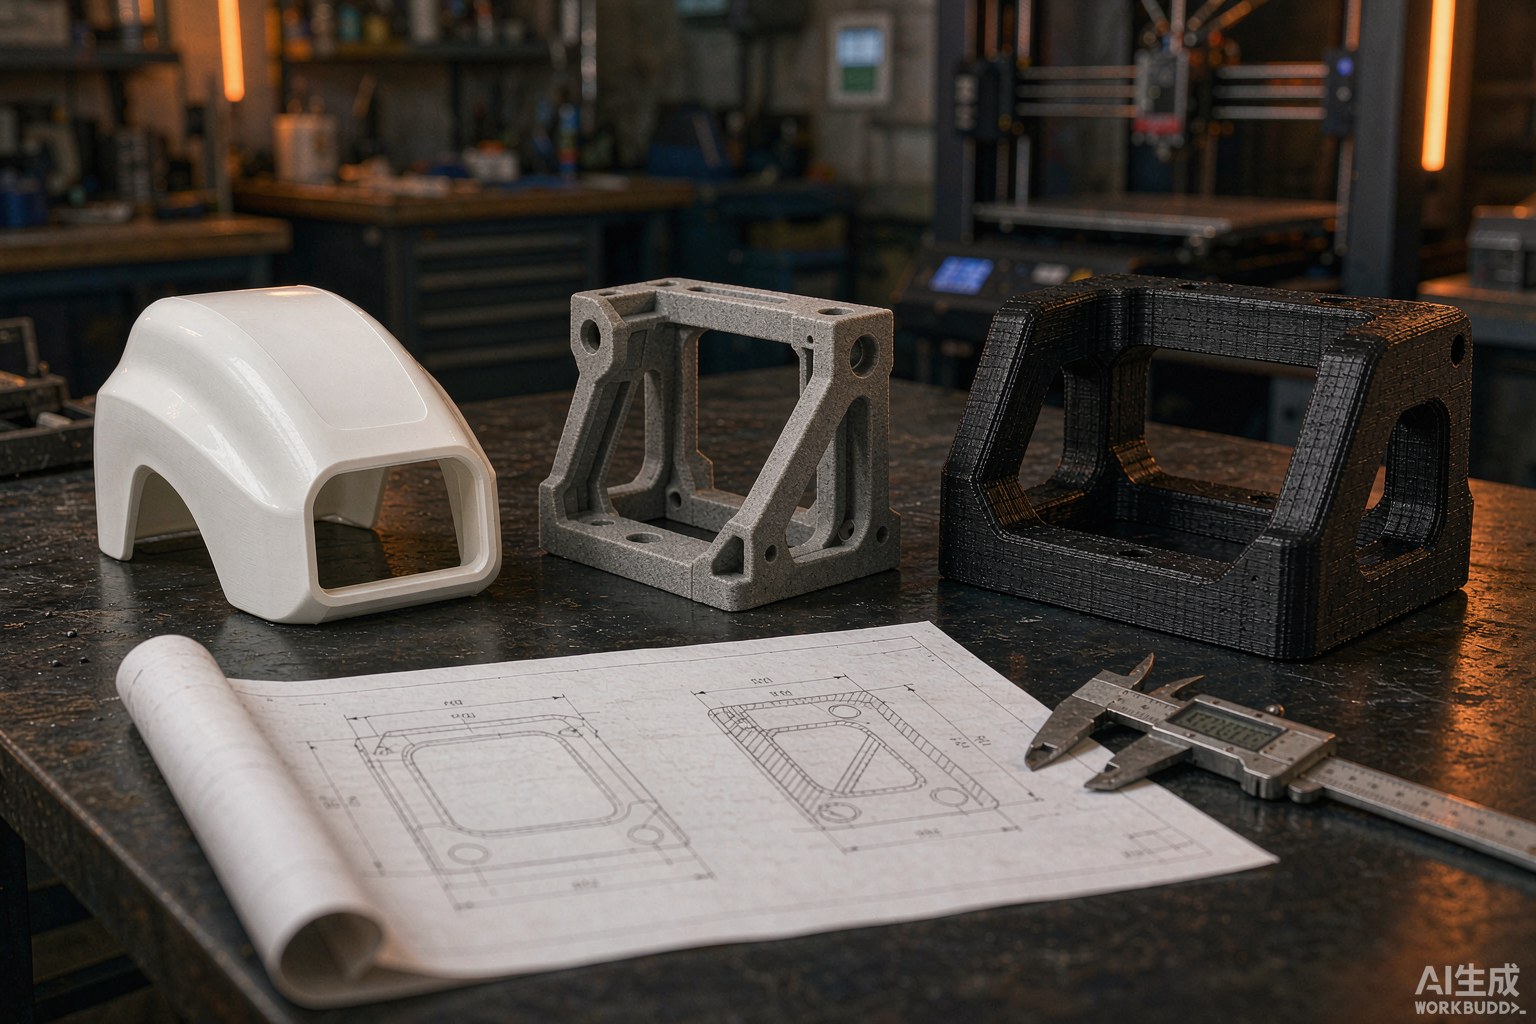
汽车车灯手板件,展示透明灯罩与内部反射结构的成型效果
透明车灯手板:透光件的表面处理与内部反光结构,是手板工艺最难的部分

手板加工服务包含哪些工序?

数码通讯类_(12)

手板不是打印完就交货。一个完整的手板交付通常走五道工序:

  • 模型检查:壁厚、支撑面、最小特征尺寸是否满足所选工艺
  • 成型:按工艺打印或机加工,含支撑生成
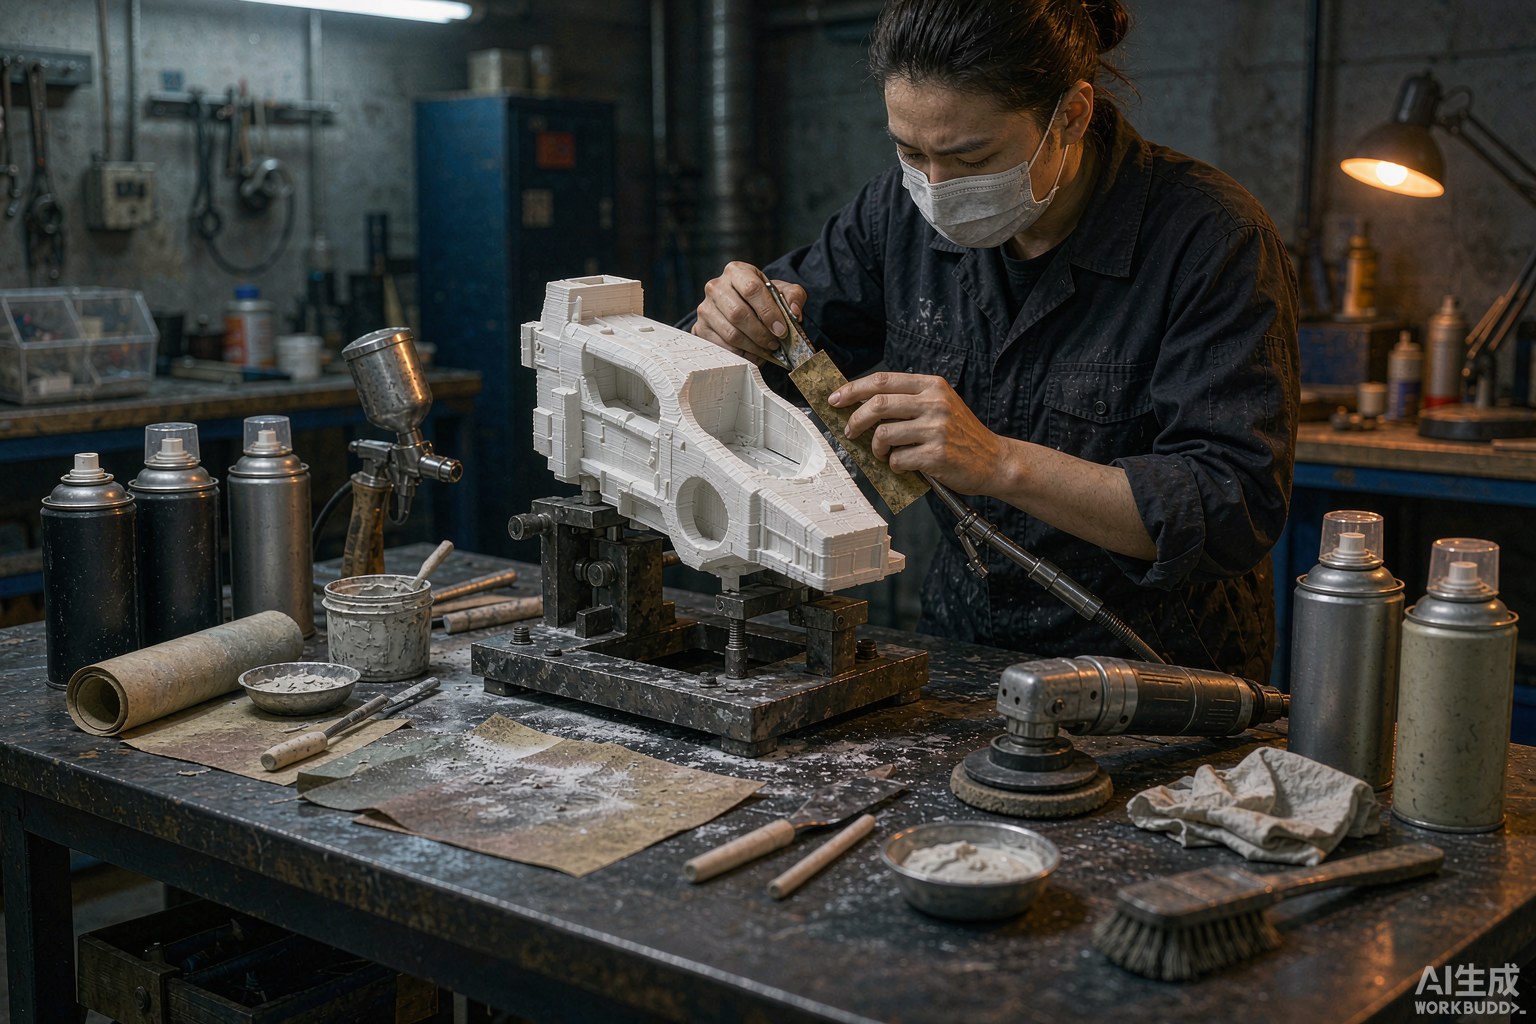
  • 支撑去除与打磨:去支撑、打磨台阶纹、补土
  • 表面处理:喷底漆、喷色漆、丝印、电镀或透明处理
  • 装配与小批量试装:螺纹攻牙、嵌螺母、试装配

后处理通常占总工时的 40%–60%,也是最容易被报价单隐去的部分。只报"打印费"的报价,做出来的件往往毛坯状态,拿不出手。
3D 打印和 CNC 手板怎么选?

数码通讯类_(2)

判断依据主要是几何特征、精度要求和材料:

维度3D 打印(SLA/SLS)CNC 机加工
适合结构复杂曲面、内部镂空、一体化结构平面、直角、螺纹孔、透明件
精度±0.1 mm(SLA 可到 ±0.05 mm)±0.02–0.05 mm
材料光敏树脂、尼龙、TPUABS、PC、PMMA、铝合金、铜
表面有层纹,需打磨刀纹,可做镜面或蚀纹
交期1–3 天3–7 天

实际项目里常混用:外壳用 CNC 做(要装配精度和表面质感),内部支架用 SLS 打印(复杂镂空,成本低)。全用一种工艺,往往在某一项上妥协。
手板报价怎么拆才不会被虚高?

数码通讯类_(4)

合理的手板报价可以拆成三段,拆得开就能逐段对账:

  • 材料费按克算:光敏树脂 2–4 元/克,尼龙 3–6 元/克,铝合金按公斤计
  • 机时费按小时或分钟算:CNC 机时 6–12 元/分钟,打印按台时计
  • 后处理按工序算:打磨 50–200 元/件,喷漆 100–400 元/件,丝印另计

一份报价如果只写"材料费 XXX 元",就无法比价。要求对方把材料净重、机时、后处理分开列,是压掉虚高最有效的一招。

手板交期为什么差这么多?

同样是"三天交付",实际差别在排产优先级和工序完整性:

  • 标准交期 3–5 天:常规工艺、常规颜色、不含复杂后处理
  • 加急 24–48 小时:通常加价 30%–50%,且只能保证成型,后处理从简
  • 含透明件或电镀 7–10 天:透明件要抛光,电镀要外发,两段都不可压缩

把交期压到极限的代价,通常是后处理被砍掉,拿到的是毛坯件。如果手板是要给客户看的,这一刀不能砍。

手板做几件才够?

这是最常被低估的问题。只做一件的手板,通常不够用:

  • 装配验证:至少要一套完整件,用于试装与机构动作验证
  • 外观评审:不同配色或表面处理的对比件,每种颜色至少一件
  • 破坏性测试:跌落、卡扣疲劳、螺纹拉脱,测完就没了
  • 客户送样:留给客户或渠道的样品

经验值是外观件一次做 2–3 套、结构件做 1–2 套。做到第三套时单件成本会明显下降,因为模型和编程已经复用。
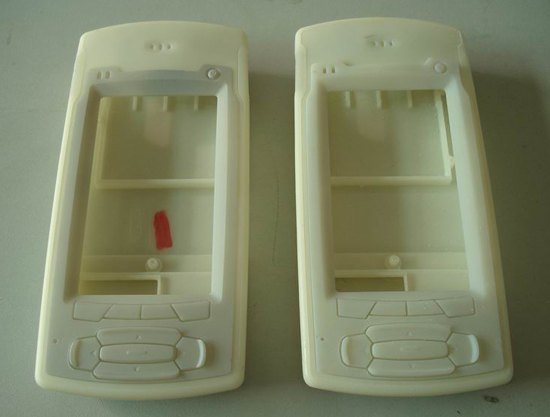
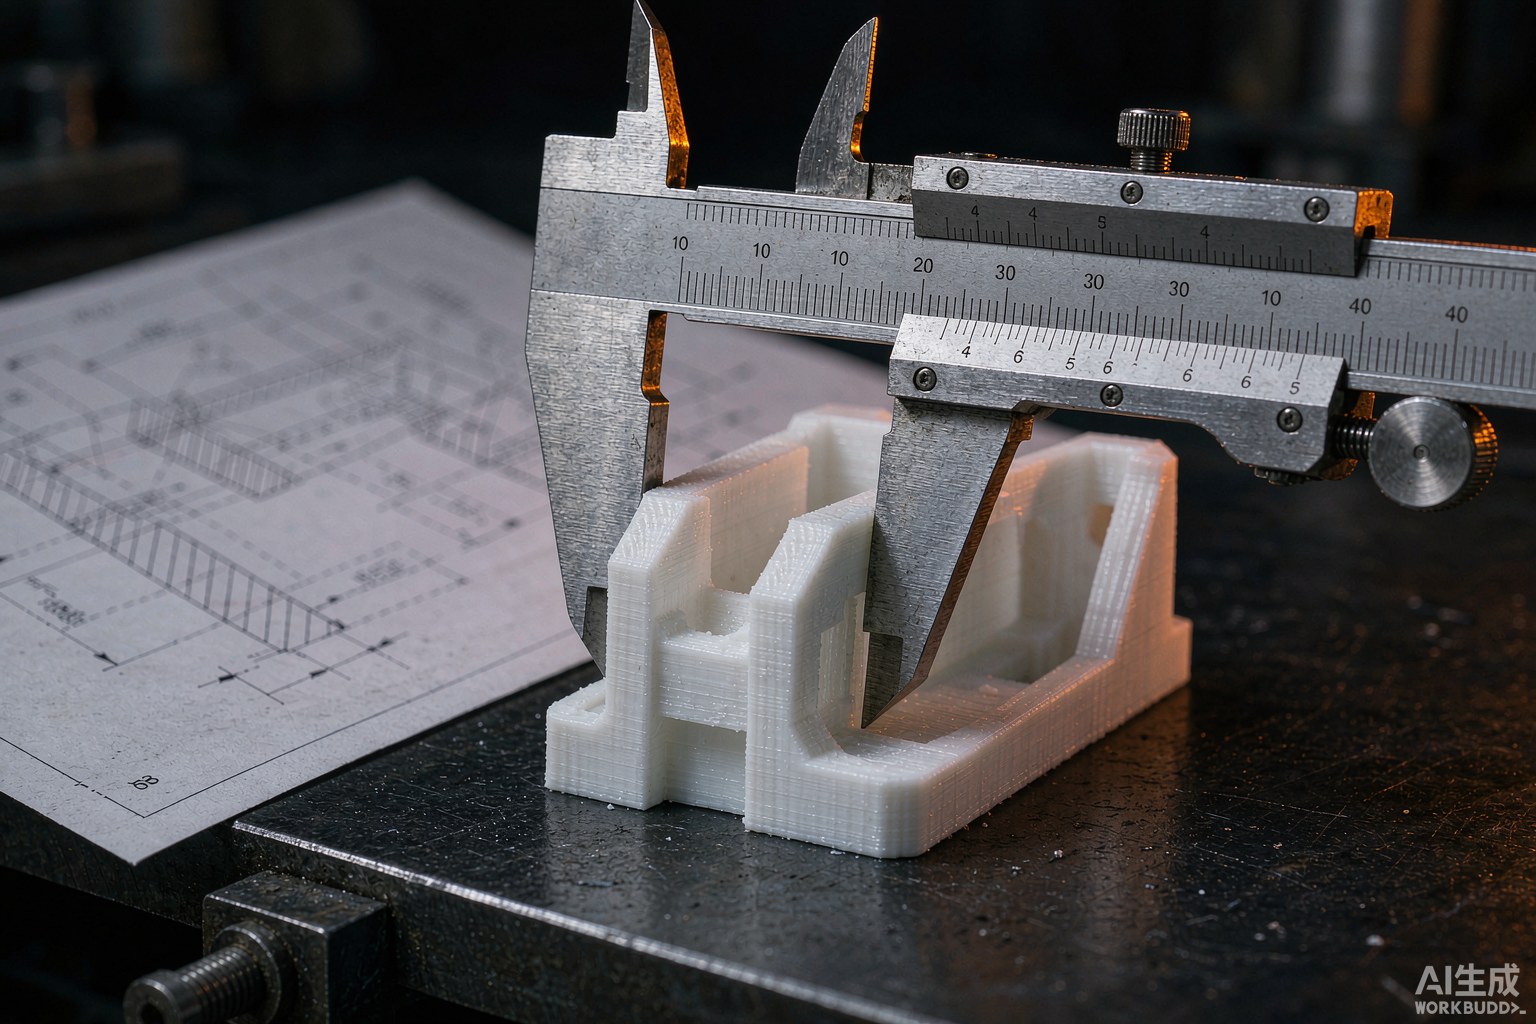
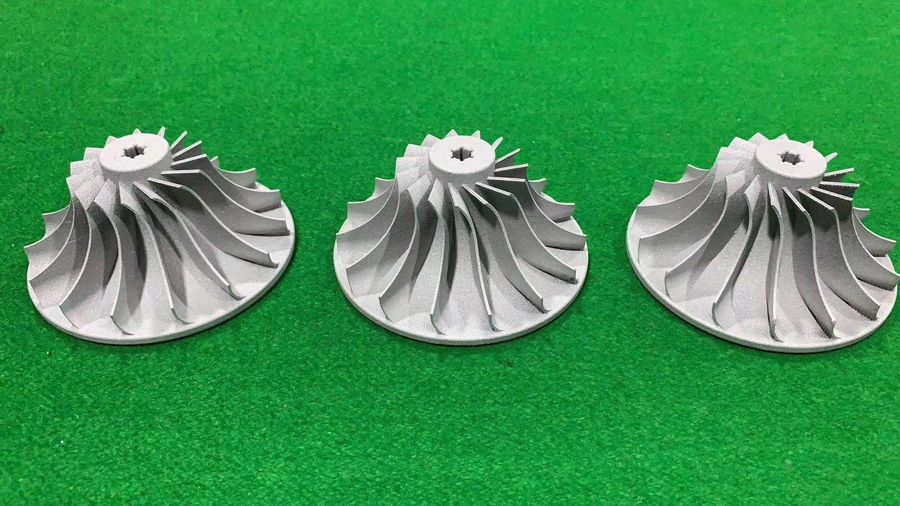
两件手机外壳手板并排,展示手板件的表面处理与结构细节
手板件内腔的加强筋与卡扣,是验证结构设计是否成立的关键部位

常见问题

手板能直接当量产件用吗? 不能。手板工艺与注塑工艺的成型原理不同,材料性能也有差距。手板能验证装配与外观,不能验证量产件的强度与缩痕。

透明件手板为什么贵? 透明件的难度在表面。打印件要逐级打磨抛光到镜面,稍有不均就出现雾影;CNC 件要选对刀具避免刀纹残留。工时是普通件的三到五倍。

手板做完能改吗? 小改可以——打孔、攻牙、局部打磨。改尺寸或改结构基本等于重做。所以手板前务必把数模冻结,不要边做边改。

报价里要不要含装配? 要写明。不含装配的报价,拿到手是一堆散件,试装还得自己动手。
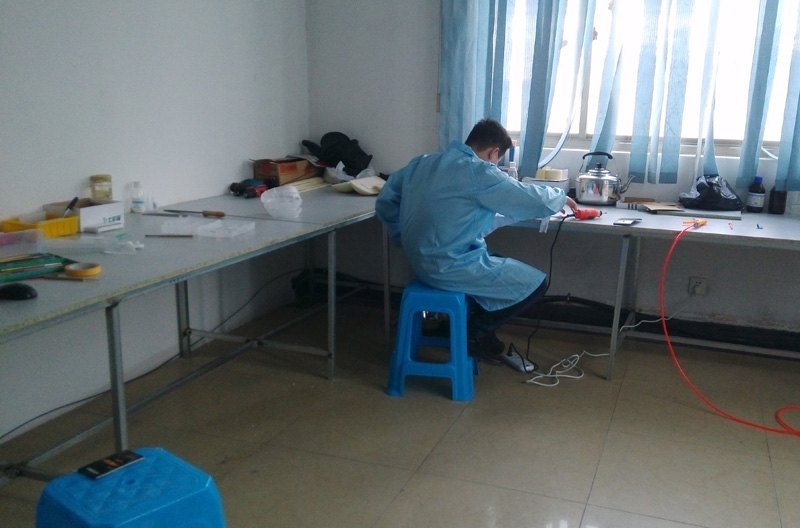
手板加工车间现场,展示后处理与装配作业区
手板车间的后处理区,决定交付件能不能直接拿去评审

苏州工业设计知库站 · 点评

手板最容易踩的坑,是把"打印"当成"手板"。打印只是成型,手板的价值在后处理与装配。判断一家手板厂靠不靠谱,看它有没有独立的打磨喷漆间——有这个车间的,报价里就敢写后处理;没有的,只能给你毛坯。想了解快速成型的工艺选择,可参考本站3D打印栏目的相关文章。

常见问题(FAQ)

手板用哪种三维打印工艺最划算?

看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。

三维打印件能替代开模件做性能测试吗?

只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。

三维打印的精度能满足装配要求吗?

光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。
热门资讯
3D打印里高速烧结 HSS 聚...
苏州工业设计知库站对比高速烧结 HSS 与 SLS 的 build rate、粉末回收率与件性能,给...
陶瓷 3D 打印:SLA/光固...
2026陶瓷3D打印以光固化(SLA/DLP)成高端主流,凭精度(XY定位±5µm、最小壁0.1mm...
3D打印:WAAM 电弧增材大...
WAAM(电弧增材)用焊丝+电弧在机器人/CNC引导下逐层堆出近净形金属大件,是"铸造太重...
金属3D打印入门:哪些零件真适...
金属选区激光熔化能做出传统工艺难加工的结构,但成本和效率并不友好。本文讲清适合该工艺的零件特征,以及...
3D打印精度能到多少?手板模型...
3D打印手板的精度受设备、材料收缩、摆放方向与支撑四大变量影响。本文给出光固化、尼龙烧结、熔融挤出、...
3D打印手板打样:SLA、SL...
手板打样选工艺看验证目的、零件尺寸和数量三件事。本文对比光固化、尼龙烧结、熔融挤出三种3D打印工艺的...
3D打印:SLM 金属打印后处...
SLM 金属件成本约一半在后处理。本文拆解支撑去除、热处理与机加的工序与费用占比,给出各向异性控制、...
手板打样报价怎么拆:材料克重、...
手板打样报价为什么会从 300 元报到 3000 元?本文把报价拆成材料克重、机时与支撑耗时、后处理...
KIVRO 3D打印轮椅拿下红...
KIVRO 3D打印轮椅拿下红点至尊金奖。本文拆解钛合金SLM一体仿生结构的实现路径,说明增材制造如...
3D打印后处理怎么做?从打磨到...
3D打印件出机只是半成品,外观手板还要过六道后处理:去支撑、清洗固化、打磨、补土、底漆面漆、装配验证...