把模具能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
7075-T6 寿命 3000–10000 次、成本约为钢模 30–50%、交期 15–25 天、公差 ±0.05 mm;盈亏平衡在 300–800 件,超过即应切换到钢模以摊薄单件成本,否则边际成本反升。
100–800 件用硅胶或树脂软模更省、交期 7–15 天;大于 1000 件直接钢模(P20/S136 寿命 50 万次以上)。试产阶段用软模验证结构,量产前再开钢模,降低试错成本。
模仁壁厚不小于 15 mm、冷却水道 φ8–12 mm、间距 3–5 倍管径、模温 40–60℃ 控制变形。冷却不均是翘曲主因,水井布局需对称覆盖型腔,避免局部过热缩水。
交期紧、批量 300–3000 件、结构未定型优先铝模/软模;一旦定型且量大,立即转钢模锁定成本,避免铝模寿命到顶频繁换模导致停线与质量波动。
首试 T0 到合格通常 2–4 轮、每轮 3–7 天、单轮改模费 2000–8000 元;结构定型后铝模单件周期 20–60 s,月产能 1 万–3 万件。试产阶段优先验证浇注与顶出,避免量产爬坡期频繁停线改模拉高边际成本。
铝模镶 3D 打印随形冷却水路,冷却效率提升 30–50%、周期缩短 15–25%、模温均匀性改善;打印件致密度大于 99%、需后处理去应力。适合深腔与细长件,初期增本但量产摊薄,按件数与节拍测算回收期再决策。
把相关设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
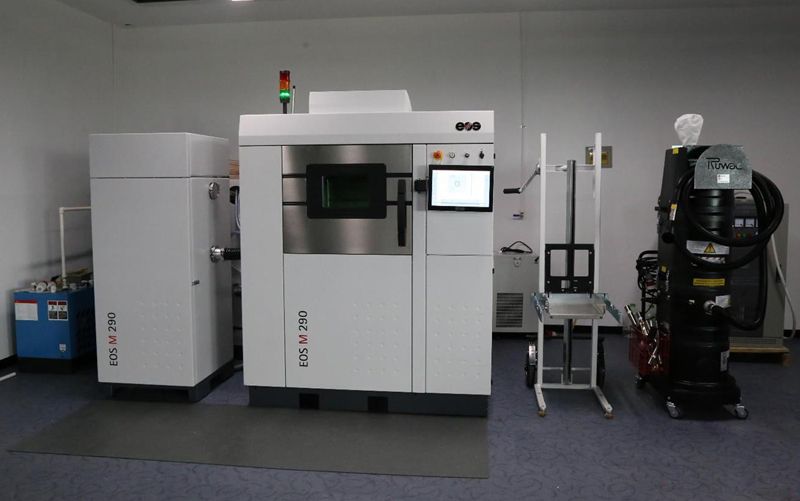
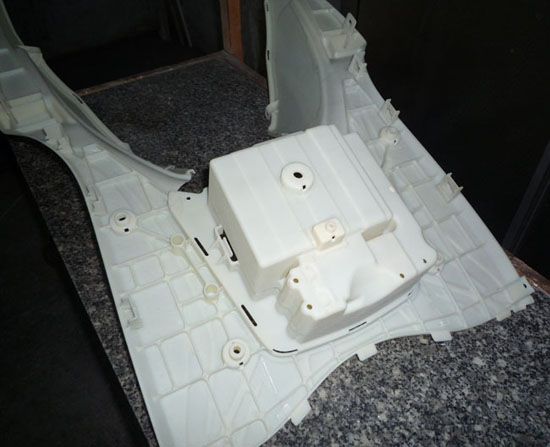
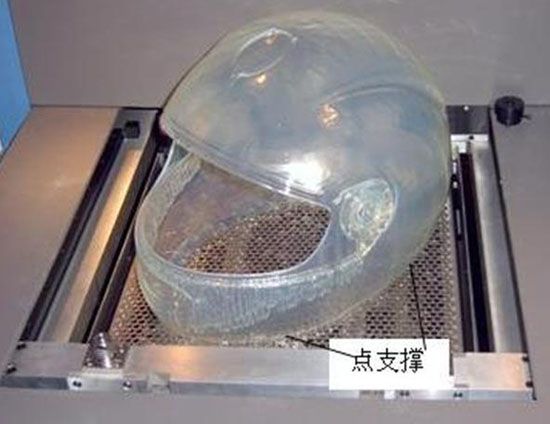
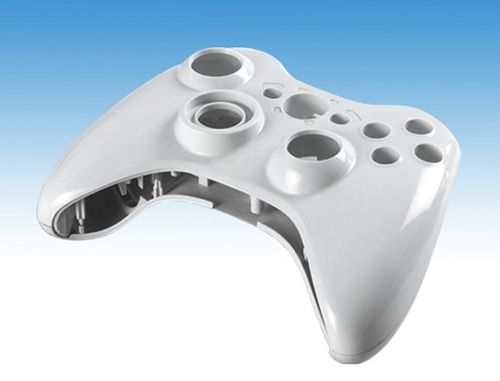
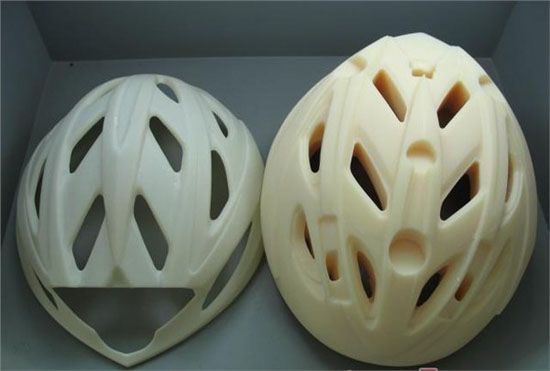
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。