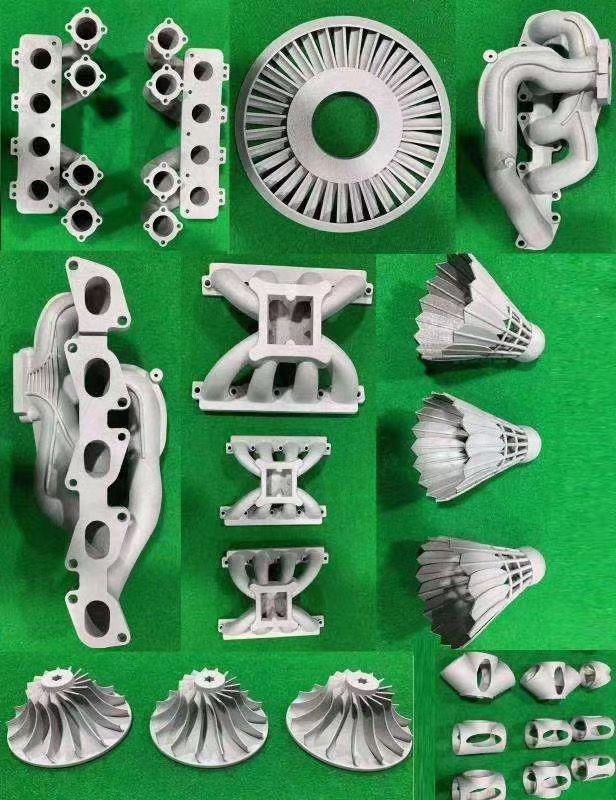
WAAM(电弧增材)以丝材 + 电弧逐层成型,沉积率 2–15 kg/h(约 SLM 10–25×)、材料利用率 85–95%(传统 20–40%)、设备仅 SLM 的 1/5~1/3、丝材 €5–15/kg(比 SLM 粉末便宜达 20×),是大型金属构件/修复的"降本利器"。
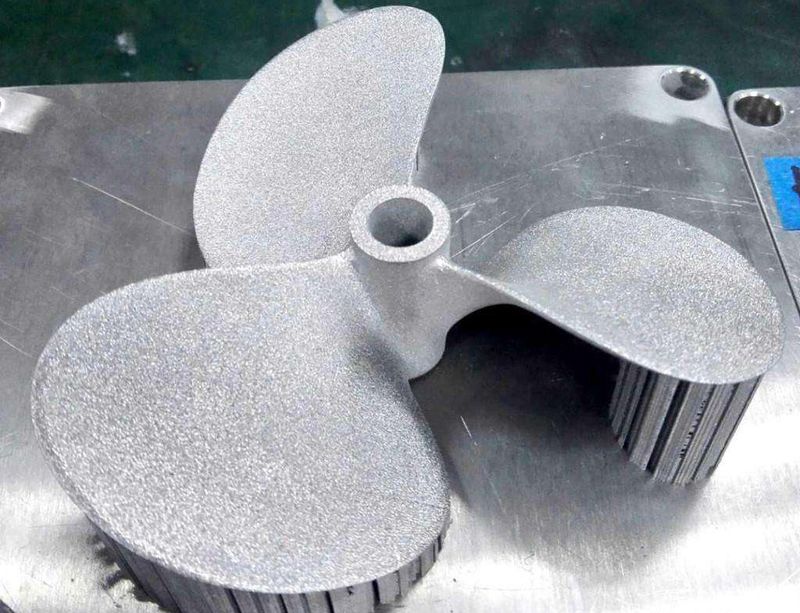
1. 沉积率:2–15 kg/h(通常 2–8);SLM 仅 0.1–0.5 kg/h;约为 SLM 的 10–25×。 2. 材料利用率 85–95%(传统加工 20–40%);航空结构件材料成本 -60%。 3. 成本:设备投资 SLM 的 1/5~1/3(系统 <200 万,或 25–40 万);丝材 €5–15/kg(比 SLM 粉末便宜达 20×)。 4. 性能:7075 铝合金 WAAM 抗拉 500–550MPa,延伸 10–15%,疲劳 2–3× 铸造;需后处理(退火/CNC)。 5. 案例:卫星承力环 3.5 米 6 月 → 45 天;船用桨叶 8 米;核设施合作(Framatome)。
大型结构件(航天环件/船舶桨叶/重型装备)、修复/堆焊、大尺寸原型。
快速成型矩阵补"WAAM 大件增材/修复"——与金属 SLM(精密小件)形成"小精 + 大快"双线;对接需大尺寸金属件降本/抢修客户,强调无模具、短交期。
把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
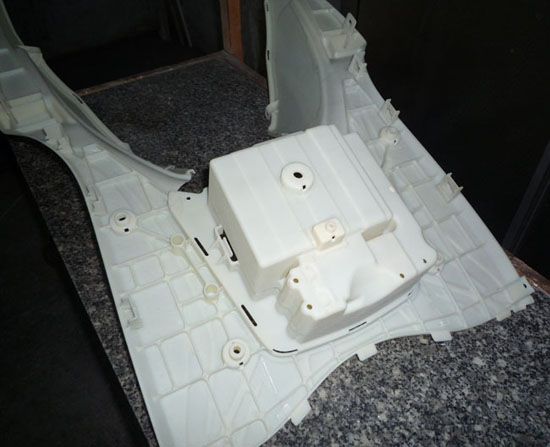
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。