PolyJet 是唯一能一次打印混合 7 种基材、50 万+ 色(Pantone 校色)并做 Shore 硬度梯度的光固化工艺,精度 <100mm ±0.1mm / >100mm ±0.2mm,是外观仿真样件与医疗解剖模型的最强表达工具;不耐候、材料成本高,只适合验证件/展示件而非功能终件。
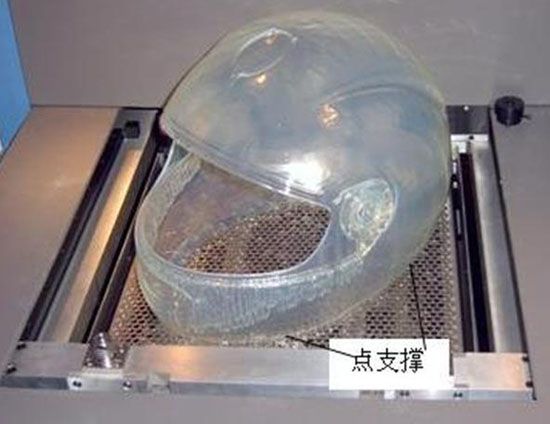
VeroVivid(全色)/ VeroUltra Clear(透明)/ Elastico(橡胶感)/ Digital ABS Plus(耐热工程)/ Tango·Agilus30(Shore A 可调)/ PolyJet ToughONE(抗冲击,可用于量产件)/ DraftGrey(SHS 概念模型);医疗线 MED610/MED620/MED625FLX 生物相容可灭菌。
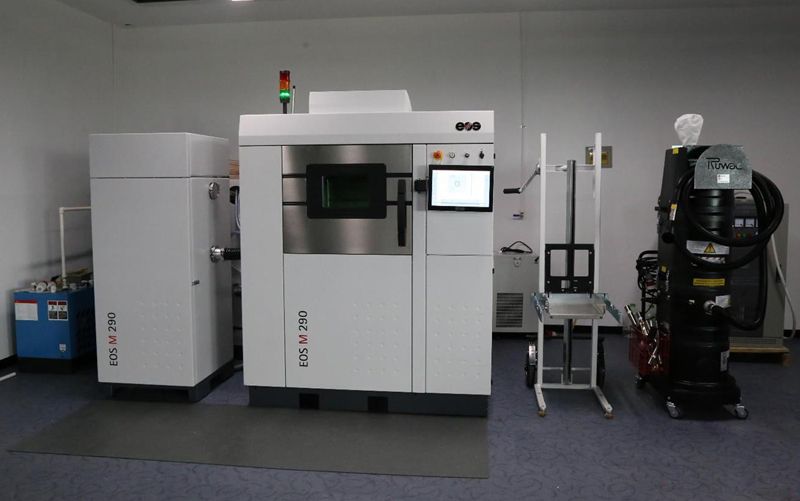
- 适用:消费电子/家电外观仿真样件(多色+软硬+透明一次成型)、CMF 评审样板、医疗解剖模型/手术导板、牙科混打托盘。 - 边界:光敏树脂耐候/耐温有限;设备级投入(J850 重 430kg)。
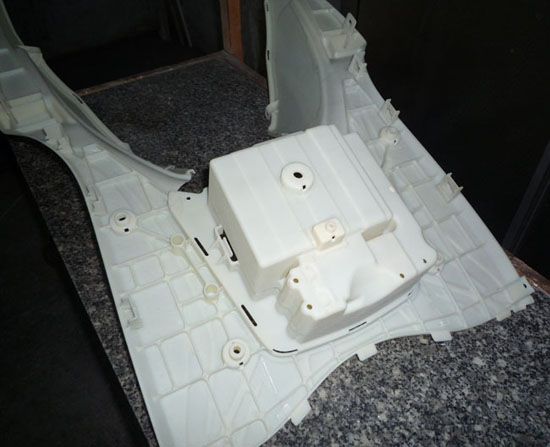
外观评审类手板主打"一次打印=喷漆+包胶+透明件+多色",压缩"打印→喷漆→试装"多轮迭代;Pantone 校色直连品牌色卡;医疗/牙科单列材料线报价。
把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
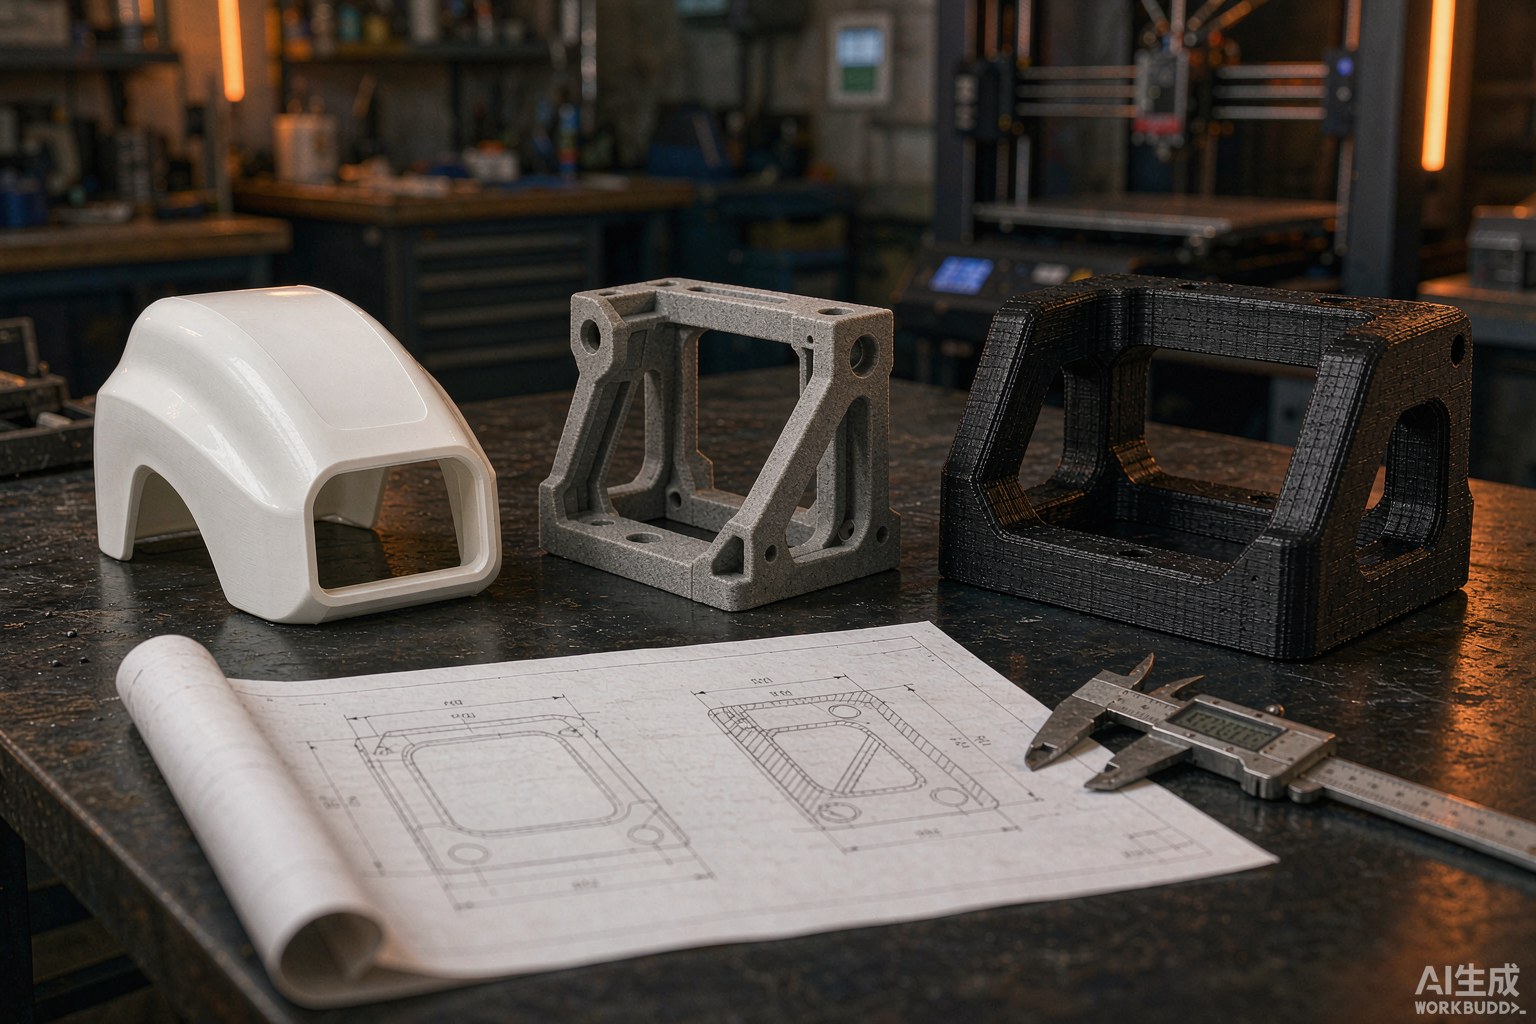
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
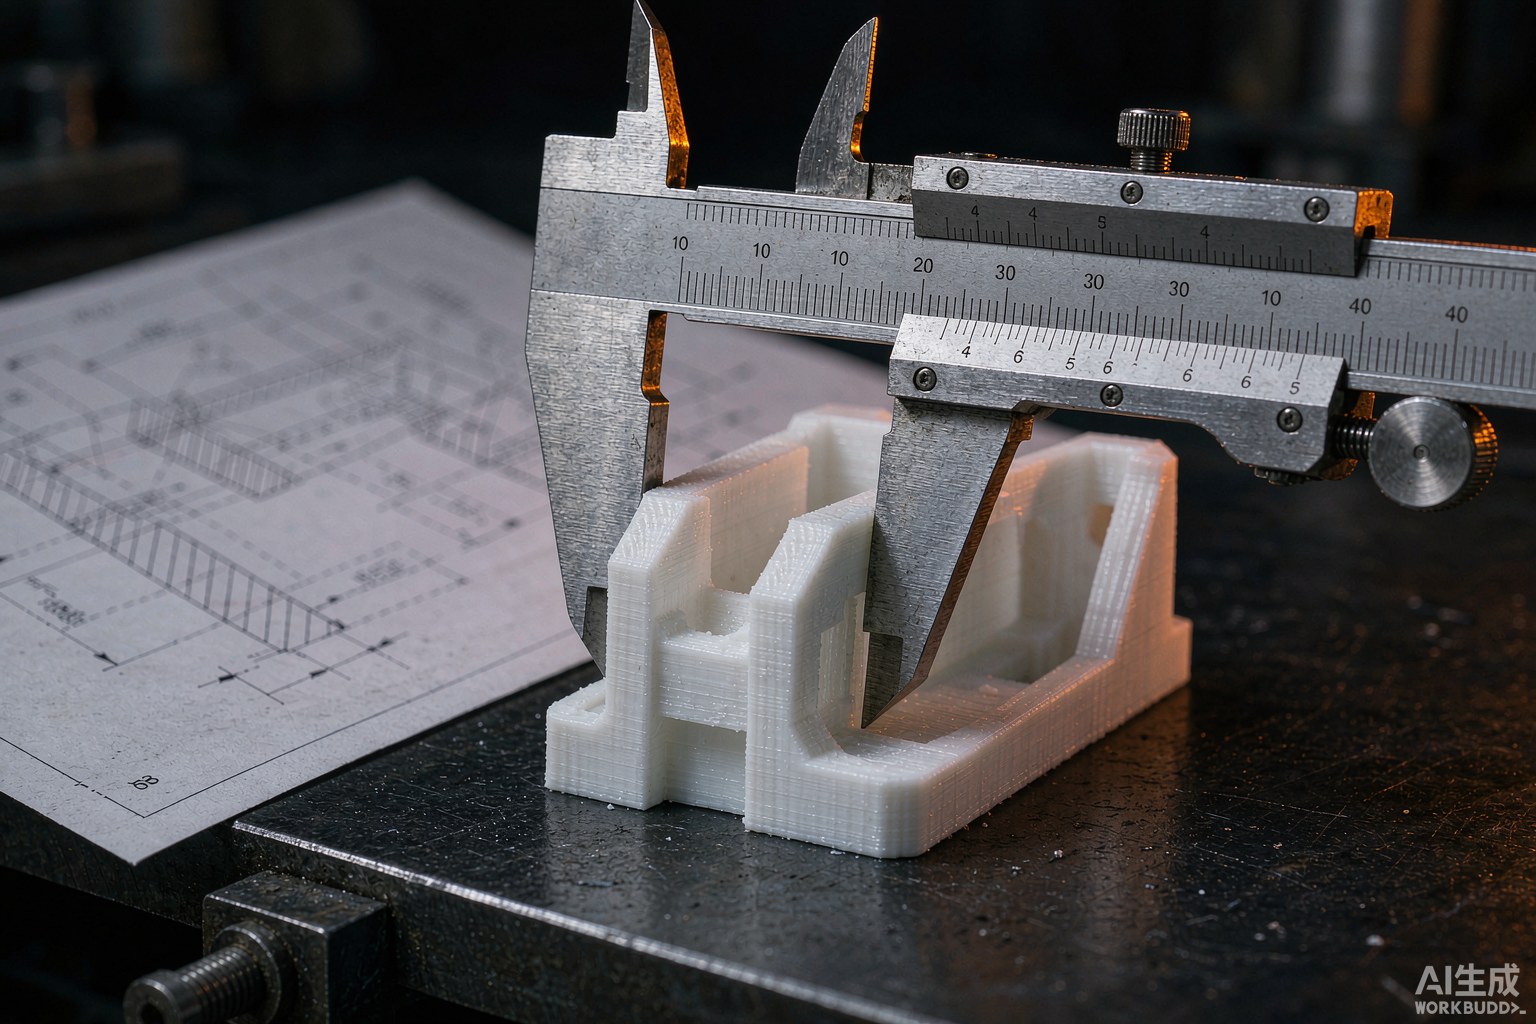
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。