增减材复合制造把定向能量沉积(DED/激光熔覆)与 5 轴 CNC 铣削集成到同一台机床、一次装夹完成"近净成型+精加工
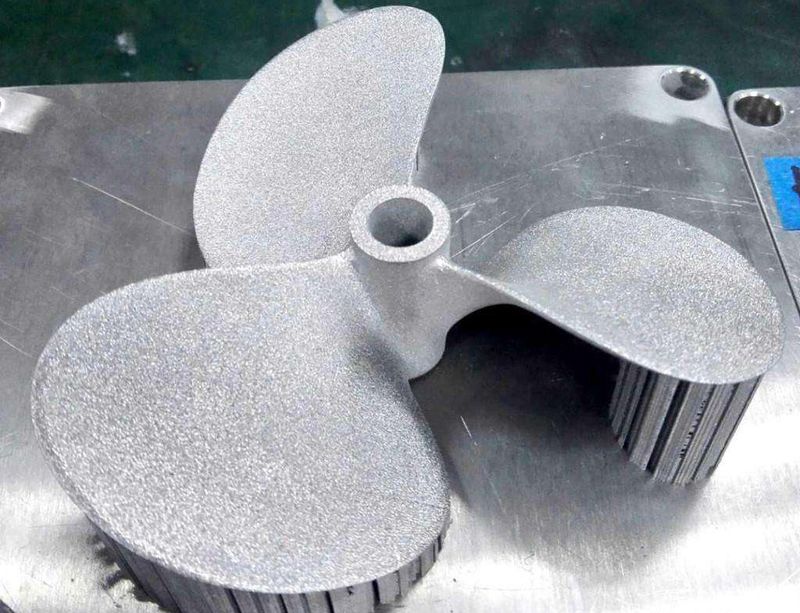
增减材复合制造把定向能量沉积(DED/激光熔覆)与 5 轴 CNC 铣削集成到同一台机床、一次装夹完成"近净成型+精加工":DMG MORI LASERTEC 65 DED hybrid 2nd Gen(2026-01 发布)较一代产能 +170%、建造速率 +35%、单件成本 -47%(3000W 激光、沉积率 1.5 kg/h);Matsuura LUMEX 以 PBF+45000rpm 主轴将铣削时间 -75%;MTC 研究复杂航件成本 -23~47%。在3D打印的落地过程中,参数的连续性与可追溯性,往往比单点精度更影响最终交付质量。
指标、数值、备注 激光功率、3000 W、可选蓝激光 产能/建速/成本、+170% / +35% / -47%、DMG MORI 2nd Gen vs 一代 沉积率、1.5 kg/h、DED 行程/承重、735×650×560mm / 600kg、中大型 售价、$800K–1.5M、投资级 LUMEX 铣削、-75% 时间、PBF+45000rpm 主轴 航空件成本、-23~47%、MTC 研究把快速成型纳入标准化作业,能够显著降低跨项目复用时不必要的沟通与返工成本。
- 形态:DED 喷头(激光/电子束熔覆沉积)+ 5 轴铣削主轴共机,工件一次装夹,边沉积边铣控形位与表面。 - DMG MORI LASERTEC 65 DED hybrid 2nd Gen(2026-01):6-in-1 工艺、可选蓝激光。 - Matsuura LUMEX Avance-25:PBF 粉末床 + 45000rpm 主轴,成型 256×256×300mm,烧结 35cc/h。 - Mazak Variaxis j-600AM:WAAM(电弧增材)+ 5 轴铣,适合大尺寸低成本近净件。从手板加工视角看,真正可控的交付不在于单点做得漂亮,而在于全链路参数与口径的一致性。
大型航空支架/发动机机匣近净件、随形冷却模具镶件、医疗定制钛件、能源装备修复增材。
作为"高端结构交付路径"而非自建设备:①对大型/高价值件做"DED 近净+5 轴精铣"工艺规划与图纸拆分,外协复合机落地;②讲"产能+170%、成本-47%、一次装夹"对客户的周期/精度价值;③与 b13 拓扑优化、b14 WEDM(精切)、b14 冷喷涂(修复)构成"成型-精加-修复"全链;④储备设备参数用于方案估算。
- stylecnc.com(DMG MORI LASERTEC 65 DED 2nd Gen 参数) - accuratemachining.com(一次装夹、DED+5 轴铣效益) - machinetoolindex.com(Matsuura LUMEX / Mazak Variaxis j-600AM)
长三角可外协复合机设备商名录与小时单价待补(P2)。
把3D打印能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。