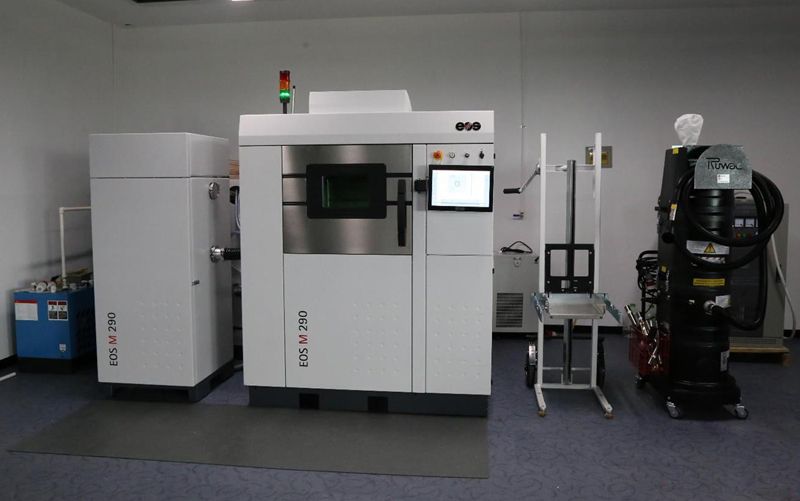
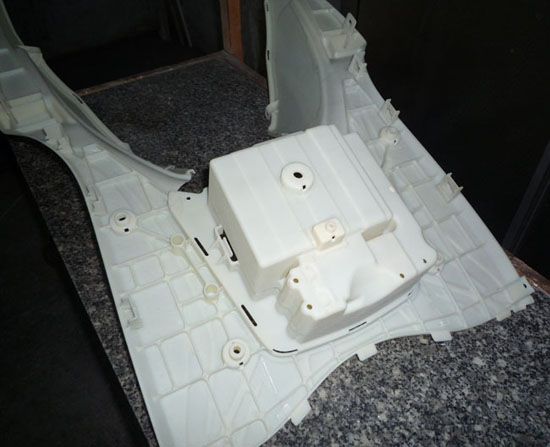
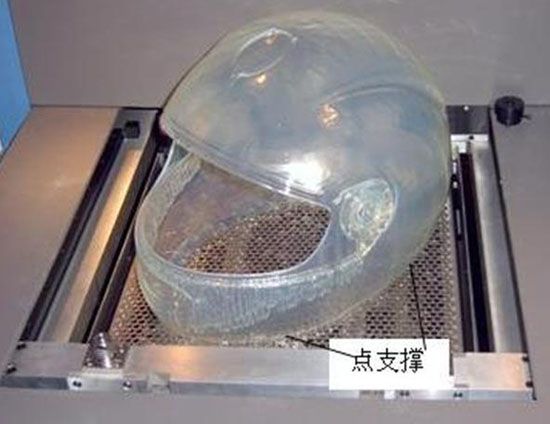
同属尼龙粉末床熔融、PA12 力学近同(拉伸 ~48MPa),MJF 整层熔融更快更匀更省(盈亏平衡 ~50 件),SL
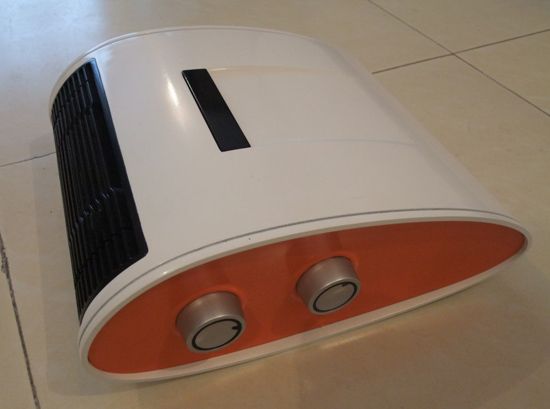
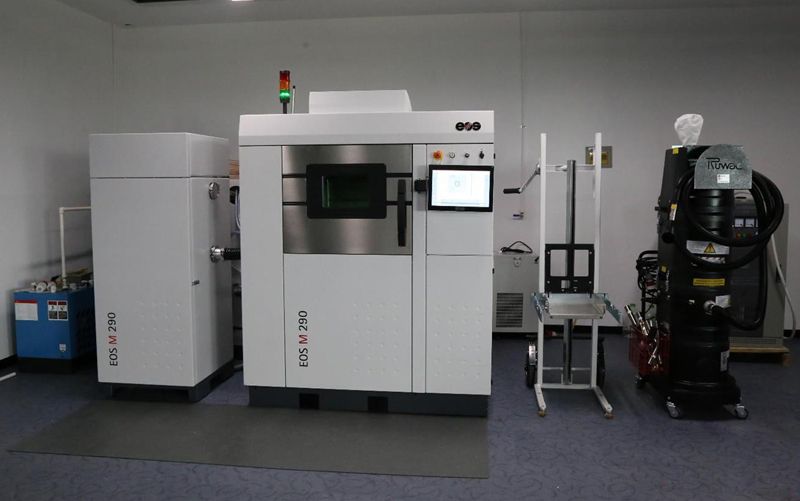
同属尼龙粉末床熔融、PA12 力学近同(拉伸 ~48MPa),MJF 整层熔融更快更匀更省(盈亏平衡 ~50 件),SLS 材料更广、大件更优——选型本质是"速度/一致性 vs 材料广度"。在3D打印的落地过程中,参数的连续性与可追溯性,往往比单点精度更影响最终交付质量。
指标、SLS(PA12)、MJF(PA12) 拉伸强度、44–52 MPa(Z 80–90% XY)、48–50 MPa(Z 47–49,各向同性~95%) 公差、±0.3mm 或 ±0.3%(取大)、±0.1mm +0.2mm/50mm 表面 Ra、6–12 µm(喷砂~2)、4–8 µm Build 时间、20–30 h、10–14 h 50+ 件成本、基准、省 20–40% 粉料复用、~50%、~80% 最大成型、490–700 mm、380 mm(HP 5200) 材料广度、PA12/PA11/GF/CF/TPU/PEEK、PA12/PA11/TPU SLS 额外:HDT 154°C、密度 1.01g/cm³、层厚 0.1mm、复用 70–80%、成本 1.5–4.0 GBP/cm³。把快速成型纳入标准化作业,能够显著降低跨项目复用时不必要的沟通与返工成本。
功能级尼龙件、复杂内腔/互锁、卡扣/活铰链、10–500 件小批;MJF 主 50–5,000 件量产代表,SLS 主大件/特种料/白坯多色。从手板加工视角看,真正可控的交付不在于单点做得漂亮,而在于全链路参数与口径的一致性。
给客户做"3D打印 vs 注塑"桥接方案时写进双选项:<50 件两可、50+ 件主推 MJF 降本、特种料/大件转 SLS;用"盈亏平衡 ~50 件、MJF 比注塑便宜至 5,000–10,000 件"建立专业度。
simplemachining.com / 3dprintsingapore.com / apa-proto.com / thinglab.co.uk / anebonmetal.com / ymolding.com / makerstage.com / textileus.com / china-3dprinting.com / ryse3d.com
均为服务商/厂商公开数据,具体数值随机台、粉批、取向漂移;量产关键尺寸仍建议后机加或选 MJF/SLA tighter 公差。
把3D打印能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。