SLA:光固化 SLA / DLP 高精度成型
苏州工业设计知库站
2026-10-31 10:22:32
0 次浏览
光固化(SLA 激光点扫描 / DLP 投影整层 / LCD Masked)以 25–100µm 层厚、XY 10–50µm、公差 ±0.1。
如何把关键数据落到可量化的工程指标上?
指标:SLA、DLP、LCD/MSLA。 层厚:25–100µm(高精10–25)、5–100µm(常见50)、25–100µm。 XY 分辨率:25µm(高端10)、50µm(高端22)、30–50µm。 公差:±0.1–0.2mm(最佳0.8µm(像素台阶)、同 DLP。
做材料与后处理时,哪些参数必须先定下来?
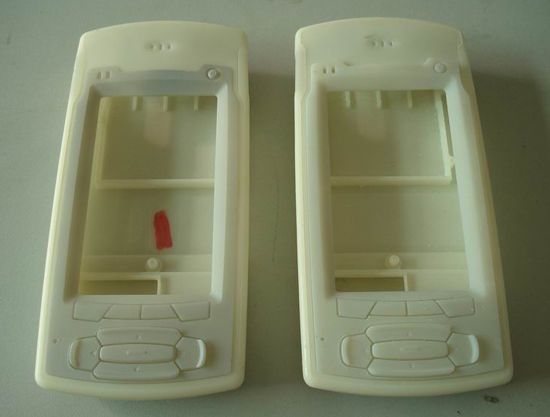
- 标准树脂 40–65MPa、韧性(ABS-like)断裂 20–30%、高温 HDT 200–300℃、生物相容 ISO 10993/Class I/II、铸造蜡 700–800℃。 - 后固化提升拉伸 40–60%(剂量 2000–6000 mJ/cm² @365–405nm);需 IPA 清洗+UV 固化+去支撑;树脂 $40–100+/L。 - 应用:齿科(隐形矫治器 90% 用该技术、冠/桥/手术导板)、珠宝铸造蜡模、微流控(±25µm 真位公差 12mm 通道)、外观件。
对启示常见的失败模式有哪些?
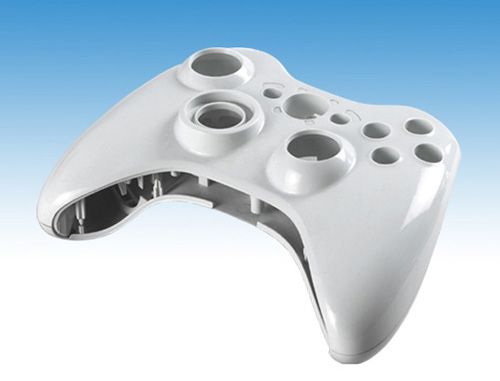
做医疗齿科/珠宝/微流控/外观样件时标准化"SLA 选表面、DLP 选吞吐"话术;联动 SLM/FGF 卡形成"金属高精度选 SLM、树脂高精度选 SLA/DLP、短纤降本选 FGF"的 3D 打印选型矩阵。
做一、FGF 熔融颗粒制造(大尺寸近净成形)时,哪些参数必须先定下来?
- 成本:颗粒为线材 1/3,综合材料成本较 FDM 降 50–70%;工业级设备 $50k–$200k。 - 效率/周期:大流量螺杆挤出,速度 5–10× FDM;单层厚 1–5mm;交付数周→3–5 天。 - 尺寸/材料:米级大件一体成型;兼容 PP/ABS/ASA/PETG/PA/PC/POM、玻纤/碳纤、回收料。壁厚 ≥2mm(优 3–8mm);Z 向性能弱于 XY,承载避开 Z 向主受力。 - 精度:打印态 ±0.5–1.0mm;标准方案「FGF 近净坯 + CNC 精修关键面」,减材量降 70%+。 - 应用:工装夹具/检具、铸造模样芯盒、复材成型模、汽车内外饰原型、包装衬垫。 - 市场:2026 全球约 0.67 亿美元,2025–2032 CAGR ≈19.2%,2032 破 1.89 亿美元;中国增速最快。
做一、材料体系时,哪些参数必须先定下来?
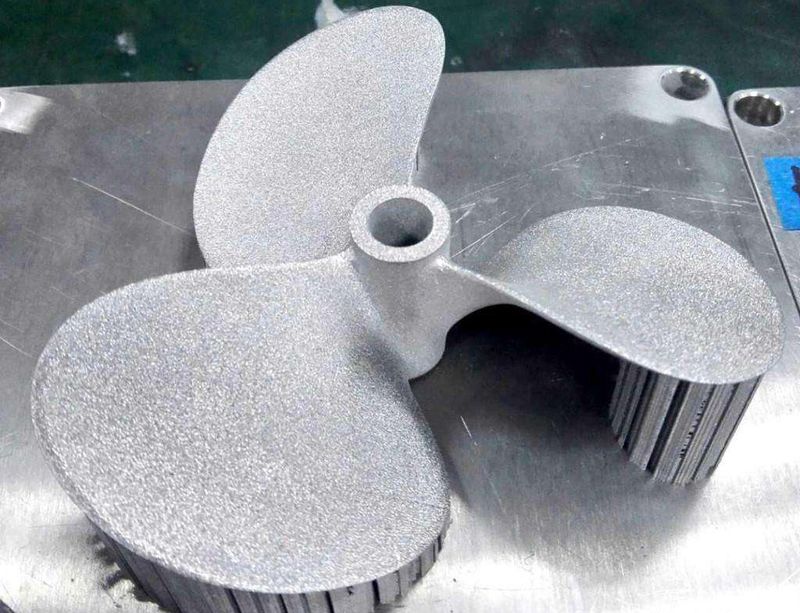
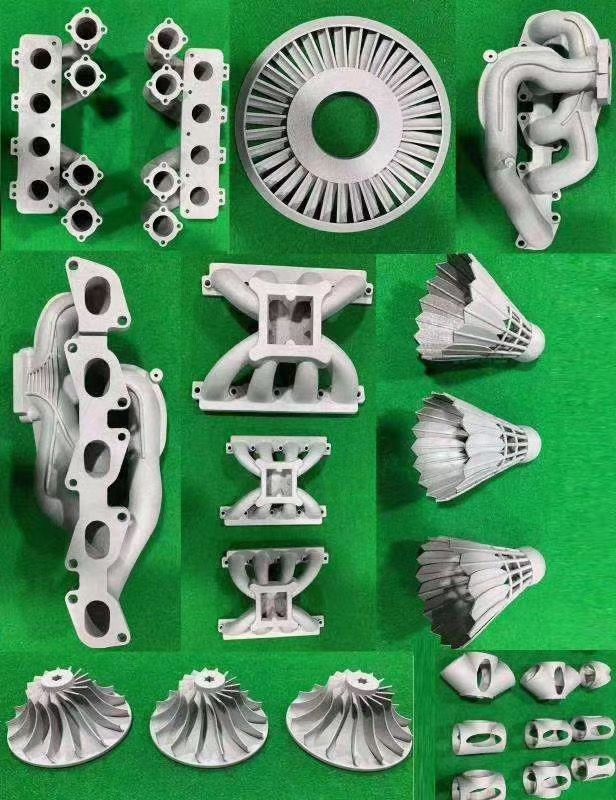
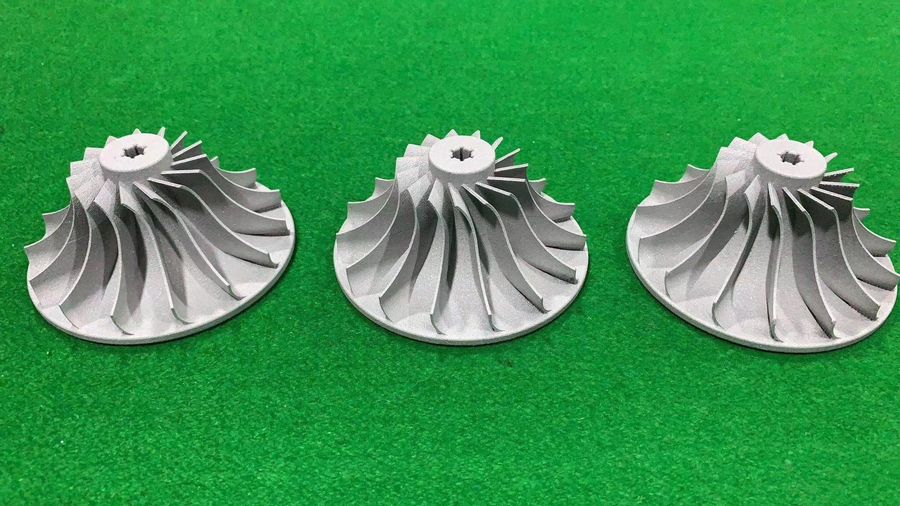
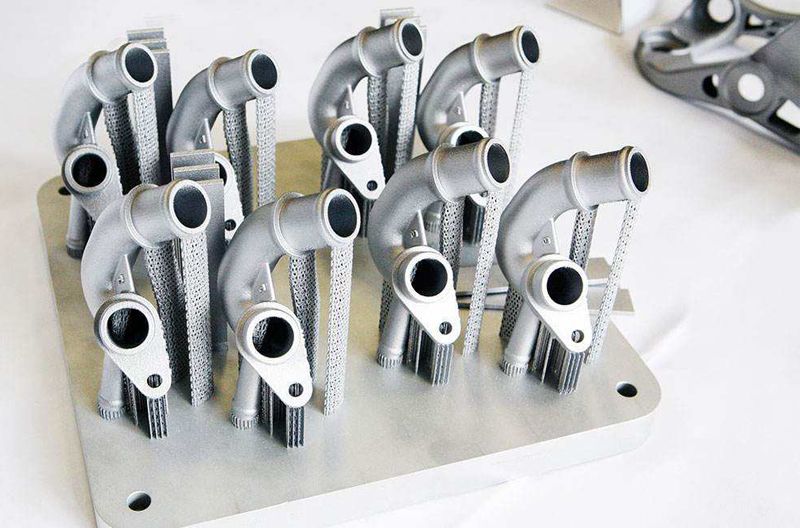
- TiAl(γ-TiAl):密度 3.9 g/cm³、耐 600–900℃,较镍基超合金 减重 45–50%;GE 用于 GEnx/LEAP 低压涡轮叶片。 - 高温合金 GH3625/In718、纯铜 T2(高导热推力室)、Ti6Al4V(SLM 抗拉 900–1100MPa、伸长 ≥12%,较铸件 +30%)。
如何把核心结论落到可量化的工程指标上?
硅胶复模填补"单件手板 ↔ 注塑量产"空白:开模成本仅钢模 1/10、最佳 10–200 件、3–7 天、比 3D 打印省 ~40%。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。