首页 /3D打印 / 正文

SLM 金属打印:表面粗糙度·支撑·CNC 混合余量

苏州工业设计知库站 2026-10-27 10:13:28 0 次浏览

核心结论

金属3D打印_(4)

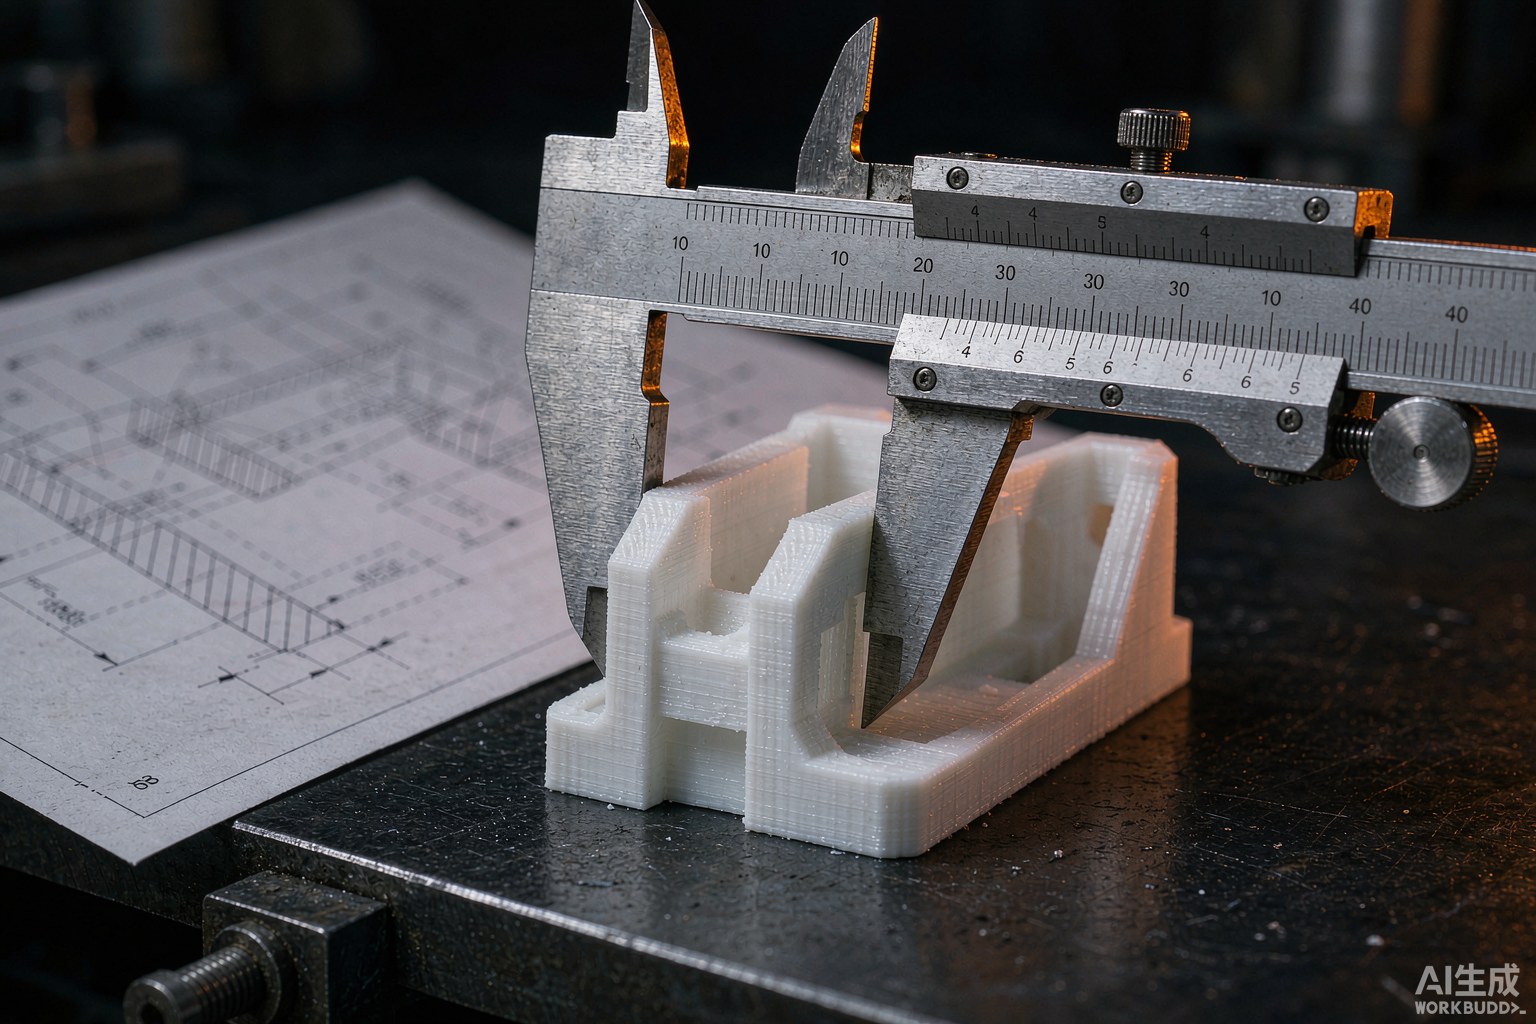
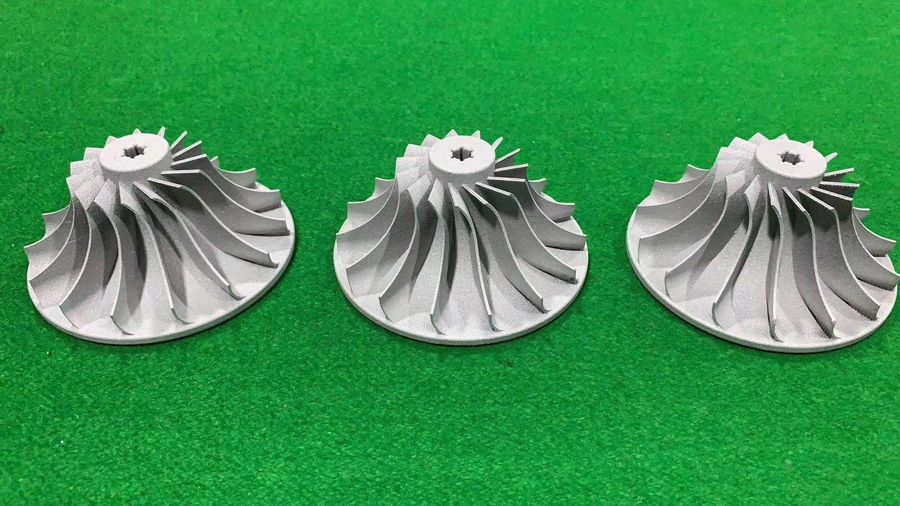
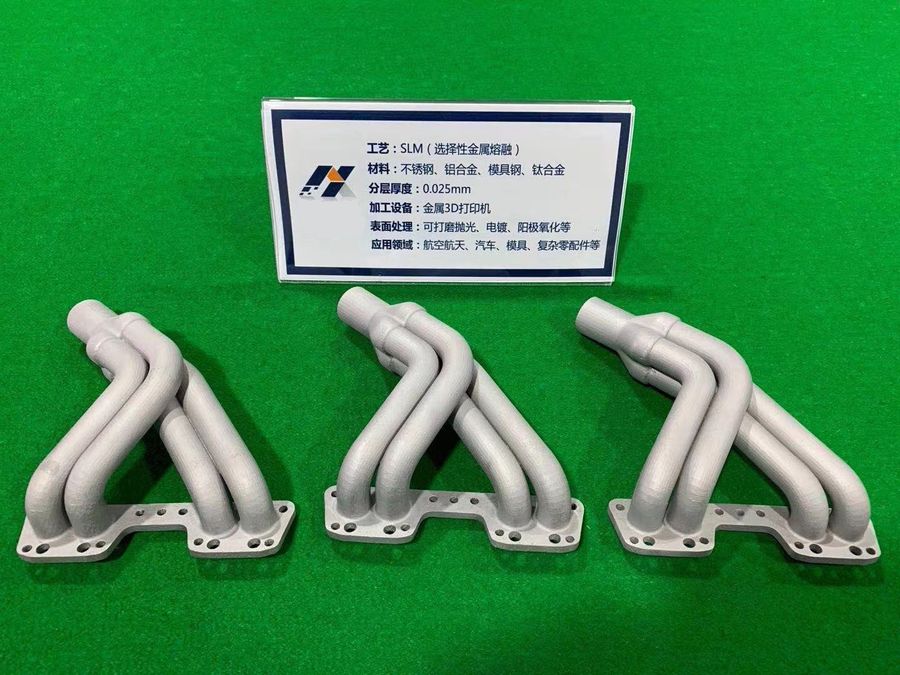
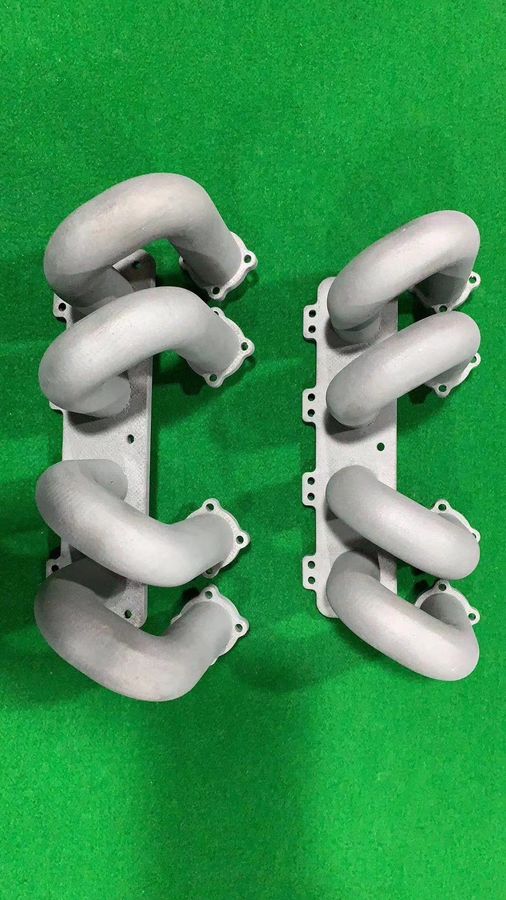
SLM 直接成型件需后处理才达终尺寸:as-printed ±0.2mm、竖直/斜面 Ra 6–20μm、下表面 20–30μm,关键配合面留 0.3–0.5mm 余量做 CNC 精加工到 ±0.025mm——"打印件 + 机加"混合工艺是金属增材落地标准解。
关键参数

金属3D打印_(5)

  • 尺寸越大公差越松:<100mm ±0.1–0.2、100–200 ±0.2–0.3、200–300 ±0.3–0.4、300–400 ±0.4–0.5mm
  • CNC 余量:外/孔/外圆 0.3–0.5mm/面,轴承位/密封面 0.5–0.75mm(需双 CAD 模型:成品 + 打印体)
  • 表面:as-built 竖直/斜面 6–20μm、downskin 20–30μm;喷砂 ~4μm、机加 0.595μm(316L 铣支撑)、抛光 <0.5μm;层厚 0.02–0.06mm
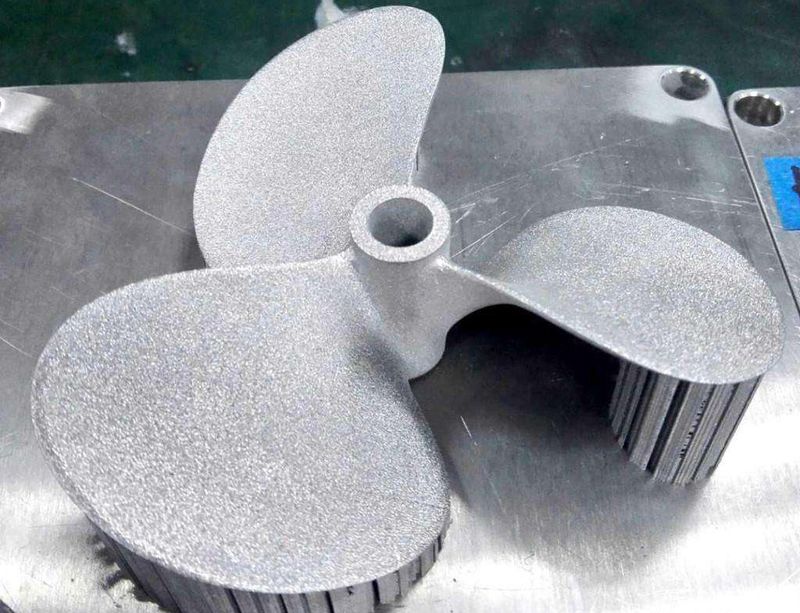
  • 设计:内部通道 ≥0.5mm(清粉)、最小壁 0.4mm、最小特征 0.2mm;支撑永远需要且须去除,不可达支撑=报废;拓扑减重 30–60%
  • 质量:致密度 99.5%+,能量密度钛 60–100 J/mm³、铝 40–70 J/mm³;Ti6Al4V 生物相容

设计落地建议

金属3D打印_(6)

金属增材报价内置"打印+应力消除+支撑去除+CNC 精修"全工序与余量规则,明确 as-printed 非终尺寸、关键面必留 0.3–0.5mm 机加余量(呼应航空钛合金增材认证)。

来源

3D Printing Singapore;Accurate Machining(SLM Hybrid Allowances);Hi3DP;Formnext Asia;IEOM(316L 机加 Ra0.595μm)

苏州工业设计知库站·点评

把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

常见问题(FAQ)

手板用哪种三维打印工艺最划算?

看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。

三维打印件能替代开模件做性能测试吗?

只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。

三维打印的精度能满足装配要求吗?

光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。
热门资讯
3D打印里高速烧结 HSS 聚...
苏州工业设计知库站对比高速烧结 HSS 与 SLS 的 build rate、粉末回收率与件性能,给...
陶瓷 3D 打印:SLA/光固...
2026陶瓷3D打印以光固化(SLA/DLP)成高端主流,凭精度(XY定位±5µm、最小壁0.1mm...
3D打印:WAAM 电弧增材大...
WAAM(电弧增材)用焊丝+电弧在机器人/CNC引导下逐层堆出近净形金属大件,是"铸造太重...
金属3D打印入门:哪些零件真适...
金属选区激光熔化能做出传统工艺难加工的结构,但成本和效率并不友好。本文讲清适合该工艺的零件特征,以及...
3D打印精度能到多少?手板模型...
3D打印手板的精度受设备、材料收缩、摆放方向与支撑四大变量影响。本文给出光固化、尼龙烧结、熔融挤出、...
3D打印手板打样:SLA、SL...
手板打样选工艺看验证目的、零件尺寸和数量三件事。本文对比光固化、尼龙烧结、熔融挤出三种3D打印工艺的...
3D打印:SLM 金属打印后处...
SLM 金属件成本约一半在后处理。本文拆解支撑去除、热处理与机加的工序与费用占比,给出各向异性控制、...
手板打样报价怎么拆:材料克重、...
手板打样报价为什么会从 300 元报到 3000 元?本文把报价拆成材料克重、机时与支撑耗时、后处理...
KIVRO 3D打印轮椅拿下红...
KIVRO 3D打印轮椅拿下红点至尊金奖。本文拆解钛合金SLM一体仿生结构的实现路径,说明增材制造如...
3D打印后处理怎么做?从打磨到...
3D打印件出机只是半成品,外观手板还要过六道后处理:去支撑、清洗固化、打磨、补土、底漆面漆、装配验证...