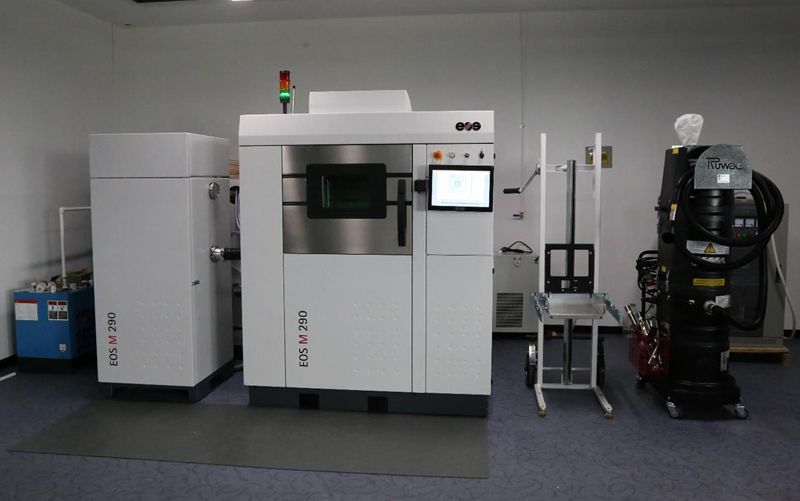
3D打印:EBM 钛植入 + 粘结剂喷射 BJ 金属增材
苏州工业设计知库站
2026-11-02 12:51:38
0 次浏览
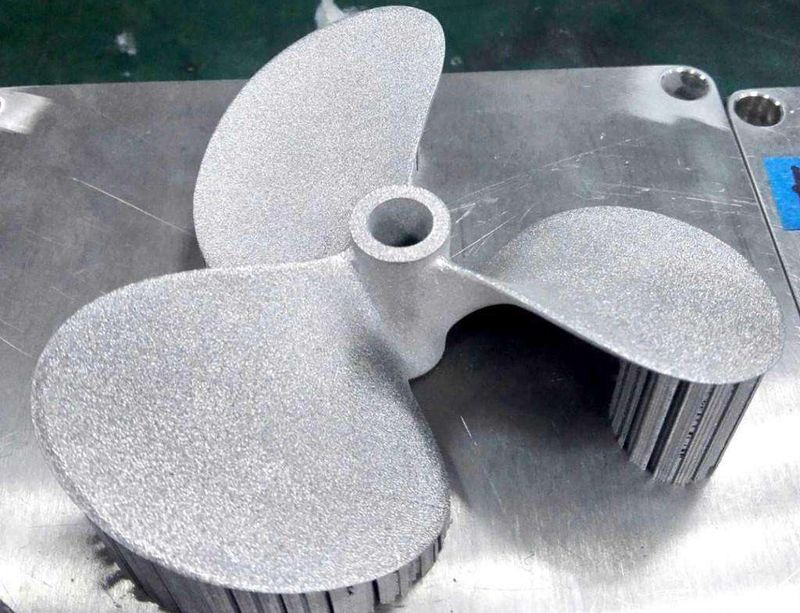
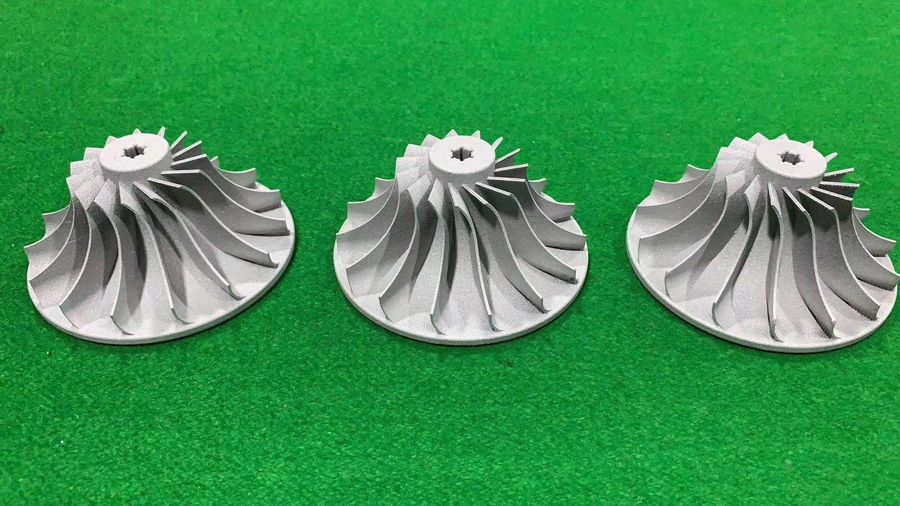
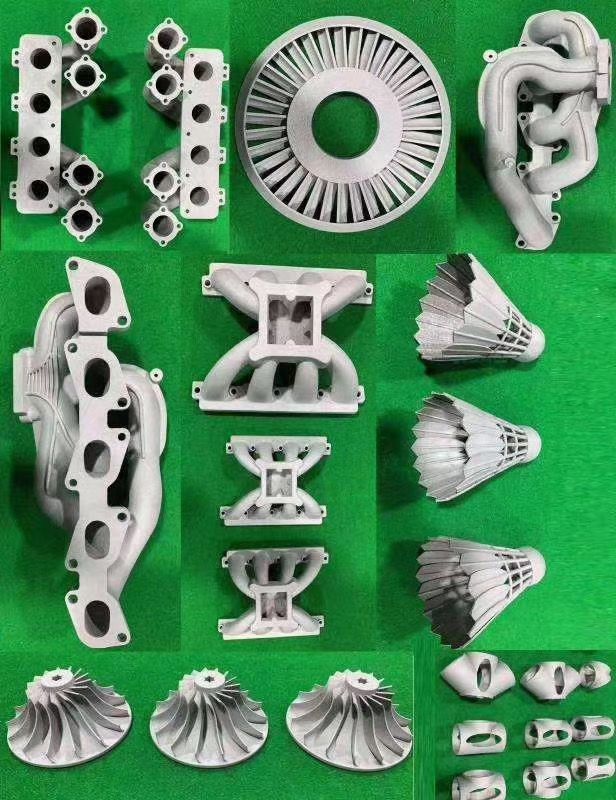
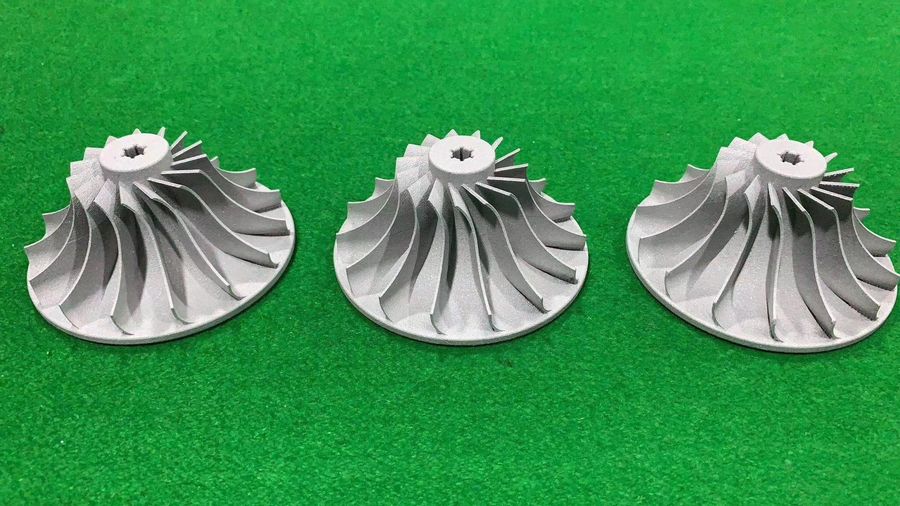
EBM 高温免支撑做多孔钛医疗植入(孔隙 65–80%、模量 1.63–7.38 GPa);BJ 无支撑大尺寸金属(烧结密度 96–99.5。
如何把关键数据落到可量化的工程指标上?
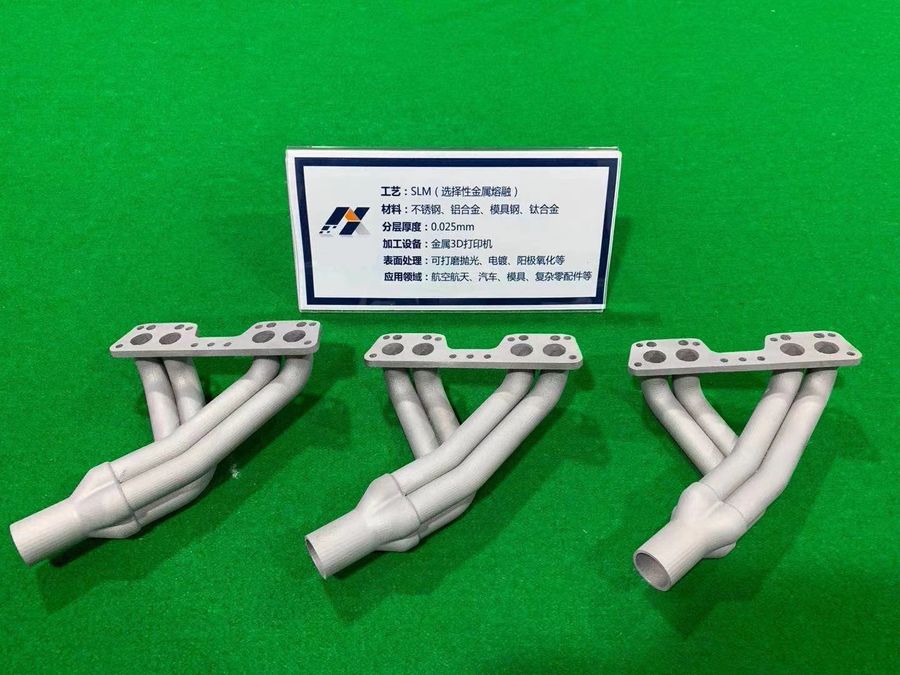
工艺:核心指标。 EBM Ti6Al4V:预热 700–750℃、残余应力≈0、免支撑、孔隙 65–80%、模量 1.63–7.38 GPa、Ra 25–35μm、UTS 950–1050 MPa。 BJ 金属:生坯 50–65%、烧结 96–99.5%(98%+)、收缩 15–20%、公差 ±0.1–0.2mm、无支撑无残余应力、Ra 4–15μm。
对启示常见的失败模式有哪些?
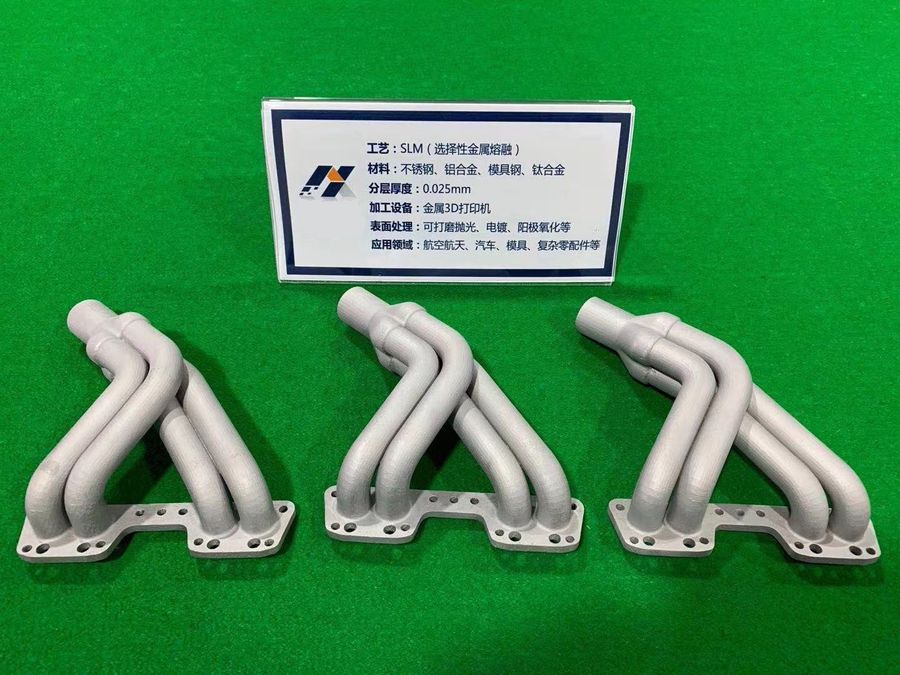
EBM 多孔钛 = 高端骨科"材料+孔隙+骨整合"档;BJ = 大尺寸无支撑金属档,与 SLM/FGF 成精密/大尺寸/低成本三档报价;提醒客户 BJ 的 Z 向收缩 1–3% 留余量。
做一、FGF 熔融颗粒制造(大尺寸近净成形)时,哪些参数必须先定下来?
- 成本:颗粒为线材 1/3,综合材料成本较 FDM 降 50–70%;工业级设备 $50k–$200k。 - 效率/周期:大流量螺杆挤出,速度 5–10× FDM;单层厚 1–5mm;交付数周→3–5 天。 - 尺寸/材料:米级大件一体成型;兼容 PP/ABS/ASA/PETG/PA/PC/POM、玻纤/碳纤、回收料。壁厚 ≥2mm(优 3–8mm);Z 向性能弱于 XY,承载避开 Z 向主受力。 - 精度:打印态 ±0.5–1.0mm;标准方案「FGF 近净坯 + CNC 精修关键面」,减材量降 70%+。 - 应用:工装夹具/检具、铸造模样芯盒、复材成型模、汽车内外饰原型、包装衬垫。 - 市场:2026 全球约 0.67 亿美元,2025–2032 CAGR ≈19.2%,2032 破 1.89 亿美元;中国增速最快。
做一、材料体系时,哪些参数必须先定下来?
- TiAl(γ-TiAl):密度 3.9 g/cm³、耐 600–900℃,较镍基超合金 减重 45–50%;GE 用于 GEnx/LEAP 低压涡轮叶片。 - 高温合金 GH3625/In718、纯铜 T2(高导热推力室)、Ti6Al4V(SLM 抗拉 900–1100MPa、伸长 ≥12%,较铸件 +30%)。
如何把核心结论落到可量化的工程指标上?
硅胶复模填补"单件手板 ↔ 注塑量产"空白:开模成本仅钢模 1/10、最佳 10–200 件、3–7 天、比 3D 打印省 ~40%。
关于「对业务启示」,需要重点把握哪些控制点?
- 手板/小批量:把连续纤维 3D 打印作为铝合金 CNC 的轻量替代方案报价。 - 结构设计:把拓扑优化做成增值服务,明确"优化→重构→DFM→仿真"链路。 - 客户沟通:用 13–55% 减重数据打动机器人/无人机/航空航天客户,同时前置各向异性/悬挑角/最小特征约束,避免量产失败。
设计落地建议
EBM 多孔钛 = 高端骨科"材料+孔隙+骨整合"档;BJ = 大尺寸无支撑金属档,与 SLM/FGF 成精密/大尺寸/低成本三档报价;提醒客户 BJ 的 Z 向收缩 1–3% 留余量。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。