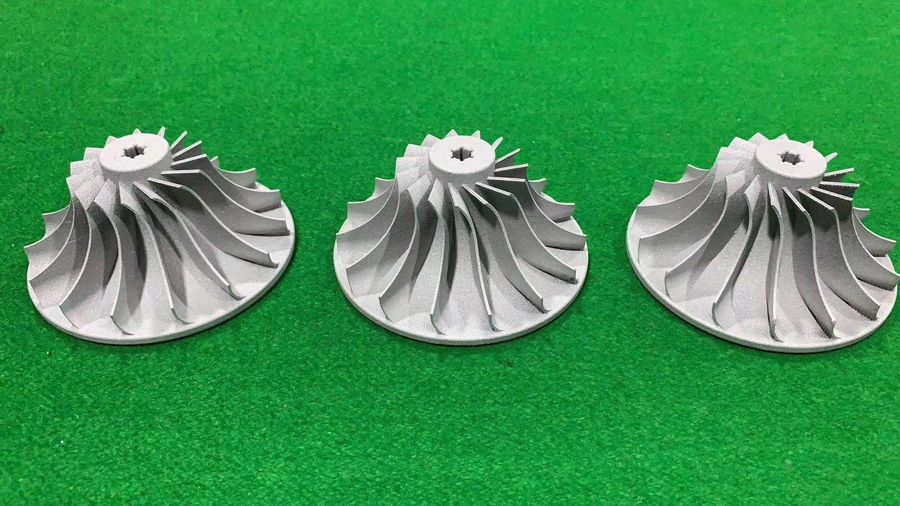
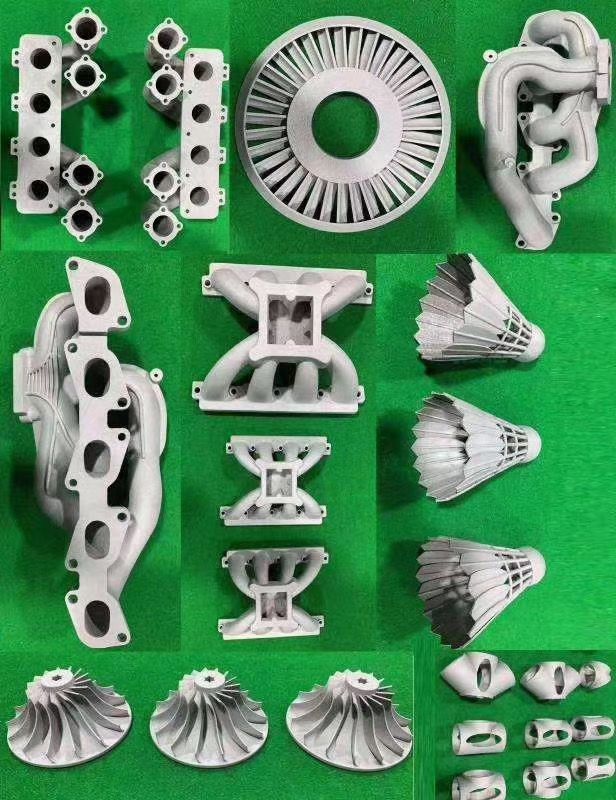
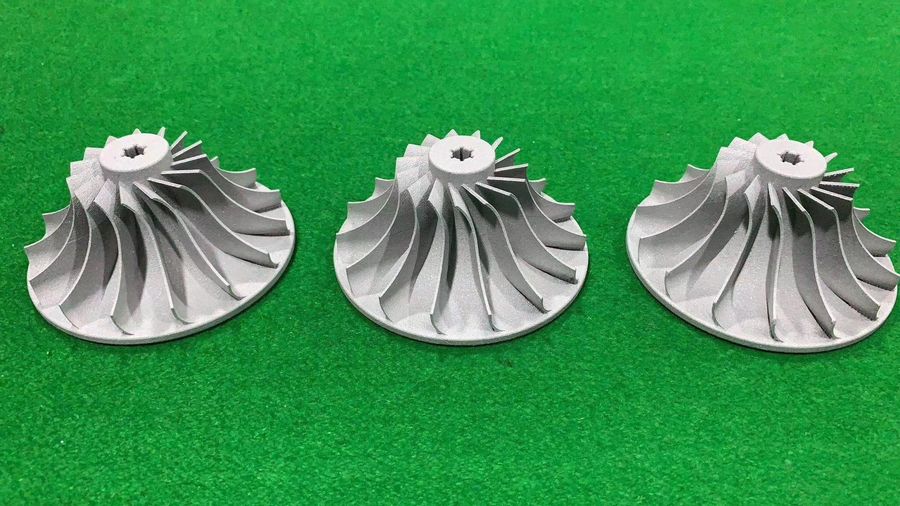
金属 SLM 的"隐形大头"是后处理:占项目总成本 25–45%(或相对 raw print +30–60%),支撑去除+CNC 精加工常是最大项;报价只算打印费会超预算 1.5×——本站给客户报 SLM 件必须含后处理链。
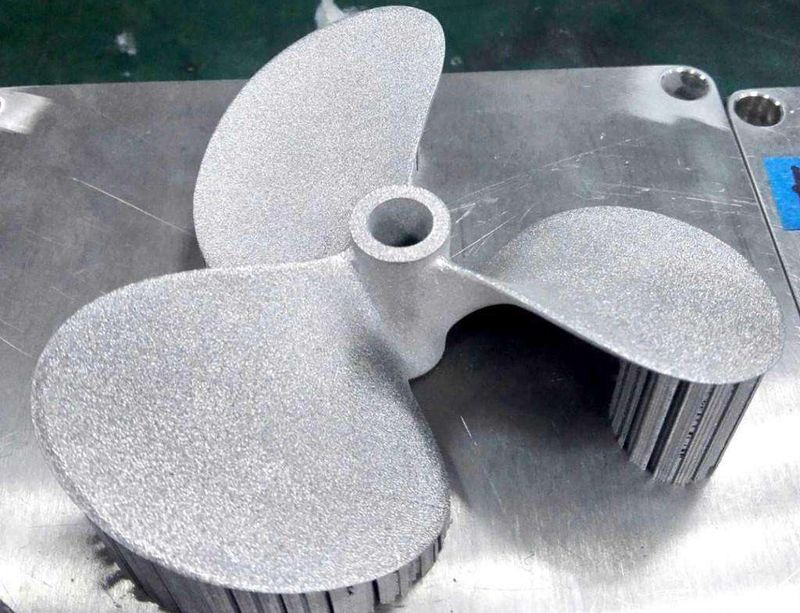
- 成本结构(单件原型):机器 32–40%、粉末 20–38%、后处理 25–45%、人工/QC 8–15%、间接 5–10% - 后处理链:应力时效(必做)→ 线切割下板 → 支撑去除 → 可选 HIP → 热处理 → CNC 精加工 → 检测;复杂件后处理排 1–2 周 - 支撑去除:铝/不锈钢带锯低成本;钛/因科镍线切割 EDM 慢且贵 - 粉末(2026):AlSi10Mg $60–110、316L $70–130、17-4PH $120–190、Ti-6Al-4V $320–550、Inconel 718 $450–700/kg;悬垂几何 +15–40% 材料系数;航医级混 15–30% 新粉 - 经济拐点:1–100 件复杂几何 AM 占优;>200 件铸造更经济;BJ 后处理 12–15%(vs PBF 30%)
报 SLM 金属件必须把"后处理链+支撑策略"前置进报价单,用"只算打印费超 1.5×"账本管理预期,主动优化悬垂/分区支撑降本。
Zorapid 成本拆解 / MachProBot DMLS-SLM / MakerStage 类型 / CADS Additive 金属打印成本 > 沉淀自:03-每日情报/2026-09-17/采集-b03.md(条目 1+2)· 2026-09-17 > 主题:金属 3D 打印(SLM/LPBF)从"毛坯"到"可靠件"的后处理全链 + 方向性力学性能设计红线
- 成本占比:后处理占总生产成本 30–60%,约 99% 金属增材件需后处理;$50 的打印件全链后常达 $120–200——报价必须区分"打印价/成品价"。(钛凡科技 / PartsMastery) - 标准工序链:去应力退火 →(带基板支撑入炉,充当天然夹具)→ 线切割/带锯分离 → 机械/化学去支撑 → HIP → 固溶时效 → CNC 精加工 → 表面光洁 → 功能镀层 → 终检。 - 热处理三段: - 去应力退火:316L 900℃×2h 释放残余应力 >90%(不做则拆支撑即变形开裂); - HIP:约 1000℃ + >100MPa 闭孔,疲劳寿命 +5–8 倍,尺寸微米级收缩需预补偿; - 固溶+时效:In718 抗拉 900 → 1200MPa+(+30%)。 - 支撑三重成本(粉末+扫描时间+人工去除):支撑体积 −10–15% 即显著降本;悬垂角 >45° 免支撑;最小壁厚 0.4–0.6mm;Ti6Al4V 内腔支撑可用 HF/HNO₃/H₂O=1:4:4 化学溶解。 - 精度与表面:打印态公差 ±0.1–0.2mm → CNC 收紧至 ≤0.05mm(混合制造);内流道磨粒流 Ra5→<0.4μm;PEP 等离子电解抛光 Ra0.2–0.5μm(精抛 ~0.1μm)且无机械应力。 - 替代 CNC 边界(Zorapid In718 案例):复杂内流道/点阵选打印(材料成本 −35%、交期 −45%、零缺陷);实心块体仍选 CNC(打印件需全链后处理,CNC 高合金废料 70–90%)。 - 设备/材料价格带:入门 $2–5 万、工业 $5–200 万、高端 $200–500 万+;粉末 $10–50/kg(复用须筛分+监控氧增量)。
- 316L(Springer 2026):横向(⊥建造层受载)UTS 720 / YS 570 MPa / 延伸率 48%;纵向(∥Z)610 / 510 MPa / 18%——强度差 15%、塑性差近 3 倍;X/Y 向强度 > Z 向,Z 向延展性最好。 - Ti-6Al-4V(五取向 0/30/45/60/90°):打印态抗拉 45° 最高 1134MPa、90° 最低 1004MPa;延伸率 0° 最高 10%、45° 最低 3.5%;疲劳寿命 0° 最长、90° 最短;疲劳专项研究结论:45° 拉伸+疲劳综合最优。 - 机理:柱状晶沿 Z 向生长 + 熔池边界是力学异质界面与应变局域化起点;孔隙沿 ⊥建造方向拉长 → 疲劳各向异性;氯化物环境中熔池边界是钝化膜破坏点(腐蚀疲劳敏感)。 - 合金差异大:In718/TC21/A357 水平件抗拉高延展低;18Ni300 水平件强度延展双高;Ti64 对疲劳敏感、对拉伸不敏感——按具体合金数据选取向。 - 后处理"减而不除":750℃ 热处理显著降低各向异性,循环/多轴载荷下仍残留。
把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。