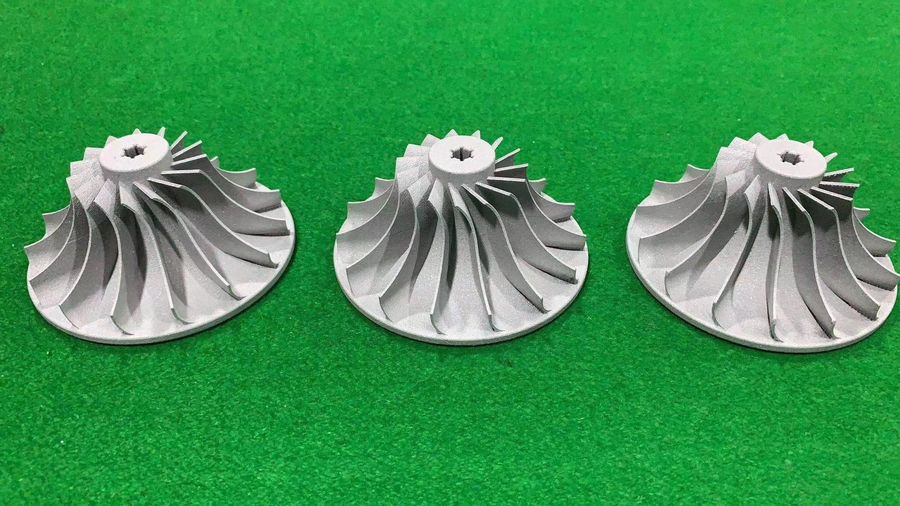
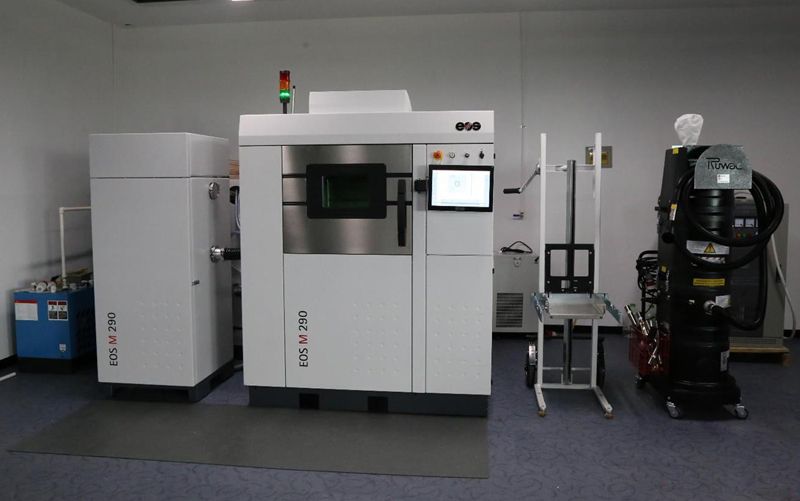
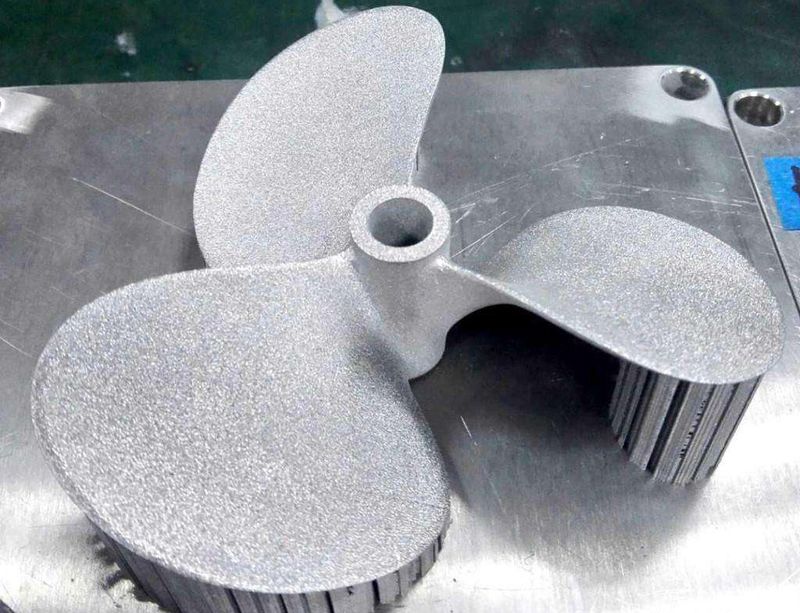
3D打印:与模具的成本交叉点的关键工艺控制与验收口径
苏州工业设计知库站
2026-11-08 10:26:14
0 次浏览
3D 打印与传统制造的成本交叉点大致在 15–25 件:低于此区间 3D 打印更经济,高于此区间传统制造开始领先。 但真正的决策变量不只是数量,
还有哪些需要重点把控?
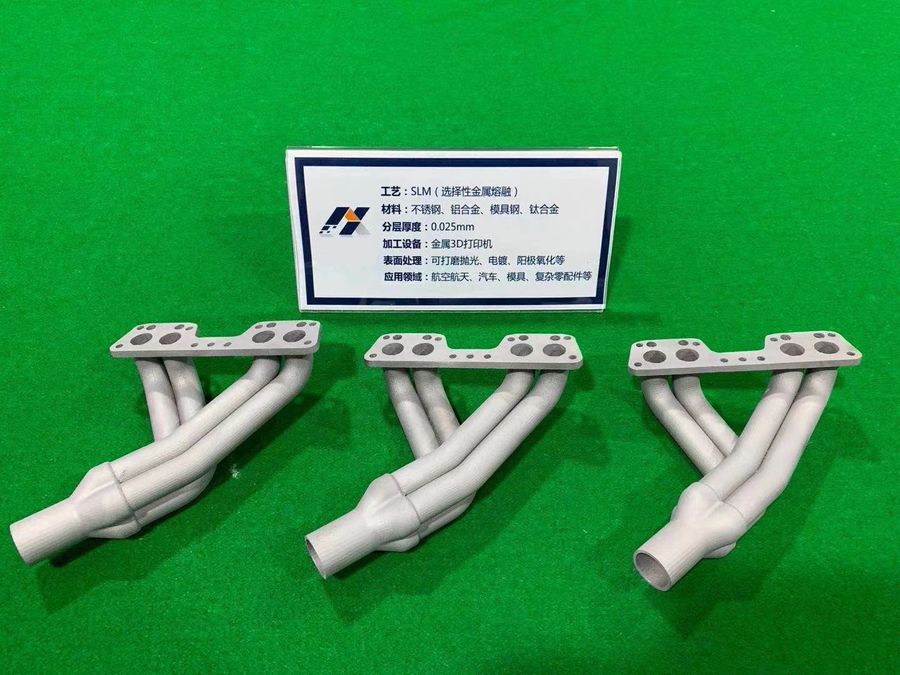
- 产量:工艺(初期模具费)
- 1–10 件:CNC 原型(**$0**)
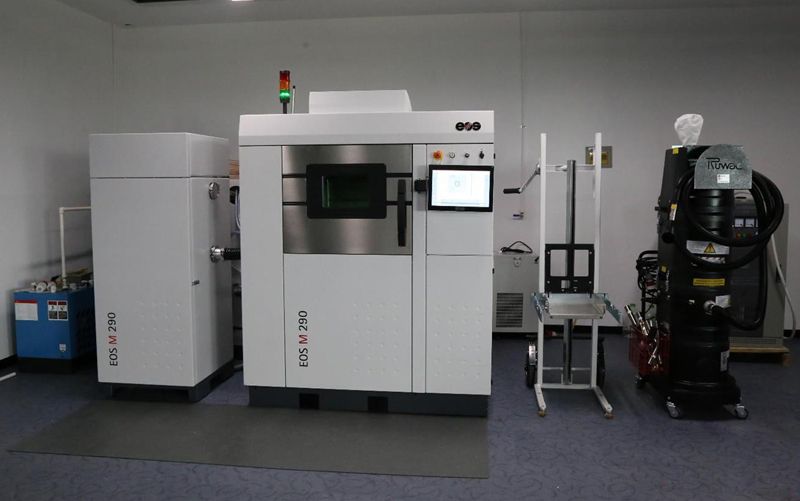
- 1–50 件:3D 打印(SLS/DMLS)(**$0**)
- 50–200 件:快速模具(铝模)($3,000–8,000)
- 500+ 件:生产级模具($15,000+)
- 类型:单价
- 光敏树脂 / SLS 粉末:**$100–300 / kg**(按克卖)
- 注塑颗粒 ABS / PA / PC:**$2–5 / kg**(按公斤卖)
- *原料成本差一个数量级**
- *成本曲线形态的根本差异**
- 3D 打印:第 1 件可能 $100,第 100 件仍是 $90 —— **曲线几乎是平的**
- 注塑:第 1 件 $10,000,第 10,000 件 $1 —— **陡降**
- *失效临界**:超过 **1,000–5,000 件**(视零件尺寸)后,注塑/压铸单件成本显著下探,3D 打印不再有竞争力。
还有哪些需要重点把控?
- > 如果等 8 周开模会损失 $50,000 的市场机会,那么即使单件 $200 的 3D 打印件也是更经济的选择。
- *因此最优解往往是「桥式生产 Bridge Production」**
- :用 3D 打印先交付前 **100 台**订单,同时后台开硬模。既锁定早期市场,又不耽误量产节奏。
- *3D 打印胜出的四个场景**
- *原型与快速迭代** —— 当天改图当天打印,避免原型模具的成本与延误
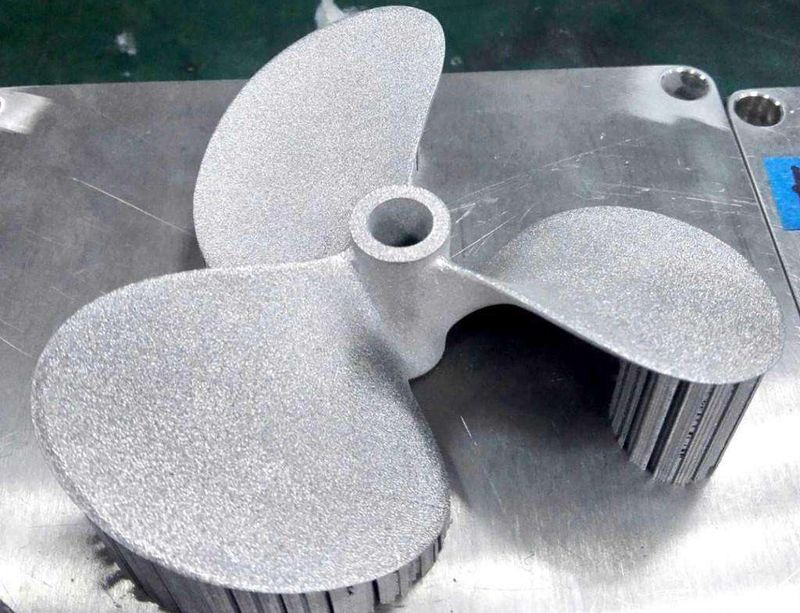
- *高复杂度几何** —— 内部点阵、有机形态、多件合一,传统工艺难以或无法制作
- *小批量与按需生产** —— 定制件、工装夹具、备件,避免巨额模具投入
- *轻量化** —— 拓扑优化去除不必要材料,贵金属(钛合金)上节省可观
- *传统制造胜出的场景**
- 高产量。一旦需要数万至数百万件,注塑/压铸的极低单件成本永远胜出。
还有哪些需要重点把控?
- 规则:具体要求
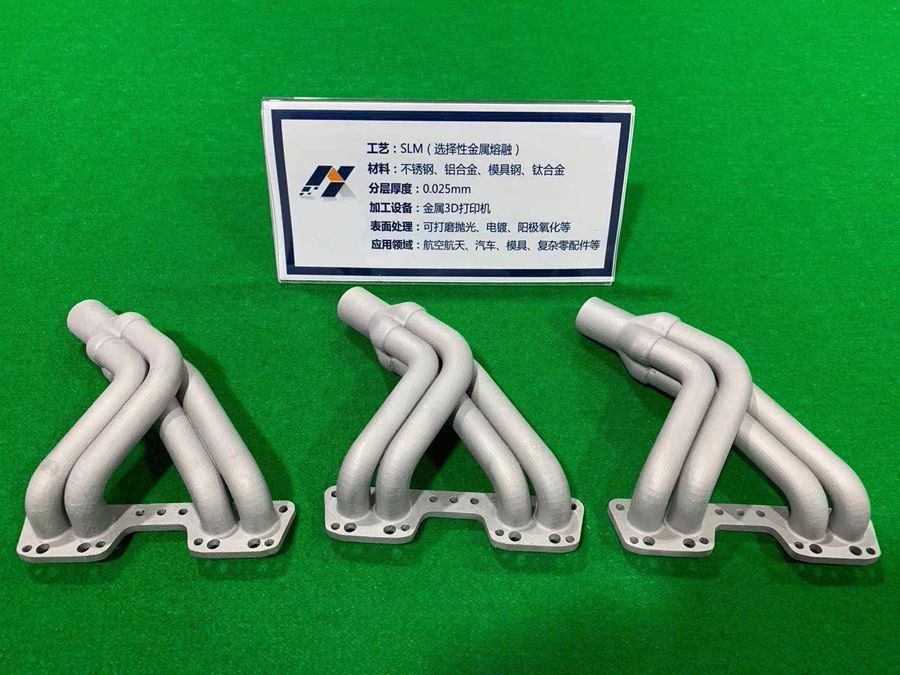
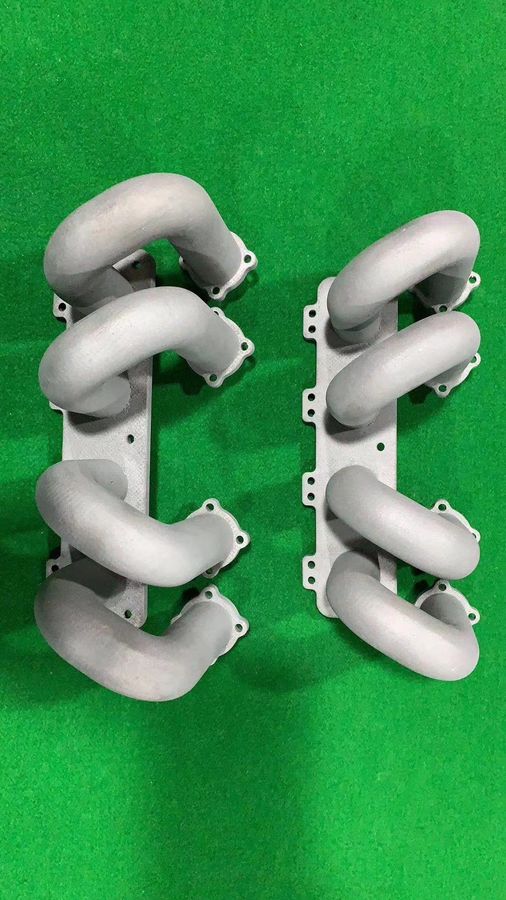
- **各向异性**:多数打印件 Z 轴(层积方向)更弱;FDM 层间结合强度通常比 XY 面低 **20%–30%**。功能载荷不能把层拉开。要各向同性优先选 SLS / DMLS
- **45° 自支撑规则**:与成型板夹角 > 45° 可免支撑,减少表面"疤痕"与人工去支撑成本;批量生产尤其重要
- **最小壁厚**:生产级 SLS 建议 **0.8–1.0 mm**;DMLS 可薄至 0.4 mm 但热变形风险高。建议按喷嘴/光斑尺寸的 **1.5 倍**留安全系数,保证 500+ 件批量几何一致性
- **表面质量**:即便高性能设备也有"台阶纹";要镜面(Ra < 0.8 μm)必须二次加工(CNC / 喷砂 / 化学气相抛光)
- **致密度**:DMLS 通常 **99.5%–99.9%**;那 0.1% 孔隙在高压液压件上就是失效点
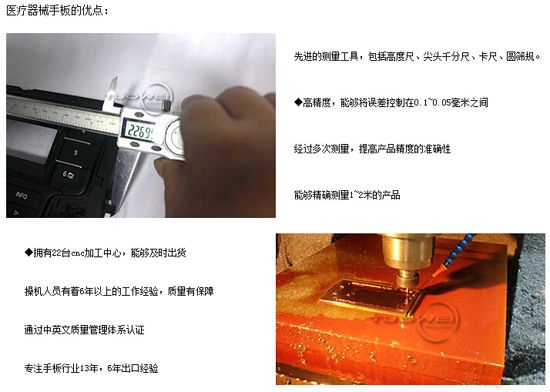
- **尺寸公差**:标准增材 ±0.1 mm(CMM/数显卡尺检验)
- **密封性**:SLS 件天然多孔,要水密建议用 MJF 或真空浸渗树脂/蒸汽平滑;DMLS 金属件天然致密
- 材料:特性(典型应用)
- PLA:可降解、易打印、表面好(外观原型、概念模型)
- ABS:韧性、耐冲击、耐热(功能原型、耐用外壳)
- PETG:强度与韧性兼顾、层间结合好(卡扣、功能容器)
- ASA:抗UV、耐候(户外件、汽车外饰)
- Nylon(PA):低摩擦、高抗拉(齿轮、轴承、耐磨件)
- PEEK:耐高温、耐化学(航空、医疗植入、极端环境)
- 纤维增强(PPS-GF20):类金属耐热耐化学(汽车发动机件、工业工装)
- 金属(316L/Ti/Al):生产级强度、可认证(航空件、医疗件、终端零件)
- *质量管控做法**
- **随炉试样(Witness Coupon)**:与生产件同批打印小拉伸棒,做拉伸测试确保该批屈服与抗拉强度达标
- **关键件 X 光 / CT 扫描**:查内部孔隙或残留未熔粉末
- *材料速查**
还有哪些需要重点把控?
- 打印效率:传统 FDM 的 **5–10 倍**
- 原材料综合成本:**降低 50%–70%**
- 适配场景:米级大型模具、异形复杂构件一体化成型
- 迭代能力:"今日设计、明日试模"
- FGF(Fused Granular Fabrication)直接采用工业塑料颗粒为原料,省去传统线材拉丝工序,搭配大流量螺杆挤出系统。
- *市场规模**:2026 年全球颗粒3D打印机市场约 **0.67 亿美元**,预计 2033 年增长至 **2.24 亿美元**,年均复合增长率 **18.78%**。
- *国内产业集群**:珠海、深圳、台州、天津。
- *选型提醒**(来自展会专家研判):市场 FGF 设备品牌繁杂、产品同质化严重、适配性参差 —— 部分设备成型尺寸大但材料兼容性弱,部分精度达标但效率撑不起量产,低价设备存在售后缺失与长期稳定性不足。**选型不能单看参数表,要聚焦厂商场景深耕能力、工艺配套水平、全国服务网络覆盖、长期连续运行稳定性。**
落到交付标准上该怎么讲?
1. 客户问"3D打印还是开模"时,别只报单价 —— 把"延误成本 + 桥式生产"讲清楚,可以同时拿下「小批量3D打印」和「后续开模」两段生意。 2. 这张"产量 → 工艺 → 交期 → 单件成本"对照表可直接做成一页纸销售工具。 3. 生产级打印的设计规则(45° 规则、最小壁厚 0.8–1.0 mm、各向异性)可作为增值的 DFAM 可制造性评审服务。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。