3D打印:材料喷射PolyJet多材料全彩打印
苏州工业设计知库站
2026-11-08 10:26:02
0 次浏览
PolyJet 用 16 µm 层厚换来所有常见工艺里最细腻的打印表面与最锐利的小特征,独门能力是一次成型混软硬材料 + 全彩 CMYK + 透
还有哪些需要重点把控?
- 维度:SLA(PolyJet(材料喷射))
- 层厚:25–100 µm(微结构可 16 µm)(**16 µm**)
- 多材料:单件仅单材料,不能包覆成型
- HDT:≥65 ℃(双段后固化可 >250 ℃)
- 大件经济性:线性计价;>300 mm 件便宜 40–60%
- 卡扣功能:Tough 树脂 Izod 45–60 J/m、伸长 >20%,可过 100 次测试(**韧性不足,不适合悬臂卡扣**)
- 表面:很光滑,小圆角可见阶梯
做这类设计时,哪些量化指标必须先看?
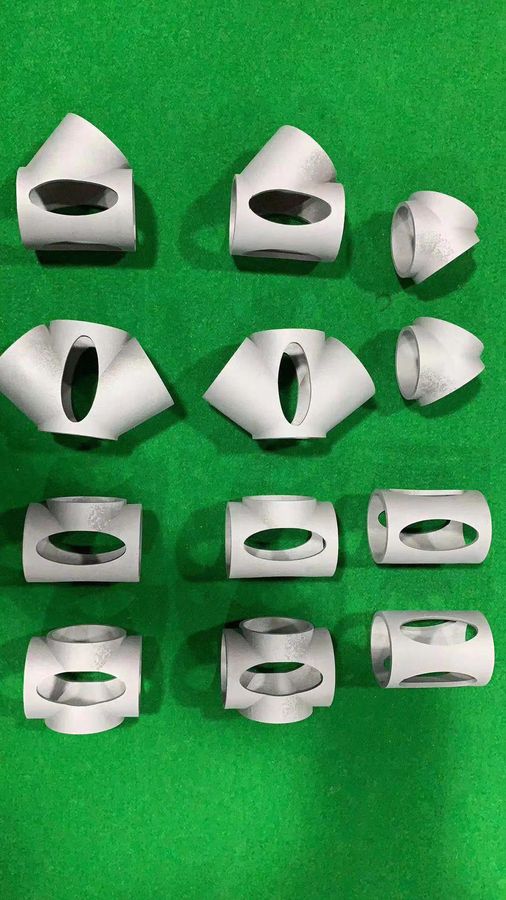
- 层厚:**16 µm**
- 尺寸公差:**±0.025 mm**(小件口径);层厚均匀性好
- 树脂混合:可混**多达 6 种**基础树脂(数字材料)
- 软硬度:**Shore A 30–95** + 硬质材料同缸
- 喷头温度:**45–50 ℃**(校准到位可消除层间分层)
- 微流道:可做 **<0.15 mm** 通道
- CMF 收益:可将 CMF 评审时间缩短 **30–50%**(一次交付硬度+色号+细节)
- DFM 收益:薄壁 DFM 复核可降低开发风险约 **40%**
还有哪些需要重点把控?
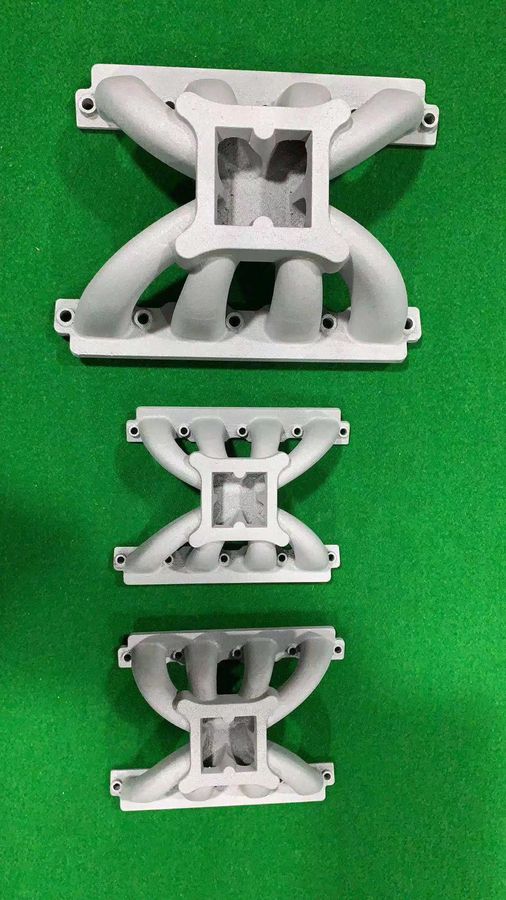
- 软胶握持件与硬壳**一次成型**(免手工装配/后粘接)
- 模拟**双色/包胶**(over-molding / double-shot)
- **透明件**:导光柱、透镜、流道、可视外壳(VeroClear)
- 潘通色号匹配与**全彩渐变**
- 医疗与解剖模型(组织-骨对比,多材料多色)
- 微流控与微小特征
还有哪些需要重点把控?
- 承载功能件、长期户外暴露(UV 降解导致强度下降)、需要耐热的装配验证、悬臂卡扣(改工程 SLA 树脂或 SLS 尼龙)。
还有哪些需要重点把控?
- **最常见的钱花错**:只需"单材料 + 高细节"的件走了 PolyJet——**SLA 能给出相近外观且更便宜**;PolyJet 该留给真正需要多材料、全彩或透明的活
- PolyJet 是 Stratasys 商标,真正的材料喷射件出自 J 系列 / Objet 机型,报价时应确认机型("material jetting"一词常被泛用)
- 支撑为凝胶状材料,水刀/水枪去除,省手工清支撑,但支撑也耗材并拉长总打印时间
落到交付标准上该怎么讲?
材料喷射成型能在一次打印中同时使用刚性树脂和硬度从邵氏 A30 到 A95 的柔性树脂,并支持全彩 CMYK 配色与透明树脂,成型层厚可低至 16 微米,尺寸一致性约 ±0.025 mm,适合外观评审样件、软硬包胶模拟件、透明导光与流体可视件以及医疗解剖模型。相比普通光固化,它的优势在于多材料与色彩,而不在于强度——其光敏材料的热变形温度仅 45 至 50 ℃,长期紫外线暴露会逐步降解,因此不用于承载结构件或户外长期使用件;需要螺纹连接、悬臂卡扣或耐热的验证件,我们建议改用工程光固化树脂或尼龙粉末烧结。另外需注意,单件尺寸超过约 127 mm 时该工艺成本会显著上升,超过 300 mm 的大件在经济性上不如普通光固化工艺。
验收清单与常见误区有哪些?
- 量化指标「维度:SLA(PolyJet(材料喷射))」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「层厚:25–100 µm(微结构可 16 µm)(**16 µm**)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「多材料:单件仅单材料,不能包覆成型」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「HDT:≥65 ℃(双段后固化可 >250 ℃)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「大件经济性:线性计价;>300 mm 件便宜 40–60%」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「卡扣功能:Tough 树脂 Izod 45–60 J/m、伸长 >20%,可过 100 次测试(**韧性不足,不适合悬臂卡扣**)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「表面:很光滑,小圆角可见阶梯」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「层厚:**16 µm**」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「尺寸公差:**±0.025 mm**(小件口径);层厚均匀性好」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「树脂混合:可混**多达 6 种**基础树脂(数字材料)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「软硬度:**Shore A 30–95** + 硬质材料同缸」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「喷头温度:**45–50 ℃**(校准到位可消除层间分层)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「微流道:可做 **<0.15 mm** 通道」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「CMF 收益:可将 CMF 评审时间缩短 **30–50%**(一次交付硬度+色号+细节)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。