SLA:光固化SLA-DLP-LCD精度与后处理
苏州工业设计知库站
2026-11-09 10:22:04
0 次浏览
光固化手板精度与表面质量最接近注塑件,按光源本质分三档:SLA(355 nm 激光逐点扫描)最平滑、可做大件;DLP(面投影)小件批量最快;LC
做这类设计时,哪些量化指标必须先看?
- 光源/波长:355 nm 激光(405 nm 投影)
- 尺寸公差:±0.05–0.10 mm(±0.03–0.05 mm)
- 最小层厚:0.02 mm(0.03 mm)
- 单层速度:8–15 s(3–6 s)
- 核心件寿命:≥10,000 h(≥8,000 h)
- 表面 Ra:0.8–1.6 μm(较好(微台阶))
- 优势:最平滑/最大件/透明件(小件批量效率)
- 劣势:速度随截面变慢/设备树脂贵(像素台阶)
还有哪些需要重点把控?
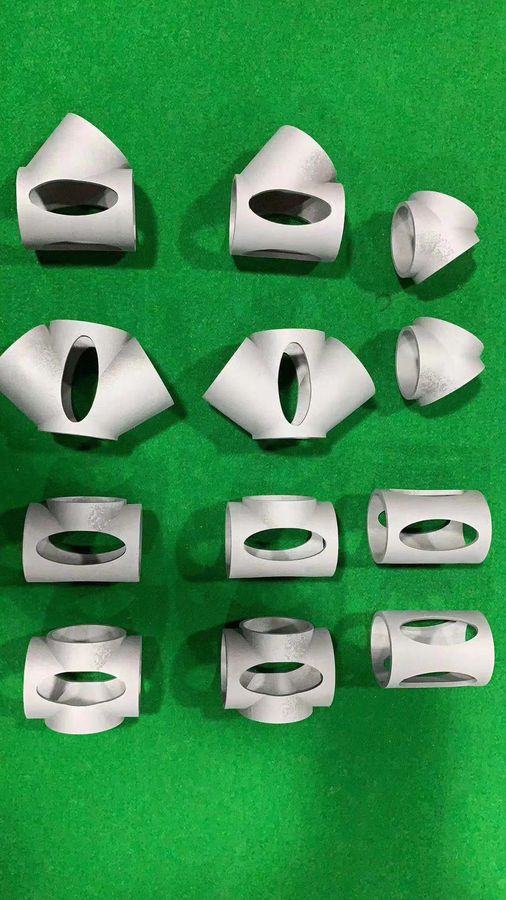
- **SLA**:激光光斑 0.02–0.05 mm,无像素,曲面最平滑;工业级可达 >1 m 大件;振镜/光路需定期校准。
- **DLP**:整层一次曝光,层时间与图形复杂度无关(约 50–60 mm/h@100 μm);投影像素 0.02–0.08 mm。
- **LCD**:4K/8K 屏细节可达 50–100 μm,最便宜;有紫外衰减与像素颗粒,长期工业生产弱。
- **公差口径**:JLC3DP 标注 SLA 件通常满足 ±0.2 mm;工业 SLA 设备可达 ±0.05–0.10 mm——"整件公差"≠"设备宣称精度"。
还有哪些需要重点把控?
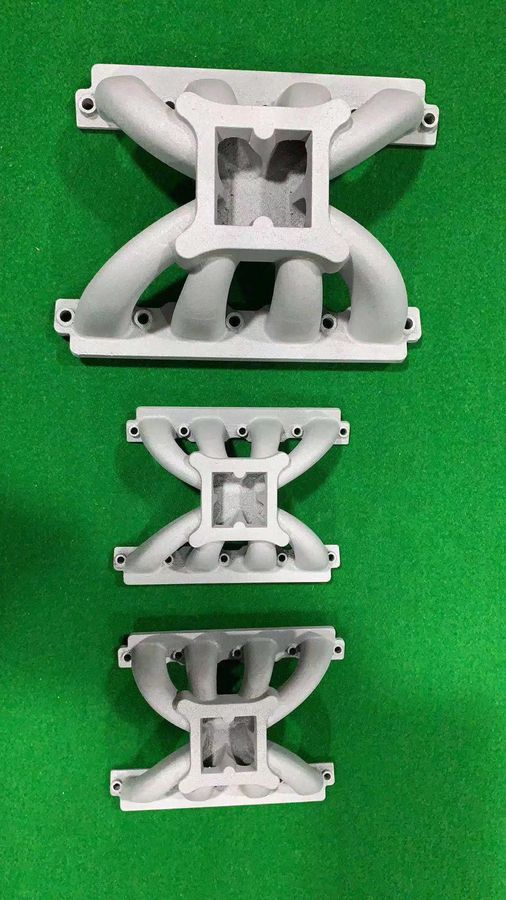
- 层厚 0.02–0.1 mm;表面 Ra 0.8–1.6 μm(免打磨近注塑观感),可表现 0.2 mm 以下精细纹理与卡扣。
- 支撑悬空结构必须后处理去除(SLA 支撑较多,可能抵消速度优势)。
- **二次固化 385–405 nm UV 灯 10–30 min**(过久会脆化);异丙醇彻底清洗残留树脂(否则表面发粘)。
- 树脂槽定期清洁(残留固化树脂刮伤离型膜)。
还有哪些需要重点把控?
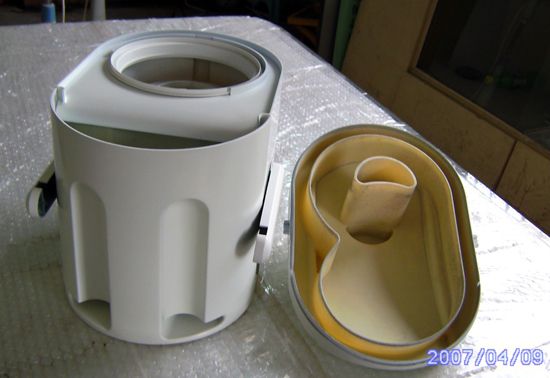
- 消费电子外壳/耳机外观与装配验证、汽车车灯罩/内饰原型、医疗手术导板/牙科模型、珠宝失蜡铸造母模;透明件与高精细纹理首选 SLA。
验收清单与常见误区有哪些?
- 量化指标「光源/波长:355 nm 激光(405 nm 投影)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「尺寸公差:±0.05–0.10 mm(±0.03–0.05 mm)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「最小层厚:0.02 mm(0.03 mm)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「单层速度:8–15 s(3–6 s)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「核心件寿命:≥10,000 h(≥8,000 h)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「表面 Ra:0.8–1.6 μm(较好(微台阶))」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「优势:最平滑/最大件/透明件(小件批量效率)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「劣势:速度随截面变慢/设备树脂贵(像素台阶)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「**SLA**:激光光斑 0.02–0.05 mm,无像素,曲面最平滑;工业级可达 >1 m 大件;振镜/光路需定期校准。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**DLP**:整层一次曝光,层时间与图形复杂度无关(约 50–60 mm/h@100 μm);投影像素 0.02–0.08 mm。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**LCD**:4K/8K 屏细节可达 50–100 μm,最便宜;有紫外衰减与像素颗粒,长期工业生产弱。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**公差口径**:JLC3DP 标注 SLA 件通常满足 ±0.2 mm;工业 SLA 设备可达 ±0.05–0.10 mm——"整件公差"≠"设备宣称精度"。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「层厚 0.02–0.1 mm;表面 Ra 0.8–1.6 μm(免打磨近注塑观感),可表现 0.2 mm 以下精细纹理与卡扣。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「支撑悬空结构必须后处理去除(SLA 支撑较多,可能抵消速度优势)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。